









Изпратете ни съобщение
Избор на машина за регенериране на гуми според състоянието и обема на каркасите
Машината за регенериране на гуми трябва да се избира, като се започне от потока на каркасите и се върви назад, а не от каталога и напред. Предприятие, което обработва еднородни, добре поддържани каркаси от камионни гуми, може да даде приоритет на повторяемостта и времето за цикъл. Предприятие, което приема смесени каркаси с различна възраст, история на ремонтите и модели на повреди, се нуждае от по-голям капацитет за инспекция, възможности за ремонт и технологичен толеранс, преди да се нуждае от по-бърза машина за изграждане или система за вулканизация.
Следователно първият въпрос за техническия оценител е прост: какъв дял от постъпващите каркаси реалистично може да достигне следващия етап на процеса? Номиналният капацитет на предприятието има малка стойност, когато отказите при инспекцията, опашките за ремонт или забавянията при вулканизацията прекъсват потока. Правилната конфигурация е тази, която съответства на добива на годни за употреба каркаси и на необходимия производствен обем, без да принуждава гранични каркаси да преминават през процес, който не може да контролира техния риск.
Започнете с профила на състоянието на доставяните каркаси
Състоянието на каркасите влияе върху почти всяко решение за оборудването в линия за регенериране. То определя изискванията за инспекция, контрола на дълбочината при грапавене, натоварването по ремонтите, точността на изграждането, параметрите на вулканизацията и критериите за окончателно приемане. Приемането, че всички постъпващи каркаси са еквивалентни, е често срещан източник на неточни оценки на производителността.
При сравнително постоянни каркаси процесът може да бъде конфигуриран около стабилни размери и предвидима подготовка. Основната необходимост е повторяемо измерване, контролирано грапавене, точно нанасяне на гумена свързваща лента и надеждна вулканизация. В този случай автоматизацията може да намали вариациите при обработката и да помогне за поддържане на равномерен производствен ритъм.
Каркасите със смесено състояние поставят различни изисквания. Различията в износването на протектора, повредите по рамото, състоянието на страничната стена, повредите в зоната на борда, предишните ремонти и вътрешните дефекти правят предварителния контрол по-важен от скоростта в следващите етапи. Високопроизводителната машина за регенериране на гуми не може да възстанови стойност от каркаси, които е трябвало да бъдат отхвърлени или насочени към друг ремонтен маршрут. Всъщност прекомерният натиск за запълване на машинния капацитет може да оскъпи непостоянството чрез увеличаване на преработката, брака и риска от рекламации.
Преди да специфицирате машините, класифицирайте доставяните каркаси в практически групи: готови за регенериране, подлежащи на ремонт в рамките на предвидения процес и неподходящи за регенериране. Класификацията не е необходимо да бъде академично сложна, но трябва да отразява политиката на предприятието за приемане и експлоатационните условия на готовата гума. Например каркасите от автопаркове за тежкотоварни превозни средства могат да оправдаят по-строг процес на инспекция и документиране, отколкото приложенията с ниска стойност или кратък експлоатационен живот.
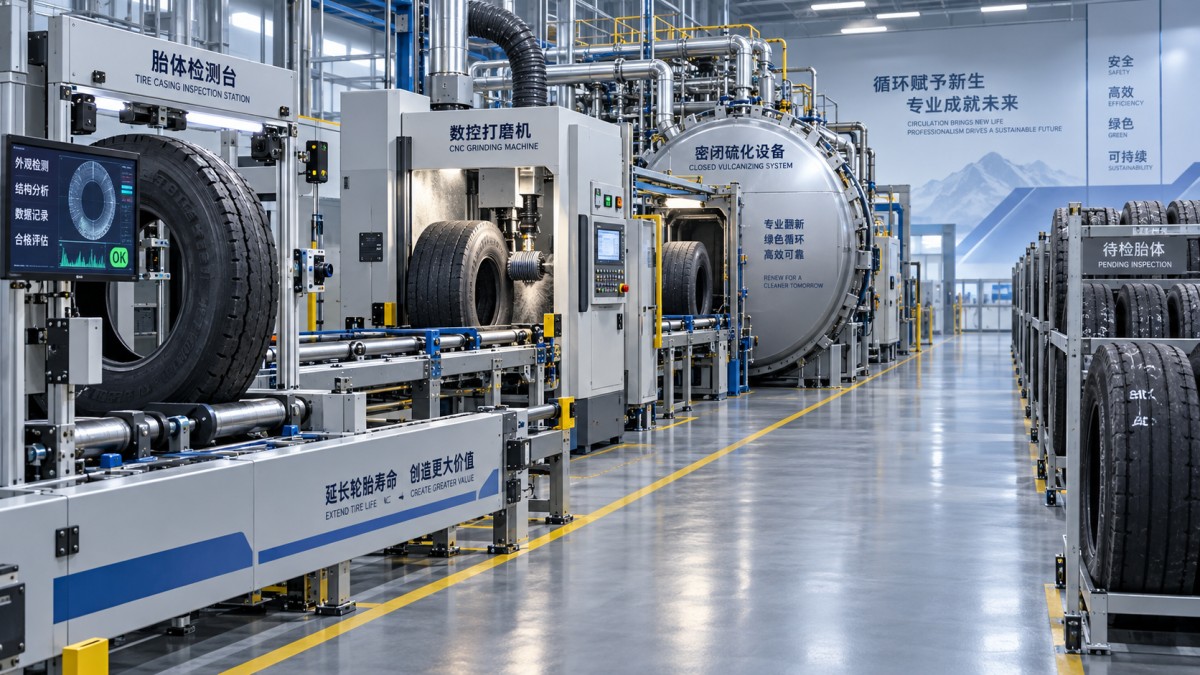
Капацитетът за инспекция и ремонт често определя реалния производствен капацитет на линията
Оборудването за регенериране често се сравнява по публикуваната му производителност, но ограничаващата операция може да е на друго място. Ако ширографията, визуалната инспекция, проверката за отвори от пирони или вътрешният преглед създават опашка, добавянето на по-бърза машина за грапавене няма да увеличи изхода на готова продукция. Същото важи, когато ремонтните станции не могат да поддържат темпото с дефектите, установени по време на инспекцията.
Оценителите трябва да картографират процеса като последователност, вместо да избират всяка машина независимо:
- сортиране и идентификация на постъпващите каркаси;
- външна и вътрешна инспекция;
- подготовка за ремонт и вулканизация на ремонта, когато е необходимо;
- грапавене и подготовка на повърхността;
- изграждане или нанасяне на протектор;
- поставяне на обвивка или друга подготовка за вулканизация;
- вулканизация, охлаждане, окончателна инспекция и освобождаване.
Всеки етап трябва да има определен очакван процент на преминаване и време за обработка. Релевантният показател за капацитет е броят приемливи готови гуми на смяна, а не максималният брой каркаси, които една машина може да обработи за час. Линия, проектирана за смесени входящи материали, може умишлено да има повече позиции за инспекция и ремонт от линия, обработваща висококачествени каркаси от автопаркове. Това не е неефективност; това е защита срещу нестабилен входящ поток.
Автоматизацията също трябва да се оценява според съответствието с процеса. Автоматизираното зареждане, измерване и обработка на материали могат да бъдат ценни, когато размерите на гумите и работните процедури са стабилни. Когато размерите на каркасите и изискванията за ремонт варират значително, оборудването все пак трябва да позволява на техниците да се намесват, без да се създават небезопасни обходни решения или дълги времена за пренастройка. Попитайте как се сменят рецептите, как се контролира достъпът до параметрите и как системата записва изключенията. Тези детайли са по-важни от общо твърдение за „интелигентна“ работа.
Съобразете избора на вулканизация и изграждане с обема, а не с амбицията
Производственият обем трябва да определя степента на интеграция и резервираност на линията. По-малка операция може да спечели повече от здрави, гъвкави станции, отколкото от тясно свързана автоматизирана линия, която остава недостатъчно използвана. Обратно, устойчива програма с по-голям обем се нуждае от предвидим поток на материалите, контролиран капацитет за вулканизация и достатъчно поддръжка, за да се предотврати спирането на цялото предприятие от едно прекъсване.
Полезен начин за оценка на обема е разделянето на средното търсене от пиковото търсене. Ако дневният обем е неравномерен, защото каркасите пристигат на партиди или графиците за освобождаване на клиентите се колебаят, линията се нуждае от разумно пространство за незавършено производство и технологични буфери. Оразмеряването на всяка машина за пиковото натоварване рядко е най-добрият отговор. То може да блокира капитал, да увеличи потреблението на енергия при празен ход и да насърчи производствени решения, които дават предимство на използването на машините пред качеството на каркасите.
Капацитетът за вулканизация заслужава особено внимание, защото може да се превърне в скрито ограничение. Оценителят трябва да сравни броя гуми, които могат да бъдат подготвени за вулканизация по време на смяна, с действителния цикъл на вулканизация, времето за охлаждане, модела на зареждане и наличността на съдовете. Правилното изчисление включва пренастройки, рутинно почистване, поддръжка и задържания по качествени причини. Вулканизационна система, която изглежда достатъчна на теоретична почасова база, може да се окаже недостатъчно оразмерена, след като се включат тези нормални условия на работа.
Не допускайте обработката на отхвърлените каркаси да се превърне в второстепенен въпрос
Всяка операция по регенериране се нуждае от определен маршрут за каркаси, които не преминават инспекцията или чийто ремонт е икономически неизгоден. Натрупването на отхвърлени гуми до производствената линия заема място, създава проблеми при обработката и прикрива действителния процент на отхвърляне. Маршрутът за обезвреждане трябва да се разглежда при оценката на цялостното разположение на обекта, особено когато се обработват големи камионни или радиални каркаси.
Когато дадено съоръжение обработва и промишлен скрап, шредер за употребявани гуми може да бъде релевантен за потока от отхвърлени каркаси, а не за самия процес на регенериране. Оборудването от тази категория е предназначено да раздробява цели отпадъчни радиални гуми със стоманена армировка на по-малки гумени фракции, с работа при ниска скорост и висок въртящ момент и функции за автоматично обратно въртене при претоварване. Неговата роля е отделна от производството на регенерирани гуми, но интегрирането на контролиран маршрут за отхвърлените материали може да направи решенията за сортиране на каркасите по-ясни и да предотврати задържането на неподходящи каркаси в работния поток за ремонт.
Това разделение трябва да остане ясно изразено в разположението на предприятието и в производствената отчетност. Каркас, изпратен за оползотворяване на материалите, не трябва да се отчита като загуба от регенерирането, без да се запише причината за неговото отхвърляне. Видът на повредата, размерът на гумата, източникът, политиката за възрастта и възможността за ремонт могат да покажат дали проблемът е в качеството на доставките, стандартите за инспекция, поддръжката на автопарка или възможностите на процеса.
Оценявайте машината като контролиран процес, а не като самостоятелен актив
При сравняване на доставчици техническите оценители трябва да гледат отвъд основните размери на машината и номиналните мощности на двигателите. Попитайте какво контролира дълбочината на грапавене, как машината обработва различни профили на каркаси, какво предотвратява избора на неправилна рецепта и как операторите могат да проверят, че операцията по ремонт или изграждане е извършена правилно. Достъпът за почистване и поддръжка е също толкова важен. Машина, която е трудна за инспектиране или обслужване, може бързо да загуби постоянството, обещано от първоначалната ѝ спецификация.
Проследимостта е особено полезна, когато качеството на каркасите варира. Практическата система трябва да свързва идентичността на каркаса с резултата от неговата инспекция, статуса на ремонта, настройките на процеса и окончателното решение за освобождаване. Нивото на цифрова интеграция може да варира според предприятието, но записите трябва да позволяват ясен отговор, когато по-късно възникне въпрос за дадена гума: кой каркас е използван, в какво състояние е бил и как е преминал през линията.
Най-обоснованият избор обикновено е балансираният. Изградете достатъчен капацитет за инспектиране и обработване на действително наличното качество на каркасите, оразмерете вулканизацията и материалния поток около надежден изход на готова продукция и оставете място за поддръжка и изключения. По-бърза машина може да бъде оправдана, когато доставката на каркаси е контролирана и обемът е устойчив. Когато качеството на каркасите е несигурно, дисциплинираният контрол и гъвкавото управление на процеса обикновено носят повече стойност от номиналния капацитет.
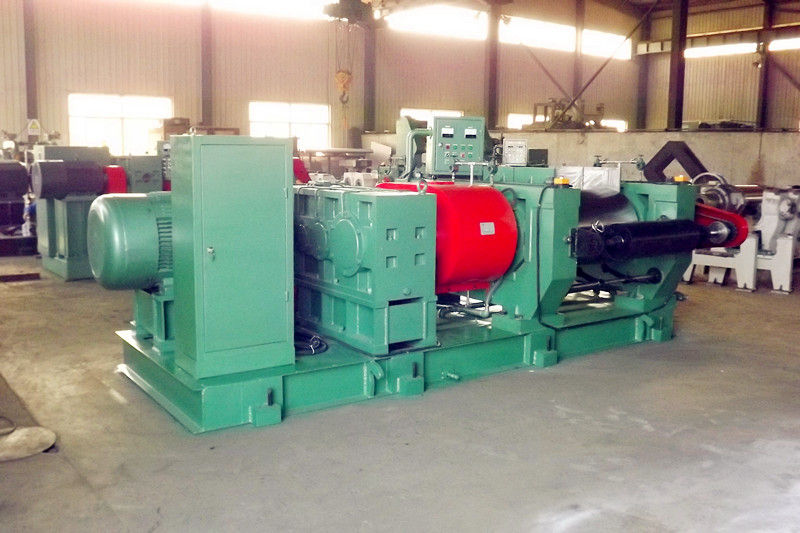
 Открита рафинираща фабрикаЗапознайте се с нашата отворена рафинираща машина – високопроизводителна машина за рафиниране на каучук с хидравлично регулиране и корейска технология. Тя е идеална за рафиниране и разточване на регенериран каучук, като намалява интензивността на труда благодарение на усъвършенстваната автоматизация.
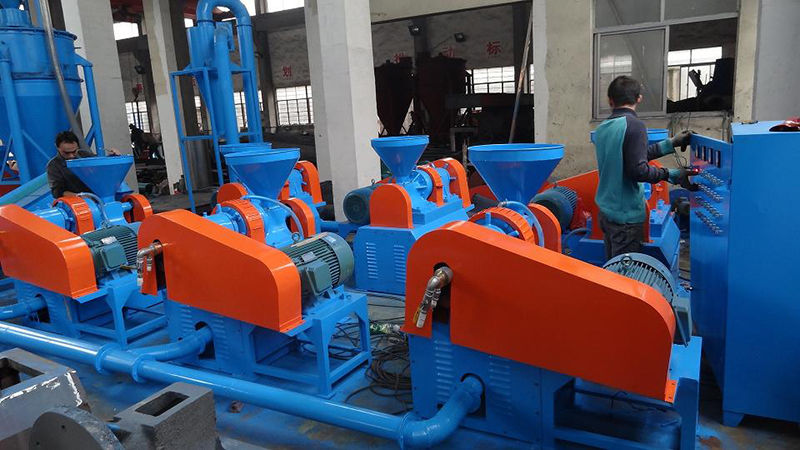
 Мелница за смилане на каучуков прахЗапознайте се с нашата високоефективна мелница за каучуков прах, предназначена за смилане на синтетичен и употребяван каучук, с ниско ниво на шум и двойна система за охлаждане. Регулируема степен на смилане (40–100 меша) и енергоспестяваща работа.
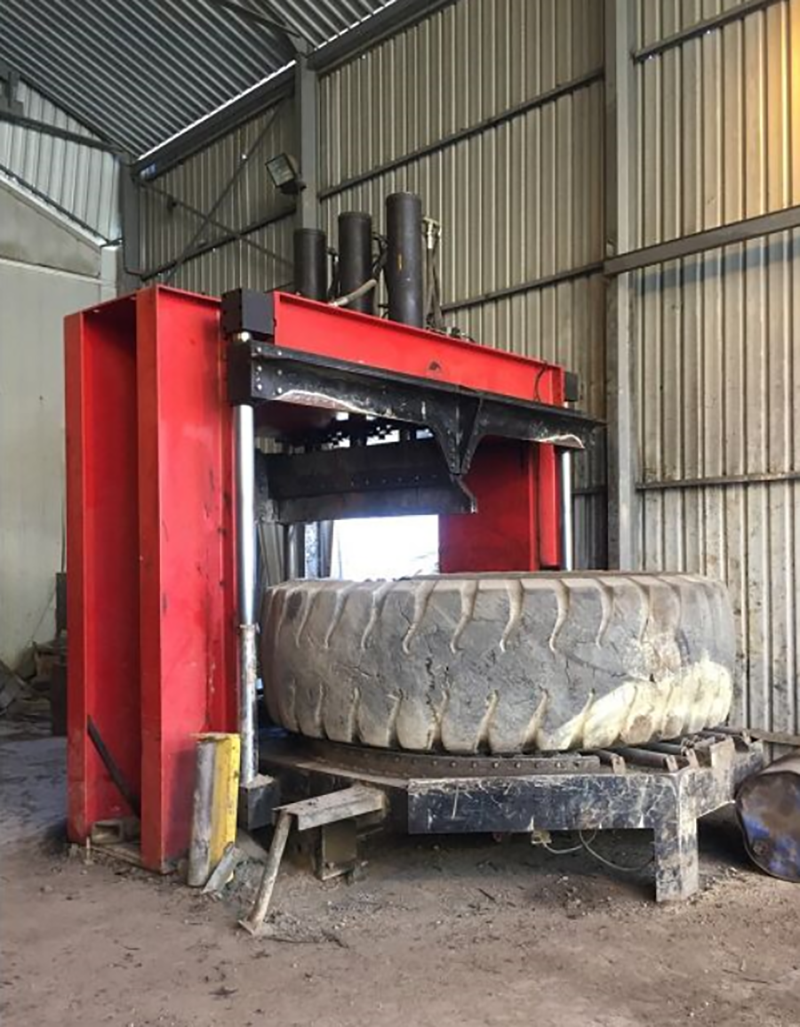
 Нож за гумиРезачка за гуми за тежки условия TC-4000, специално проектирана за гигантски гуми за извънпътна употреба и минни гуми с размер до 4000 мм. Оборудвана е с двигател Siemens и хидравлична сила от 380 тона за ефективно предварително нарязване.