









أرسل لنا رسالة
لماذا يترك قاطع البالات كتلًا من المطاط مقطوعة جزئيًا؟
يترك قاطع بالات المطاط أجزاءً غير مقطوعة بالكامل عندما لا تتمكن الشفرة من إتمام قطع فعّال عبر المادة. وتشمل الأسباب الرئيسية تآكل حافة القطع أو تلفها، وعدم كفاية القوة الهيدروليكية تحت الحمل، وعدم اكتمال مشوار الشفرة، وتجاوز أبعاد بالات المطاط قدرة القطع الخاصة بالماكينة. وقد يكشف الجزء المتبقي الذي يربط الكتلة أيضًا عن مشكلة في الدعم أو المحاذاة: فوجود طبقة رقيقة متصلة عبر الجزء السفلي يستدعي فحصًا مختلفًا عن وجود مقطع سميك متبقٍ على أحد الجانبين.
بالنسبة إلى فرق الصيانة، فإن أول تمييز مفيد هو تحديد ما إذا كانت الشفرة تتوقف قبل بلوغ نقطة النهاية المحددة لها، أم تبلغها من دون فصل الكتلة. سجّل حالة القطع وسلوك الماكينة قبل تغيير الإعدادات. فقد تحجب الدورات المتكررة العطل الأصلي، وترفع حرارة الزيت الهيدروليكي، وتزيد الحمل من دون معالجة السبب.
استخدم القطع غير المكتمل لتضييق نطاق الفحص
افحص الكتلة فقط بعد إتاحة الوصول إليها بأمان. سجّل موضع بقاء المطاط متصلًا، وما إذا كان النمط يتكرر، وما إذا كان العطل يؤثر في جميع الكتل أم في مواد وأحجام معينة فقط. تساعد هذه الملاحظات على تحديد الفحوص التي ينبغي إعطاؤها الأولوية.
- طبقة رقيقة ومتصلة عبر الجزء السفلي: تحقّق من المشوار الفعلي للشفرة، وسطح القطع السفلي، وحالة وسادة القطع أو السندان المركّب على الماكينة، إن وُجد.
- جزء غير مقطوع على أحد الجانبين: افحص عدم تساوي الحمل، ومحاذاة الشفرة، وتآكل الموجّهات، وعدم استواء الدعم أسفل الكتلة.
- قطع عميق يتبعه توقف: افحص قوة القطع المتاحة، وحالة الشفرة، ومقاومة المادة، ووجود انحشار ميكانيكي.
- جزء متصل ممزق أو متمدد: افحص حافة القطع ودعم المادة. فقد تضغط الحافة غير الحادة المطاط وتسحبه قبل فصله.
- عطل يظهر مع ارتفاع حرارة الماكينة: قارن الضغط الهيدروليكي والحركة في ظروف قطع متكافئة؛ فقد يكون لتسرّب مرتبط بدرجة الحرارة أو لسلوك التحكم دور في ذلك.
تساعد هذه الأنماط على توجيه التشخيص، لكن لا يثبت أيٌّ منها سببًا واحدًا بعينه. فقد تزيد الشفرة غير الحادة المقاومة إلى حد يجعل النظام الهيدروليكي السليم يبلغ حد الضغط لديه. وعلى العكس، قد تترك الشفرة الحادة طبقةً سفلية متصلة إذا انتهى المشوار مبكرًا جدًا.
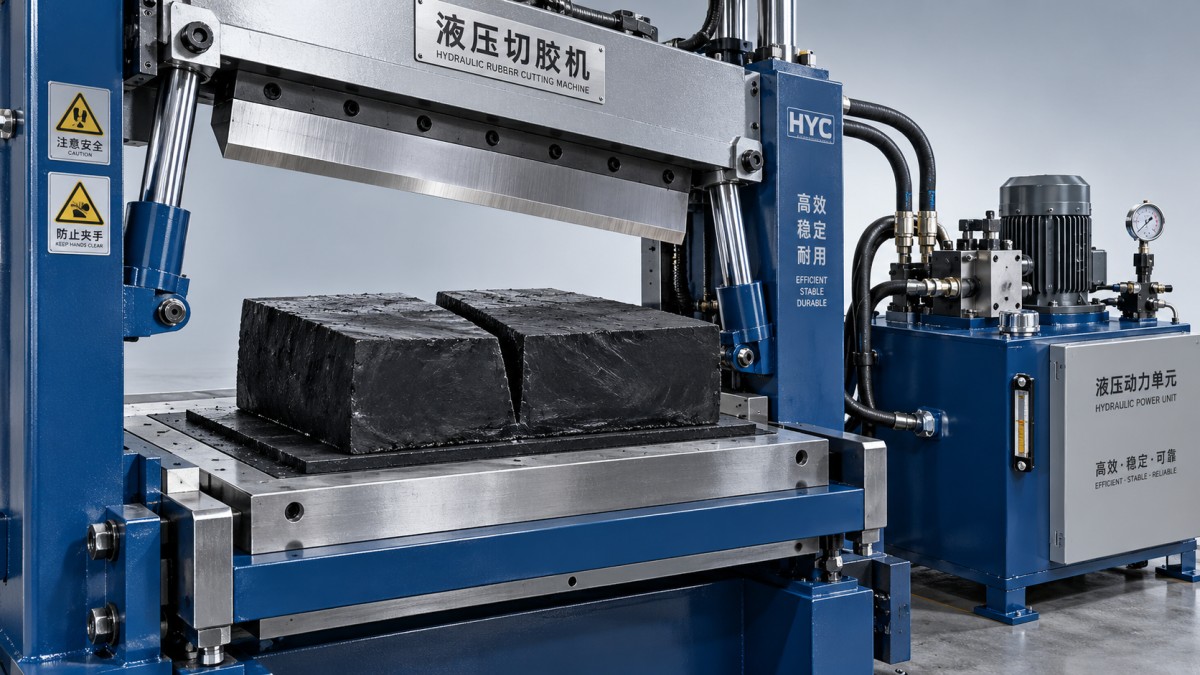
قبل الدخول إلى منطقة القطع، اعزل المعدة واقفلها، وفرّغ الطاقة الهيدروليكية المخزنة وفقًا لإجراءات الشركة المصنّعة، وثبّت مجموعة الشفرة بوسيلة التثبيت الميكانيكية المحددة لها. يجب ألا يُعتمد على الضغط الهيدروليكي وحده لإسناد شفرة مرفوعة أثناء الصيانة. افصل الملاحظات التشخيصية التي تتطلب تشغيل الطاقة عن الفحص اليدوي، مع إبقاء الواقيات ووظائف السلامة قيد التشغيل أثناء الفحوص التي تُجرى والماكينة موصولة بالطاقة.
افحص حالة الشفرة واكتمال مشوارها معًا
افحص حافة القطع كاملةً بحثًا عن الاستدارة والتشققات والتلف الموضعي والمطاط الملتصق بها. وقد يتطابق التلف المتركز في جزء معين مباشرةً مع الجزء غير المقطوع من الكتلة. افحص أيضًا تثبيت الشفرة وحالة الموجّهات والمثبتات التي يمكن الوصول إليها، وفقًا لمتطلبات صيانة الماكينة. فقد تؤدي الحركة في حامل الشفرة أو الخلوص المفرط في الموجّهات إلى تغيير هندسة القطع تحت الحمل.
يتطلب شحذ الشفرة الالتزام بهندسة الحافة المحددة والحد الأدنى المسموح به لأبعادها. فتغيير أبعاد الشفرة يغيّر موضع الحافة، لذلك قد تتطلب الشفرة المشحوذة ضبطًا معتمدًا للإعدادات. وقد لا يحل استبدال الشفرة المشكلة الأصلية للقطع غير المكتمل إذا لم يُتحقق من موضعها بعد التركيب.
افحص ترتيب القطع السفلي وفقًا لتصميم الماكينة المحدد. عندما تُستخدم وسادة قطع قابلة للتآكل، قد تمنع الأخاديد أو الانضغاط أو التآكل غير المتساوي الفصل المنتظم. وعندما تعمل الشفرة مقابل سندان أو سطح قطع آخر، افحص ذلك السطح واضبطه وفقًا للمواصفات. لا تفترض أن على الشفرة الاصطدام بطاولة معدنية أو أن عليها أن تمتد لمسافة أبعد لمجرد بقاء المطاط متصلًا.
إن ظهور إشارة تحكم تفيد بأن «المشوار اكتمل» لا يثبت أن حافة القطع وصلت إلى الموضع الفعلي الصحيح. تحقّق من المفاتيح الحدّية التي أزيحت عن موضعها، وإعدادات الموضع غير الصحيحة، والمصدّات الميكانيكية، وتراكم المواد، والعوائق. قارن المشوار الفعلي بالمرجع الخاص بإعداد الماكينة لدى الشركة المصنّعة، باستخدام طريقة قياس معتمدة.
إذا اكتمل القطع في أحد الجانبين قبل الآخر، فافحص توازي الشفرة والموجّهات ومحاذاة الدعم. وفي الماكينات المزودة بأسطوانات متعددة، قد يلزم أيضًا فحص التزامن بينها. وقد يؤدي تمديد المشوار لتعويض عدم المحاذاة إلى زيادة الحمل على أحد جانبي مجموعة القطع.
تحقّق مما إذا كانت القوة الهيدروليكية غير كافية تحت الحمل
عندما تتباطأ الشفرة أو تتوقف داخل الكتلة، يكون سلوك الضغط أثناء هذا الجزء من المشوار أهم من الضغط الظاهر في وضع الخمول. ينبغي للموظفين المؤهلين استخدام نقاط الاختبار المحددة وأجهزة القياس المناسبة لتصنيف الضغط، مع اتباع إجراءات الاختبار الهيدروليكي الخاصة بالماكينة. سجّل الضغط وحركة الشفرة وحالة الزيت خلال دورات متقاربة الظروف.
إذا بلغ الضغط حد التشغيل أو حد صمام التنفيس المحدد أثناء توقف الشفرة، فقد يكون النظام يوفّر بالفعل القوة المسموح بها. افحص ما إذا كانت الكتلة أكبر من اللازم أو شديدة المقاومة، أو ما إذا كانت الشفرة غير حادة أو يوجد انحشار ميكانيكي، قبل ضبط إعدادات النظام الهيدروليكي. وقد يؤدي رفع إعداد صمام التنفيس إلى ما يتجاوز القيمة المعتمدة إلى تحميل الأسطوانات أو الخراطيم أو مجموعة الشفرة أو الهيكل فوق طاقتها.
إذا لم يبلغ الضغط القيمة المتوقعة أثناء توقف الشفرة عن القطع، فقد تشمل الأسباب خللًا في عمل صمام التنفيس، أو تآكل المضخة، أو تسرّبًا في الصمام، أو تجاوزًا داخليًا في الأسطوانة، أو عطلًا آخر في دائرة الضغط. يلزم الرجوع إلى المخطط الهيدروليكي وإجراء اختبارات محددة للتمييز بين هذه الأسباب. ولا تكفي قراءة منخفضة في موضع واحد لتحديد المكوّن المعطّل.
كما ينبغي تفسير بطء الحركة بعناية. فالتدفق يحدد سرعة الأسطوانة إلى حد كبير، بينما يحدد الضغط المؤثر على مساحة المكبس الفعالة القوة المتاحة. وقد يؤدي تقييد الإمداد إلى إبطاء الشفرة من دون أن يقلل بالضرورة قوتها النهائية؛ أما فقدان الضغط أو التسرب فقد يؤثر في الاثنين معًا. واستبدال المضخة لمجرد بطء دورة القطع قد يؤدي إلى إغفال مشكلة في التحكم أو في الأجزاء الميكانيكية.
تحقّق من مستوى الزيت ونوعه المحدد ومؤشرات المرشح والتسربات الظاهرة والرغوة وأصوات المضخة غير المعتادة. وقد يتوافق ظهور العطل بعد ارتفاع الحرارة مع زيادة التسرب الداخلي عند انخفاض لزوجة الزيت، لكن ذلك يحتاج إلى تأكيد. وتكون مقارنة كتل متشابهة عند درجات حرارة مختلفة أكثر فائدة من مقارنة دورات إنتاج غير متشابهة.
تأكّد من ملاءمة كتلة المطاط لظروف القطع
قد تواجه الماكينة التي تقطع بالة مطاط بنجاح صعوبةً في قطع بالة أخرى ذات أبعاد خارجية مماثلة. إذ يمكن لتركيبة المطاط ودرجة حرارته وبنيته وكمية المادة التي تلامسها الشفرة أن تغيّر مقاومة القطع. وقد تتطلب المادة الأبرد أو الأكثر صلابة قوة أكبر، بينما قد تلتصق المادة اللزجة بالشفرة أو تتحرك معها.
قارن أبعاد الكتلة الفعلية وحالة المادة بالقدرة الموثقة للقاطع. فالاعتماد على وزن البالة وحده لا يكفي، إذ قد تختلف مساحة القطع بين كتلتين متقاربتين في الوزن. وقد يؤدي تكديس القطع أو طي المادة أو وضعها بعيدًا عن المركز إلى تحميل غير متساوٍ أو إلى عدم ثبات الدعم.
إذا بدأ العطل بعد تغيير المادة، فاختبر كتلة معتمدة بحجم وحالة مادة سبق أن ارتبطا بتشغيل مرضٍ. أجرِ المقارنة خلال دورة التشغيل العادية مع الواقيات في مكانها. وحيثما تسمح الشركة المصنّعة بذلك، يمكن أن يساعد تقليل مساحة القطع على تحديد ما إذا كانت المشكلة مرتبطة بالحمل. لكن نجاح القطع باستخدام كتلة أصغر لا يثبت وحده أن الماكينة تحقق الأداء الاسمي المحدد لها.
لا تستخدم التسخين أو مواد التشحيم أو طلاءات الشفرة دون التحقق من متطلبات الماكينة والعملية. فقد تؤثر هذه التغييرات في جودة المطاط ومناولته ومعالجته في المراحل اللاحقة، فيما تُبقي عطلًا ميكانيكيًا مخفيًا.
تحقّق من الإصلاح في ظروف تشغيل ممثلة
اختر الإصلاح بناءً على الأدلة التي جُمعت: أعد حافة القطع وإعدادها إلى حالتهما الصحيحة، أو صحّح الدعم السفلي، أو أصلح التحكم في المشوار، أو عالج العطل الهيدروليكي الذي حددته الاختبارات. وحيثما أمكن، غيّر متغيرًا واحدًا ذا صلة في كل مرة لتظل النتيجة واضحة.
بالنسبة إلى المعدات المجددة، افحص التهيئة المركّبة إلى جانب حالة المكونات. يجب أن تكون الأسطوانة أو الصمام أو الشفرة أو مستشعر الموضع البديل مناسبة لمهمة القطع المقصودة. فقد تعمل الماكينة بسلاسة من دون كتلة، لكنها تفتقر إلى المشوار أو القوة اللازمين تحت الحمل.
ينبغي أن تشمل فحوص إعادة التشغيل الفصل الكامل، وثبات المشوار، واستقرار سلوك الضغط، والتشغيل الصحيح للواقيات وأقفال الأمان. استخدم كتل مطاط معتمدة وممثلة لظروف العمل، وأدرج التشغيل عند درجة حرارة العمل العادية إذا كان العطل الأصلي قد ظهر بعد ارتفاع الحرارة. سجّل أبعاد المادة والظروف ذات الصلة ونمط العطل والإجراءات التصحيحية، ليحصل فريق الصيانة التالي على مرجع أساسي مفيد.
يؤدي الإصلاح الناجح إلى فصل متكرر ومنتظم ضمن الإعدادات وحدود المواد المعتمدة للماكينة. وإذا ظل القطع يعتمد على تكرار المشاوير أو زيادة الضغط أو التمزيق اليدوي، فهذا يعني أن السبب لم يُعالج بعد.