









ส่งข้อความถึงเรา
เหตุใดเครื่องตัดก้อนยางจึงตัดก้อนยางได้ไม่ขาด
เครื่องตัดก้อนยางจะตัดก้อนยางได้ไม่ขาด หากใบมีดไม่สามารถตัดผ่านวัสดุได้อย่างมีประสิทธิภาพ สาเหตุหลัก ได้แก่ คมตัดสึกหรือเสียหาย แรงไฮดรอลิกขณะรับโหลดไม่เพียงพอ ใบมีดเคลื่อนที่ไม่สุดระยะ และก้อนยางมีขนาดเกินขีดความสามารถในการตัดของเครื่อง จุดที่ยังเชื่อมติดกันอาจบ่งชี้ถึงปัญหาการรองรับหรือการจัดแนวด้วย โดยเนื้อยางบาง ๆ ที่เชื่อมติดบริเวณด้านล่างต้องตรวจสอบต่างจากเนื้อยางส่วนหนาที่เหลืออยู่ด้านใดด้านหนึ่ง
สำหรับทีมซ่อมบำรุง การแยกแยะเบื้องต้นที่เป็นประโยชน์ที่สุดคือ ใบมีดหยุดก่อนถึงตำแหน่งปลายทางที่กำหนดไว้ หรือเคลื่อนถึงตำแหน่งดังกล่าวแล้วแต่ยังตัดก้อนไม่ขาด ให้บันทึกลักษณะรอยตัดและการทำงานของเครื่องก่อนเปลี่ยนการตั้งค่า การเดินเครื่องซ้ำหลายรอบอาจทำให้สังเกตข้อบกพร่องเดิมได้ยากขึ้น ทำให้น้ำมันไฮดรอลิกร้อน และเพิ่มภาระโดยไม่แก้ไขสาเหตุ
ใช้ลักษณะรอยตัดที่ไม่ขาดเพื่อจำกัดขอบเขตการตรวจสอบ
ตรวจสอบก้อนยางหลังจากสามารถเข้าถึงได้อย่างปลอดภัยเท่านั้น สังเกตตำแหน่งที่ยางยังเชื่อมติดกัน รูปแบบดังกล่าวเกิดซ้ำหรือไม่ และปัญหาเกิดกับก้อนยางทุกก้อน หรือเกิดเฉพาะกับวัสดุและขนาดบางประเภท ข้อมูลเหล่านี้ช่วยกำหนดลำดับความสำคัญของการตรวจสอบ
- มีเนื้อยางบาง ๆ เชื่อมต่อเนื่องบริเวณด้านล่าง: ตรวจสอบระยะเคลื่อนที่จริงของใบมีด จุดตัดด้านล่าง และสภาพของแผ่นรองตัดหรือแท่นรองตัดที่ติดตั้งกับเครื่อง
- มีส่วนที่ตัดไม่ขาดอยู่ด้านใดด้านหนึ่ง: ตรวจสอบการรับโหลดที่ไม่สม่ำเสมอ การจัดแนวใบมีด การสึกหรอของรางนำ และการรองรับใต้ก้อนยางที่ไม่สม่ำเสมอ
- ตัดลึกแล้วหยุดชะงัก: ตรวจสอบแรงตัดที่มีอยู่ สภาพใบมีด แรงต้านของวัสดุ และการติดขัดทางกล
- จุดเชื่อมต่อขรุขระหรือยืดออก: ตรวจสอบคมตัดและการรองรับวัสดุ คมตัดที่ทื่ออาจกดอัดและลากยางก่อนที่จะตัดแยกออกจากกัน
- ปัญหาเริ่มเกิดขึ้นเมื่อเครื่องร้อน: เปรียบเทียบแรงดันไฮดรอลิกและการเคลื่อนที่ภายใต้สภาวะการตัดที่เทียบเคียงกัน อาจมีการรั่วที่เกี่ยวข้องกับอุณหภูมิหรือปัญหาการทำงานของระบบควบคุม
รูปแบบเหล่านี้ช่วยชี้แนวทางการวินิจฉัย แต่ไม่มีรูปแบบใดยืนยันสาเหตุได้เพียงอย่างเดียว ใบมีดที่ทื่ออาจเพิ่มแรงต้านมากพอจนทำให้ระบบไฮดรอลิกที่ทำงานปกติมีแรงดันถึงขีดจำกัด ในทางกลับกัน ใบมีดที่คมก็ยังอาจเหลือเนื้อยางเชื่อมติดด้านล่างได้ หากระยะชักสิ้นสุดเร็วเกินไป
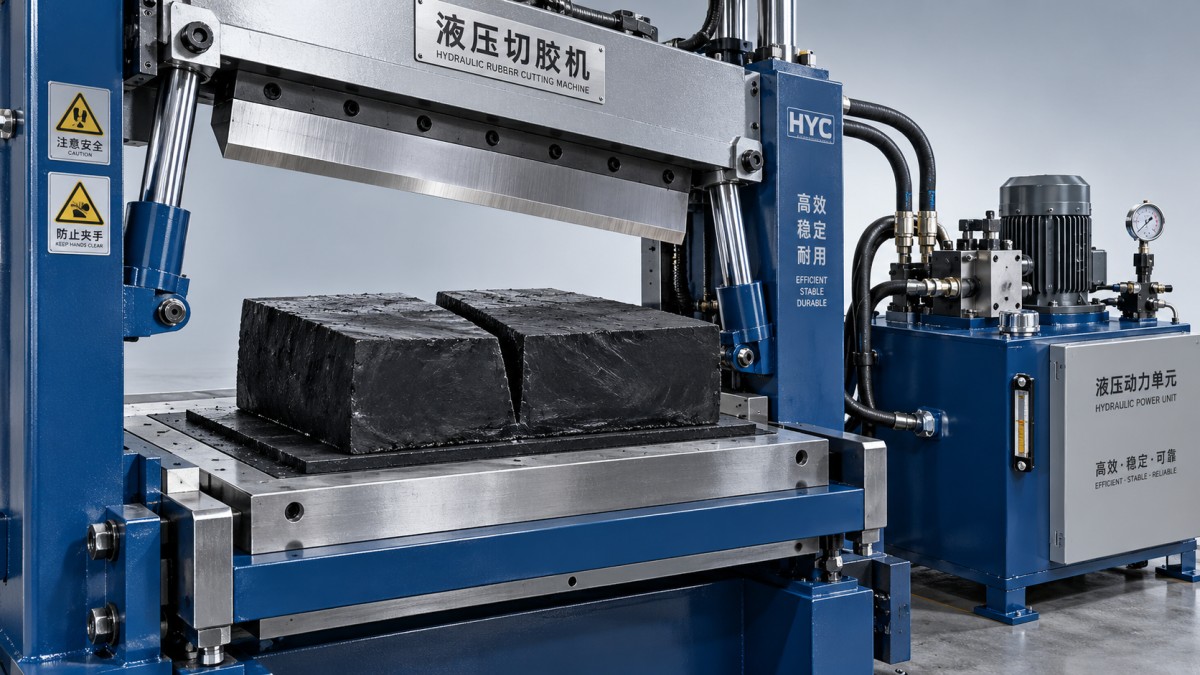
ก่อนเข้าไปในบริเวณตัด ให้แยกแหล่งพลังงานและล็อกอุปกรณ์ ระบายพลังงานไฮดรอลิกที่สะสมอยู่ตามขั้นตอนของผู้ผลิต และยึดชุดใบมีดด้วยอุปกรณ์ล็อกเชิงกลที่กำหนด ห้ามใช้แรงดันไฮดรอลิกเพียงอย่างเดียวเพื่อรองรับใบมีดที่ยกขึ้นระหว่างการซ่อมบำรุง แยกการสังเกตเพื่อตรวจวินิจฉัยที่ต้องจ่ายไฟออกจากการตรวจสอบด้วยมือ โดยระหว่างการตรวจสอบขณะจ่ายไฟ ต้องให้การ์ดและระบบนิรภัยทำงานอยู่
ตรวจสอบสภาพใบมีดควบคู่กับระยะเคลื่อนที่ที่ทำได้จริง
ตรวจสอบคมตัดตลอดแนวว่ามีความมน บิ่น เสียหายเฉพาะจุด หรือมียางติดอยู่หรือไม่ ความเสียหายที่กระจุกตัวอยู่ในบางช่วงอาจตรงกับส่วนของก้อนยางที่ตัดไม่ขาด ตรวจสอบการติดตั้งใบมีด สภาพรางนำ และตัวยึดที่เข้าถึงได้ตามข้อกำหนดการบำรุงรักษาของเครื่องด้วย การเคลื่อนตัวที่ชุดยึดใบมีดหรือระยะห่างของรางนำที่มากเกินไปอาจทำให้รูปทรงการตัดเปลี่ยนไปขณะรับโหลด
การลับคมต้องเป็นไปตามรูปทรงคมตัดและขนาดต่ำสุดของใบมีดที่กำหนด การเอาเนื้อวัสดุออกจะเปลี่ยนตำแหน่งของคมตัด ดังนั้นใบมีดที่ลับคมแล้วอาจต้องปรับตั้งตามขั้นตอนที่ได้รับอนุมัติ การเปลี่ยนใบมีดโดยไม่ตรวจสอบตำแหน่งหลังติดตั้งอาจทำให้ปัญหาการตัดไม่ขาดยังคงอยู่
ตรวจสอบชุดตัดด้านล่างตามรูปแบบการออกแบบของเครื่องรุ่นนั้น หากใช้แผ่นรองตัดที่ออกแบบให้สึกหรอได้ ร่อง รอยยุบ หรือการสึกหรอที่ไม่สม่ำเสมออาจทำให้ตัดแยกได้ไม่สม่ำเสมอ หากใบมีดทำงานร่วมกับแท่นรองตัดหรือส่วนประสานการตัดชนิดอื่น ให้ตรวจสอบส่วนนั้นและการปรับตั้งตามที่กำหนด อย่าสันนิษฐานว่าใบมีดควรกระแทกโต๊ะโลหะหรือยื่นลงไปไกลกว่าเดิม เพียงเพราะยังมีเนื้อยางติดอยู่
สัญญาณบนระบบควบคุมที่แสดงว่า “สิ้นสุดระยะชัก” ไม่ได้ยืนยันว่าคมตัดเคลื่อนถึงตำแหน่งจริงที่ถูกต้อง ตรวจสอบสวิตช์จำกัดระยะที่เคลื่อนจากตำแหน่ง การตั้งค่าตำแหน่งที่ไม่ถูกต้อง ตัวหยุดเชิงกล วัสดุที่สะสม และสิ่งกีดขวาง เปรียบเทียบระยะเคลื่อนที่จริงกับข้อมูลอ้างอิงการตั้งค่าของผู้ผลิตโดยใช้วิธีการวัดที่ได้รับอนุมัติ
หากด้านหนึ่งตัดเสร็จก่อนอีกด้าน ให้ตรวจสอบความขนานของใบมีด รางนำ และแนวการรองรับ สำหรับเครื่องที่มีหลายกระบอกสูบ อาจต้องตรวจสอบการทำงานประสานกันด้วย การเพิ่มระยะเคลื่อนที่เพื่อชดเชยการจัดแนวที่ไม่ถูกต้องอาจทำให้ด้านใดด้านหนึ่งของชุดตัดรับโหลดเกินกำลัง
ตรวจสอบว่าแรงไฮดรอลิกไม่เพียงพอขณะรับโหลดหรือไม่
เมื่อใบมีดเคลื่อนที่ช้าลงหรือหยุดภายในก้อนยาง พฤติกรรมของแรงดันในช่วงนั้นของระยะชักสำคัญกว่าแรงดันที่แสดงขณะไม่มีโหลด บุคลากรที่มีคุณสมบัติควรใช้จุดทดสอบที่กำหนดและเครื่องมือวัดที่มีพิกัดเหมาะสม โดยปฏิบัติตามขั้นตอนทดสอบระบบไฮดรอลิกของเครื่อง บันทึกแรงดัน การเคลื่อนที่ของใบมีด และสภาพน้ำมันระหว่างรอบการทำงานที่เทียบเคียงกัน
หากแรงดันถึงขีดจำกัดการทำงานหรือขีดจำกัดวาล์วระบายที่กำหนดขณะใบมีดหยุดชะงัก ระบบอาจกำลังจ่ายแรงตามขีดจำกัดที่อนุญาตอยู่แล้ว ก่อนปรับการตั้งค่าไฮดรอลิก ให้ตรวจสอบว่าก้อนยางมีขนาดใหญ่เกินไปหรือต้านแรงตัดมาก ใบมีดทื่อ หรือมีกลไกติดขัดหรือไม่ การเพิ่มค่าตั้งวาล์วระบายเกินค่าที่อนุมัติอาจทำให้กระบอกสูบ ท่อ ชุดใบมีด หรือโครงเครื่องรับโหลดเกินกำลัง
หากแรงดันไม่ถึงค่าที่คาดไว้ระหว่างการตัดที่หยุดชะงัก สาเหตุที่เป็นไปได้ ได้แก่ วาล์วระบายทำงานผิดปกติ ปั๊มสึกหรอ วาล์วรั่ว กระบอกสูบรั่วผ่าน หรือข้อบกพร่องอื่นในวงจรแรงดัน ต้องใช้แผนผังระบบไฮดรอลิกและการทดสอบเฉพาะจุดเพื่อแยกแยะสาเหตุ การอ่านค่าแรงดันต่ำที่ตำแหน่งหนึ่งไม่ได้ระบุว่าชิ้นส่วนใดขัดข้อง
การเคลื่อนที่ช้าก็ต้องตีความอย่างระมัดระวัง อัตราการไหลเป็นตัวกำหนดความเร็วกระบอกสูบเป็นหลัก ส่วนแรงดันที่กระทำบนพื้นที่หน้าตัดใช้งานของลูกสูบเป็นตัวกำหนดแรงที่มีอยู่ ข้อจำกัดในการจ่ายน้ำมันอาจทำให้ใบมีดเคลื่อนที่ช้าโดยไม่จำเป็นต้องลดแรงสูงสุด ขณะที่การสูญเสียแรงดันหรือการรั่วอาจส่งผลต่อทั้งสองอย่าง การเปลี่ยนปั๊มเพียงเพราะรอบการตัดช้าอาจทำให้มองข้ามปัญหาของระบบควบคุมหรือกลไก
ตรวจสอบระดับน้ำมัน เกรดน้ำมันที่กำหนด ไฟแสดงสถานะไส้กรอง การรั่วที่มองเห็นได้ การเกิดฟอง และเสียงปั๊มที่ผิดปกติ ปัญหาที่เกิดหลังเครื่องอุ่นขึ้นอาจสอดคล้องกับการรั่วภายในที่เพิ่มขึ้นเมื่อน้ำมันมีความหนืดลดลง แต่ต้องยืนยันด้วยการตรวจสอบ การเปรียบเทียบก้อนยางที่คล้ายกันในอุณหภูมิต่างกันมีประโยชน์กว่าการเปรียบเทียบรอบการผลิตที่ไม่เกี่ยวข้องกัน
ยืนยันว่าสภาพก้อนยางเหมาะสมกับเงื่อนไขการตัด
เครื่องที่ตัดก้อนยางก้อนหนึ่งได้สำเร็จอาจตัดก้อนอื่นที่มีขนาดภายนอกใกล้เคียงกันได้ยาก ส่วนผสม อุณหภูมิ โครงสร้าง และปริมาณวัสดุที่ใบมีดสัมผัส อาจทำให้แรงต้านการตัดเปลี่ยนแปลง วัสดุที่เย็นกว่าหรือแข็งกว่าอาจต้องใช้แรงมากขึ้น ส่วนวัสดุที่เหนียวติดอาจเกาะใบมีดหรือเคลื่อนที่ตามใบมีด
เปรียบเทียบขนาดจริงและสภาพวัสดุของก้อนยางกับขีดความสามารถของเครื่องตัดที่ระบุไว้ น้ำหนักก้อนยางเพียงอย่างเดียวเป็นเกณฑ์ที่ไม่ครบถ้วน ก้อนยางสองก้อนที่มีน้ำหนักใกล้เคียงกันอาจมีหน้าตัดที่ต้องตัดต่างกันได้ ชิ้นวัสดุที่วางซ้อนกัน วัสดุที่พับ และการวางเยื้องศูนย์ อาจทำให้รับโหลดไม่สม่ำเสมอหรือรองรับได้ไม่มั่นคง
หากปัญหาเริ่มหลังจากมีการเปลี่ยนวัสดุ ให้ทดสอบด้วยขนาดก้อนยางและสภาพวัสดุที่ได้รับอนุมัติ ซึ่งเคยใช้งานได้อย่างน่าพอใจ ดำเนินการเปรียบเทียบตามรอบการทำงานปกติที่มีการ์ดป้องกัน หากผู้ผลิตอนุญาต การลดหน้าตัดที่ต้องตัดอาจช่วยตรวจสอบได้ว่าปัญหาขึ้นอยู่กับโหลดหรือไม่ การตัดก้อนขนาดเล็กได้สำเร็จไม่ได้ยืนยันด้วยตัวเองว่าเครื่องทำงานได้ตามสมรรถนะพิกัด
อย่าใช้ความร้อน สารหล่อลื่น หรือสารเคลือบใบมีดโดยไม่ตรวจสอบข้อกำหนดของเครื่องและกระบวนการผลิต การเปลี่ยนแปลงดังกล่าวอาจส่งผลต่อคุณภาพยาง การจัดการวัสดุ และกระบวนการขั้นต่อไป อีกทั้งอาจบดบังข้อบกพร่องทางกล
ตรวจสอบผลการซ่อมภายใต้สภาวะที่เป็นตัวแทนการใช้งานจริง
เลือกวิธีซ่อมจากหลักฐานที่รวบรวมได้ ได้แก่ ฟื้นฟูคมตัดและปรับตั้งให้ถูกต้อง แก้ไขการรองรับด้านล่าง ซ่อมระบบควบคุมระยะเคลื่อนที่ หรือแก้ไขข้อขัดข้องของระบบไฮดรอลิกที่ตรวจพบจากการทดสอบ หากทำได้ ให้เปลี่ยนตัวแปรที่เกี่ยวข้องทีละอย่างเพื่อให้เห็นผลได้ชัดเจน
สำหรับเครื่องจักรที่ผ่านการปรับสภาพ ให้ตรวจสอบทั้งการติดตั้งและสภาพของชิ้นส่วน กระบอกสูบ วาล์ว ใบมีด หรือเซนเซอร์ตำแหน่งที่เปลี่ยนใหม่ต้องเหมาะสมกับงานตัดที่ต้องการ เครื่องอาจเดินรอบได้อย่างราบรื่นเมื่อไม่มีบล็อก แต่ยังมีระยะเคลื่อนที่หรือแรงไม่เพียงพอเมื่อรับโหลด
การตรวจสอบก่อนนำกลับมาใช้งานควรครอบคลุมการตัดแยกที่สมบูรณ์ ระยะเคลื่อนที่ที่สม่ำเสมอ พฤติกรรมแรงดันที่คงที่ และการทำงานที่ถูกต้องของการ์ดและอินเตอร์ล็อก ใช้ก้อนยางที่ได้รับอนุมัติและเป็นตัวแทนการใช้งานจริง รวมถึงการทำงานที่อุณหภูมิปกติหากปัญหาเดิมเกิดขึ้นหลังเครื่องอุ่น บันทึกขนาดวัสดุ สภาวะที่เกี่ยวข้อง รูปแบบข้อขัดข้อง และงานแก้ไข เพื่อให้ทีมบริการครั้งถัดไปมีข้อมูลอ้างอิงพื้นฐานที่นำไปใช้ได้
การซ่อมที่สำเร็จทำให้สามารถตัดแยกได้อย่างสม่ำเสมอ ภายในการตั้งค่าและขีดจำกัดวัสดุที่เครื่องได้รับอนุมัติ หากยังต้องตัดซ้ำ เพิ่มแรงดัน หรือฉีกด้วยมือ สาเหตุของปัญหายังไม่ได้รับการแก้ไข