









Изпратете ни съобщение
Защо машината за рязане на бали оставя каучуковите блокове частично неизрязани?
Резачката за гумени бали оставя гумените блокове частично неизрязани, когато ножът не може да извърши ефективен разрез през материала. Основните причини са износен или повреден режещ ръб, недостатъчна хидравлична сила под товар, непълен ход на ножа и гумени блокове, надвишаващи капацитета на машината за рязане. Останалата връзка между частите може да показва и проблем с опората или подравняването: тънка ивица материал по дъното изисква различна проверка от дебел участък, останал от едната страна.
За екипите по поддръжка най-важното първоначално разграничение е дали ножът спира преди предвидената крайна позиция, или достига тази позиция, без да отдели блока. Запишете състоянието на среза и поведението на машината, преди да променяте настройките. Повтарящите се цикли могат да прикрият първоначалната неизправност, да загреят хидравличното масло и да увеличат натоварването, без да отстранят причината.
Използвайте незавършения срез, за да стесните обхвата на проверката
Проверявайте блока едва след като достъпът до него е осигурен безопасно. Отбележете къде гумата остава свързана, дали моделът на неизрязване се повтаря и дали неизправността засяга всеки блок, или само определени материали и размери. Тези наблюдения помагат да се определи кои проверки трябва да бъдат с приоритет.
- Тънка, непрекъсната ивица материал по дъното: проверете действителния ход на ножа, долния режещ интерфейс и състоянието на режещата подложка или наковалнята, ако машината е оборудвана с такава.
- Неизрязан участък от едната страна: проверете за неравномерно натоварване, подравняването на ножа, износване на водачите и неравномерна опора под блока.
- Дълбок срез, последван от спиране: проверете наличната сила на рязане, състоянието на ножа, съпротивлението на материала и механичното заяждане.
- Назъбена или разтеглена връзка: проверете режещия ръб и опората на материала. Тъпият ръб може да притиска и увлича гумата, преди да я отдели.
- Неизправност, която се проявява при загряване на машината: сравнете хидравличното налягане и движението при съпоставими условия на рязане; възможно е да са свързани течове или поведение на управлението, зависещи от температурата.
Тези модели насочват диагностиката, но никой от тях не доказва една-единствена причина. Тъпият нож може да увеличи съпротивлението дотолкова, че изправната хидравлична система да достигне границата на налягането си. Обратно, дори остър нож може да остави ивица материал по дъното, ако ходът приключи твърде рано.
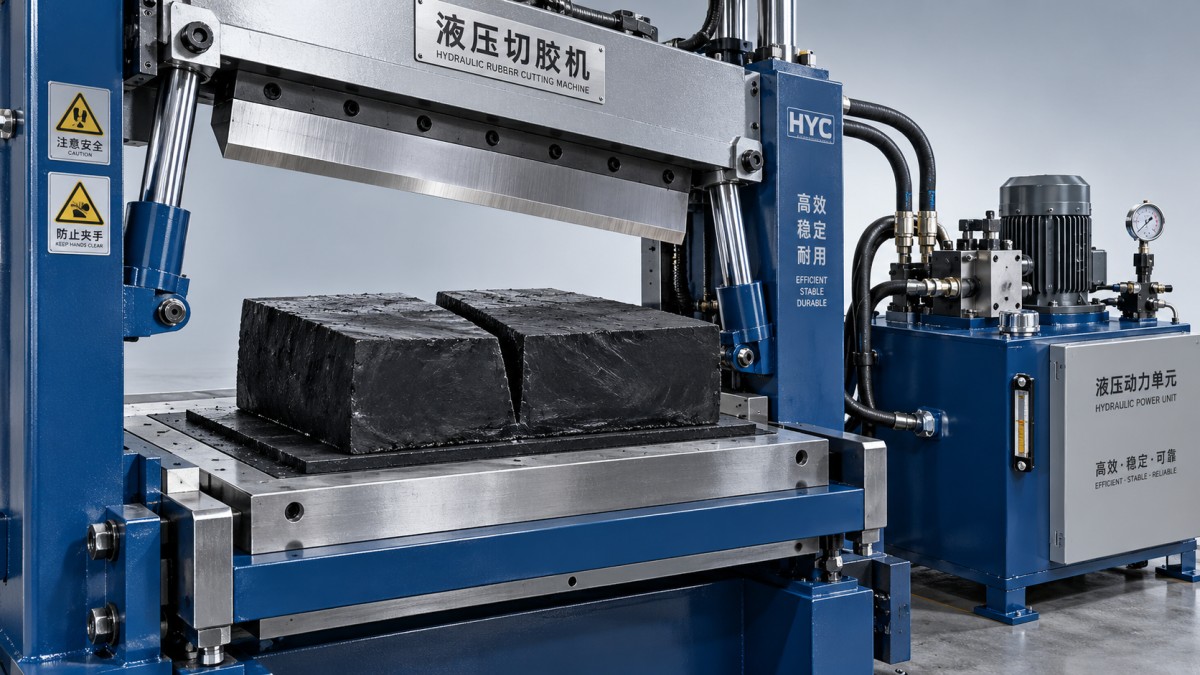
Преди да влезете в зоната на рязане, изолирайте оборудването и го блокирайте срещу повторно включване, освободете натрупаната хидравлична енергия съгласно процедурата на производителя и обезопасете ножа с предвиденото за него механично блокиращо устройство. По време на поддръжка повдигнат нож не трябва да се поддържа само от хидравличното налягане. Отделяйте диагностичните наблюдения, които изискват захранване, от проверките с непосредствен контакт, като при проверките под захранване предпазителите и функциите за безопасност трябва да са в действие.
Проверете едновременно състоянието на ножа и пълния му ход
Проверете целия режещ ръб за заобляне, отчупвания, локални повреди и полепнала гума. Повреда, концентрирана в една зона, може пряко да съответства на неизрязания участък от блока. Проверете също закрепването на ножа, състоянието на водачите и достъпните крепежни елементи според изискванията за поддръжка на машината. Движение в държача на ножа или прекомерна хлабина във водачите може да промени геометрията на рязане под товар.
Заточването трябва да запази зададената геометрия на режещия ръб и минимално допустимите размери на ножа. Отнемането на материал променя позицията на ръба, затова след заточване може да е необходима одобрена настройка. Смяната на ножа без проверка на монтажната му позиция може да не отстрани първоначалния проблем с непълния срез.
Проверете долната режеща система според конкретната конструкция на машината. Когато се използва сменяема режеща подложка, канали, деформация от притискане или неравномерно износване могат да попречат на равномерното отделяне. Когато ножът работи срещу наковалня или друг режещ интерфейс, проверете този елемент и предвидената му настройка. Не приемайте, че ножът трябва да удря металната маса или да се спуска по-надолу само защото гумата остава свързана.
Индикация на управлението, че „ходът е завършен“, не доказва, че режещият ръб е достигнал правилната физическа позиция. Проверете за разместени крайни изключватели, неправилни настройки на позицията, механични ограничители, натрупан материал и препятствия. Сравнете действителния ход с референтните настройки на производителя, като използвате одобрен метод за измерване.
Ако едната страна завършва рязането преди другата, проверете успоредността на ножа, водачите и подравняването на опората. При машини с няколко цилиндъра може да се наложи да се провери и синхронизацията им. Увеличаването на хода за компенсиране на разместване може да претовари едната страна на режещия възел.
Установете дали хидравличната сила намалява под товар
Когато ножът се забавя или спира в блока, поведението на налягането в тази част от хода е по-важно от показанието при ненатоварена машина. Квалифициран персонал трябва да използва предвидените изпитвателни точки и правилно оразмерени измервателни уреди, като спазва процедурата за хидравлични изпитвания на машината. Записвайте налягането, движението на ножа и състоянието на маслото при съпоставими цикли.
Ако налягането достигне зададената работна или ограничителна стойност, докато ножът е спрял, системата може вече да отдава допустимата си сила. Преди да променяте хидравличните настройки, проверете за блок, който е прекалено голям или има високо съпротивление, тъп режещ ръб или механично заяждане. Повишаването на настройката на предпазния клапан над одобрената стойност може да претовари цилиндрите, маркучите, ножовия възел или рамата.
Ако налягането не достига очакваната стойност при спряло рязане, възможните причини включват неправилно работещ предпазен клапан, износване на помпата, теч през клапан, вътрешно пропускане в цилиндъра или друга неизправност в кръга за налягане. За разграничаването им са необходими хидравличната схема и целенасочени изпитвания. Ниско показание в една точка само по себе си не установява кой компонент е повреден.
Бавното движение също изисква внимателно тълкуване. Дебитът определя до голяма степен скоростта на цилиндъра, докато налягането, приложено върху ефективната площ на буталото, определя наличната сила. Ограничение на захранващия поток може да забави ножа, без непременно да намали крайната му сила; загубите на налягане или течовете могат да повлияят и на двете. Смяната на помпата само защото цикълът на рязане е бавен може да пропусне проблем в управлението или механиката.
Проверете нивото на маслото, предписания му клас, индикаторите на филтрите, видимите течове, образуването на пяна и необичайния шум от помпата. Неизправност, която се появява след загряване, може да е свързана с увеличено вътрешно пропускане при спадане на вискозитета на маслото, но това трябва да се потвърди. Сравняването на сходни блокове при различни температури е по-полезно от сравнението на несвързани производствени цикли.
Потвърдете, че гуменият блок отговаря на условията за рязане
Машина, която успешно реже една гумена бала, може да изпитва затруднения с друга бала със сходни външни размери. Съставът, температурата, структурата и количеството материал, обхванато от ножа, могат да променят съпротивлението при рязане. По-студеният или по-твърд материал може да изисква повече сила, а лепкавият материал може да полепва по ножа или да се движи заедно с него.
Сравнете действителните размери и състоянието на материала на блока с документирания капацитет на резачката. Само теглото на балата не е достатъчен ориентир: два блока с подобно тегло могат да имат различна площ на среза. Наслаганите парчета, сгънатият материал и разположението извън центъра също могат да доведат до неравномерно натоварване или нестабилна опора.
Ако неизправността е започнала след промяна на материала, изпитайте одобрен размер на блок и състояние на материала, за които е известно, че осигуряват удовлетворителна работа. Извършете сравнението чрез нормалния цикъл със задействани предпазители. Когато производителят го разрешава, намаляването на площта на среза може да помогне да се установи дали проблемът зависи от натоварването. Успешното рязане на по-малък блок само по себе си не доказва, че машината покрива номиналните си показатели.
Не използвайте нагряване, смазочни материали или покрития за ножа, без да проверите изискванията към машината и процеса. Такива промени могат да повлияят на качеството на гумата, обработката ѝ и следващите етапи, като същевременно прикрият механична неизправност.
Потвърдете ремонта при представителни условия
Изберете ремонта въз основа на събраните данни: възстановете режещия ръб и настройката му, коригирайте долната опора, поправете управлението на хода или отстранете хидравличната неизправност, установена чрез изпитване. Когато е практически възможно, променяйте само по една съществена величина, за да остане ефектът ясен.
При възстановено оборудване проверете не само състоянието на компонентите, но и монтираната конфигурация. Резервният цилиндър, клапан, нож или датчик за позиция трябва да са подходящи за предвиденото натоварване при рязане. Машината може да извършва плавен цикъл без блок, но да няма необходимия ход или сила под товар.
Проверките преди връщане в експлоатация трябва да включват пълно отделяне на частите, постоянен ход, стабилно поведение на налягането и правилна работа на предпазителите и блокировките. Използвайте представителни одобрени гумени блокове и включете работа при нормална работна температура, ако първоначалната неизправност се е появявала след загряване. Запишете размерите на материала, съответните условия, проявлението на неизправността и извършения ремонт, така че следващият екип по поддръжка да разполага с полезна базова информация.
Успешният ремонт осигурява повтаряемо разделяне в рамките на одобрените настройки на машината и допустимите граници за материала. Ако рязането все още зависи от повторни ходове, допълнително налягане или ръчно разкъсване, причината не е отстранена.