









Trimiteți-ne un mesaj
De ce lasă tăietorul de baloți blocuri de cauciuc tăiate doar parțial?
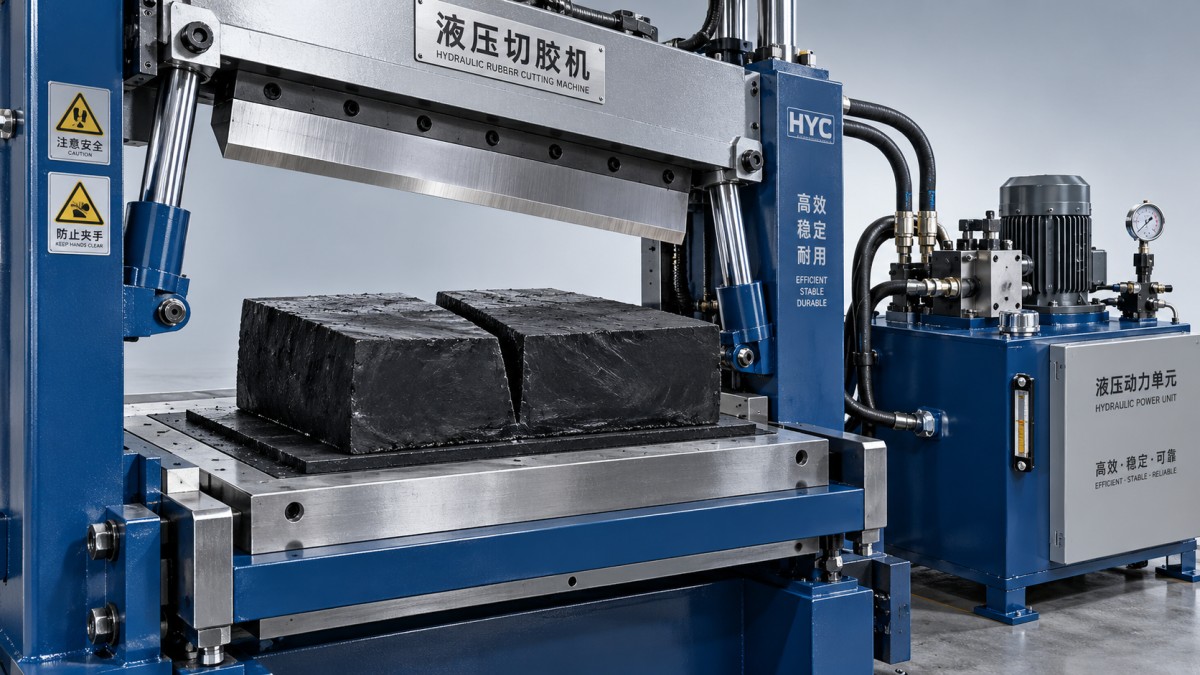
Un tăietor de baloți lasă blocurile de cauciuc parțial netăiate atunci când lama nu poate realiza o tăiere eficientă completă prin material. Principalele cauze sunt o muchie de tăiere uzată sau deteriorată, forța hidraulică insuficientă sub sarcină, cursa incompletă a lamei și blocurile de cauciuc care depășesc capacitatea de tăiere a mașinii. Legătura rămasă poate indica și o problemă de susținere sau de aliniere: o punte subțire de material în partea de jos necesită o investigație diferită față de o porțiune groasă rămasă pe o singură parte.
Pentru echipele de întreținere, primul aspect util de clarificat este dacă lama se oprește înainte de punctul final prevăzut sau ajunge la acel punct fără să separe blocul. Înregistrați starea tăieturii și comportamentul mașinii înainte de a modifica setările. Ciclurile repetate pot ascunde defecțiunea inițială, pot încălzi uleiul hidraulic și pot adăuga sarcină fără să remedieze cauza.
Folosiți tăietura incompletă pentru a restrânge investigația
Inspectați blocul numai după ce poate fi accesat în condiții de siguranță. Notați locul în care cauciucul a rămas conectat, dacă modelul se repetă și dacă defecțiunea afectează fiecare bloc sau doar anumite materiale și dimensiuni. Aceste observații ajută la stabilirea verificărilor care trebuie prioritizate.
- O punte subțire și continuă în partea de jos: verificați cursa efectivă a lamei, interfața inferioară de tăiere și starea oricărui tampon de tăiere sau nicovală montată pe mașină.
- O porțiune netăiată pe o singură parte: investigați încărcarea neuniformă, alinierea lamei, uzura ghidajelor și susținerea neuniformă sub bloc.
- O tăietură adâncă urmată de oprire: investigați forța de tăiere disponibilă, starea lamei, rezistența materialului și blocarea mecanică.
- O zonă de legătură zdrențuită sau întinsă: inspectați muchia de tăiere și susținerea materialului. O muchie tocită poate comprima și trage cauciucul înainte de a-l separa.
- O defecțiune care apare pe măsură ce mașina se încălzește: comparați presiunea hidraulică și mișcarea în condiții de tăiere echivalente; poate fi implicată o scurgere dependentă de temperatură sau funcționarea sistemului de comandă.
Aceste tipare îndrumă diagnosticul; niciunul nu dovedește o singură cauză. O lamă tocită poate crește rezistența suficient de mult încât un sistem hidraulic în stare bună să ajungă la limita de presiune. În schimb, o lamă ascuțită poate lăsa totuși o punte de material în partea de jos dacă cursa se încheie prea devreme.
Înainte de a intra în zona de tăiere, izolați și blocați echipamentul, eliberați energia hidraulică acumulată conform procedurii producătorului și fixați ansamblul lamei cu dispozitivul mecanic de blocare specificat. Presiunea hidraulică nu trebuie să fie singurul mijloc de susținere a unei lame ridicate în timpul lucrărilor de întreținere. Separați observațiile de diagnostic care necesită alimentarea mașinii de inspecțiile manuale; în timpul verificărilor cu mașina alimentată, apărătorile și funcțiile de siguranță trebuie să fie active.
Verificați împreună starea lamei și cursa efectuată
Inspectați întreaga muchie de tăiere pentru a identifica rotunjiri, ciobiri, deteriorări locale și cauciuc aderent. Deteriorarea concentrată într-o anumită zonă poate corespunde direct porțiunii netăiate a blocului. Verificați, de asemenea, montarea lamei, starea ghidajelor și elementele de fixare accesibile, conform cerințelor de întreținere ale mașinii. Mișcarea suportului lamei sau jocul excesiv al ghidajelor pot modifica geometria de tăiere sub sarcină.
Ascuțirea necesită respectarea geometriei specificate a muchiei și a dimensiunilor minime admise ale lamei. Îndepărtarea materialului modifică poziția muchiei, astfel că o lamă ascuțită poate necesita o reglare aprobată a configurației. Înlocuirea lamei fără verificarea poziției acesteia după montare poate lăsa nerezolvată problema tăierii incomplete.
Verificați configurația inferioară de tăiere, specifică proiectării mașinii. Dacă se utilizează un tampon de tăiere consumabil, canelurile, comprimarea sau uzura neuniformă pot împiedica separarea constantă. Dacă lama lucrează împotriva unei nicovale sau a unei alte interfețe de tăiere, inspectați acea interfață și reglajul specificat. Nu presupuneți că lama trebuie să lovească o masă metalică sau să coboare mai mult doar pentru că a rămas cauciuc atașat.
O indicație de comandă care arată „cursă finalizată” nu confirmă că muchia de tăiere a ajuns în poziția fizică corectă. Verificați dacă întrerupătoarele de limită s-au deplasat, dacă setările de poziție sunt incorecte, dacă există opritoare mecanice, material acumulat sau obstacole. Comparați cursa efectivă cu referința de configurare a producătorului, folosind o metodă de măsurare aprobată.
Dacă o parte termină de tăiat înaintea celeilalte, verificați paralelismul lamei, ghidajele și alinierea suportului. La mașinile cu mai mulți cilindri, poate fi necesară și verificarea sincronizării. Prelungirea cursei pentru a compensa nealinierea poate suprasolicita o parte a ansamblului de tăiere.
Stabiliți dacă forța hidraulică este insuficientă sub sarcină
Când lama încetinește sau se oprește în interiorul blocului, comportamentul presiunii în acea porțiune a cursei este mai important decât presiunea indicată în repaus. Personalul calificat trebuie să utilizeze punctele de testare desemnate și instrumente cu domeniul nominal adecvat, respectând procedura de testare hidraulică a mașinii. Înregistrați presiunea, mișcarea lamei și starea uleiului în timpul unor cicluri comparabile.
Dacă presiunea atinge limita de funcționare sau de descărcare specificată în timp ce lama se blochează, este posibil ca sistemul să furnizeze deja forța permisă. Înainte de a regla setările hidraulice, investigați dacă blocul este prea mare sau prea rezistent, dacă muchia este tocită ori dacă există o blocare mecanică. Ridicarea setării supapei de limitare peste valoarea aprobată poate suprasolicita cilindrii, furtunurile, ansamblul lamei sau cadrul.
Dacă presiunea nu atinge valoarea așteptată în timpul unei tăieri blocate, cauzele posibile includ o supapă de limitare care nu funcționează corect, uzura pompei, scurgeri la supape, pierderi interne la cilindru sau o altă defecțiune în circuitul de presiune. Pentru a le diferenția sunt necesare schema hidraulică și teste specifice. O valoare scăzută măsurată într-un singur punct nu identifică componenta defectă.
Mișcarea lentă trebuie, de asemenea, interpretată cu atenție. Debitul determină în mare măsură viteza cilindrului, în timp ce presiunea aplicată asupra suprafeței efective a pistonului determină forța disponibilă. O restricție pe alimentare poate încetini lama fără să-i reducă neapărat forța finală; pierderile de presiune sau scurgerile pot afecta ambele caracteristici. Înlocuirea pompei doar pentru că ciclul de tăiere este lent poate face să treacă neobservată o problemă de comandă sau mecanică.
Verificați nivelul uleiului, gradul de vâscozitate specificat, indicatoarele filtrelor, scurgerile vizibile, formarea spumei și zgomotele neobișnuite ale pompei. O defecțiune care apare după încălzire poate fi compatibilă cu o creștere a scurgerilor interne pe măsură ce vâscozitatea uleiului scade, dar acest lucru trebuie confirmat. Compararea unor blocuri similare la temperaturi diferite este mai utilă decât compararea unor cicluri de producție fără legătură între ele.
Confirmați că blocul de cauciuc corespunde condițiilor de tăiere
O mașină care taie cu succes un balot de cauciuc poate întâmpina dificultăți cu un altul de dimensiuni exterioare similare. Compoziția, temperatura, structura și cantitatea de material angajată de lamă pot modifica rezistența la tăiere. Materialul mai rece sau mai rigid poate necesita o forță mai mare, în timp ce materialul lipicios se poate prinde de lamă sau se poate deplasa odată cu aceasta.
Comparați dimensiunile reale ale blocului și starea materialului cu capacitatea de tăiere documentată a mașinii. Greutatea balotului, luată singură, este un indicator incomplet: două blocuri cu greutăți similare pot avea secțiuni de tăiere diferite. Piesele stivuite, materialul pliat și poziționarea decentrata pot provoca, de asemenea, încărcare neuniformă sau pot împiedica susținerea stabilă.
Dacă defecțiunea a început odată cu schimbarea materialului, testați un bloc cu dimensiuni aprobate și o stare a materialului asociată anterior cu o funcționare satisfăcătoare. Efectuați comparația prin ciclul normal, cu apărătorile active. Dacă producătorul permite, reducerea secțiunii de tăiere poate ajuta la stabilirea dependenței problemei de sarcină. Reușita tăierii unui bloc mai mic nu dovedește, prin ea însăși, că mașina respectă performanțele nominale.
Nu utilizați încălzirea, lubrifianți sau acoperiri pentru lame fără a verifica cerințele mașinii și ale procesului. Astfel de modificări pot afecta calitatea cauciucului, manipularea și prelucrarea ulterioară, ascunzând în același timp o defecțiune mecanică.
Verificați reparația în condiții reprezentative
Alegeți reparația pe baza dovezilor colectate: refaceți muchia de tăiere și reglajul acesteia, corectați suportul inferior, reparați sistemul de control al cursei sau remediați defecțiunea hidraulică identificată prin testare. Pe cât posibil, modificați câte o singură variabilă relevantă, astfel încât efectul să rămână clar.
În cazul echipamentelor recondiționate, verificați atât configurația instalată, cât și starea componentelor. Un cilindru, o supapă, o lamă sau un senzor de poziție de schimb trebuie să fie potrivit pentru regimul de tăiere prevăzut. O mașină poate efectua un ciclu fără bloc, dar să nu aibă cursa sau forța necesară sub sarcină.
Verificările înainte de repunerea în funcțiune trebuie să includă separarea completă, cursa constantă, comportamentul stabil al presiunii și funcționarea corectă a apărătorilor și a interblocărilor. Utilizați blocuri de cauciuc reprezentative și aprobate și includeți funcționarea la temperatura normală de lucru dacă defecțiunea inițială apărea după încălzire. Înregistrați dimensiunile materialului, condițiile relevante, tiparul defecțiunii și lucrările de remediere, pentru ca următoarea echipă de service să dispună de o referință utilă.
O reparație reușită asigură o separare repetabilă, în limitele setărilor și ale materialelor aprobate pentru mașină. Dacă tăierea necesită în continuare curse repetate, presiune suplimentară sau rupere manuală, cauza nu a fost remediată.