









Отправить нам сообщение
Почему резак для резиновых кип оставляет блоки резины частично неразрезанными?
Резак для резиновых кип оставляет резиновые блоки частично непрорезанными, если нож не может полностью и эффективно прорезать материал. Основные причины — износ или повреждение режущей кромки, недостаточное усилие гидравлической системы под нагрузкой, неполный ход ножа и размеры резиновых блоков, превышающие возможности резки станка. Оставшаяся перемычка также может указывать на проблему с опорой или выравниванием: тонкая перемычка в нижней части требует иного подхода к диагностике, чем толстый непрорезанный участок с одной стороны.
Для специалистов по техническому обслуживанию первое и наиболее полезное различие заключается в том, останавливается ли нож до заданной конечной точки или достигает её, но не разделяет блок. Перед изменением настроек зафиксируйте состояние реза и поведение станка. Повторные циклы могут затруднить выявление первоначальной неисправности, нагреть гидравлическое масло и увеличить нагрузку, не устранив причину.
Используйте характер неполного реза, чтобы сузить область диагностики
Осматривайте блок только после того, как к нему обеспечен безопасный доступ. Отметьте, где резина остаётся соединённой, повторяется ли рисунок дефекта и затрагивает ли неисправность все блоки или только материалы и размеры определённого типа. Эти наблюдения помогут определить приоритет проверок.
- Тонкая непрерывная перемычка в нижней части: проверьте фактический ход ножа, нижнюю поверхность резания и состояние режущей накладки или контрножа, если они предусмотрены конструкцией станка.
- Непрорезанный участок с одной стороны: проверьте неравномерность нагрузки, выравнивание ножа, износ направляющих и неравномерность опоры под блоком.
- Глубокий рез с последующей остановкой: проверьте доступное усилие резания, состояние ножа, сопротивление материала и механическое заедание.
- Рваная или растянутая перемычка: осмотрите режущую кромку и опору материала. Тупая кромка может сжимать и тянуть резину, прежде чем разрезать её.
- Неисправность появляется по мере прогрева станка: сравните давление и движение гидравлической системы при одинаковых условиях резания; причиной могут быть утечки или особенности работы системы управления, связанные с температурой.
Эти признаки помогают направить диагностику, но ни один из них не доказывает наличие единственной причины. Тупой нож может повысить сопротивление настолько, что исправная гидравлическая система достигнет предельного давления. И наоборот, даже острый нож может оставлять нижнюю перемычку, если ход завершается слишком рано.
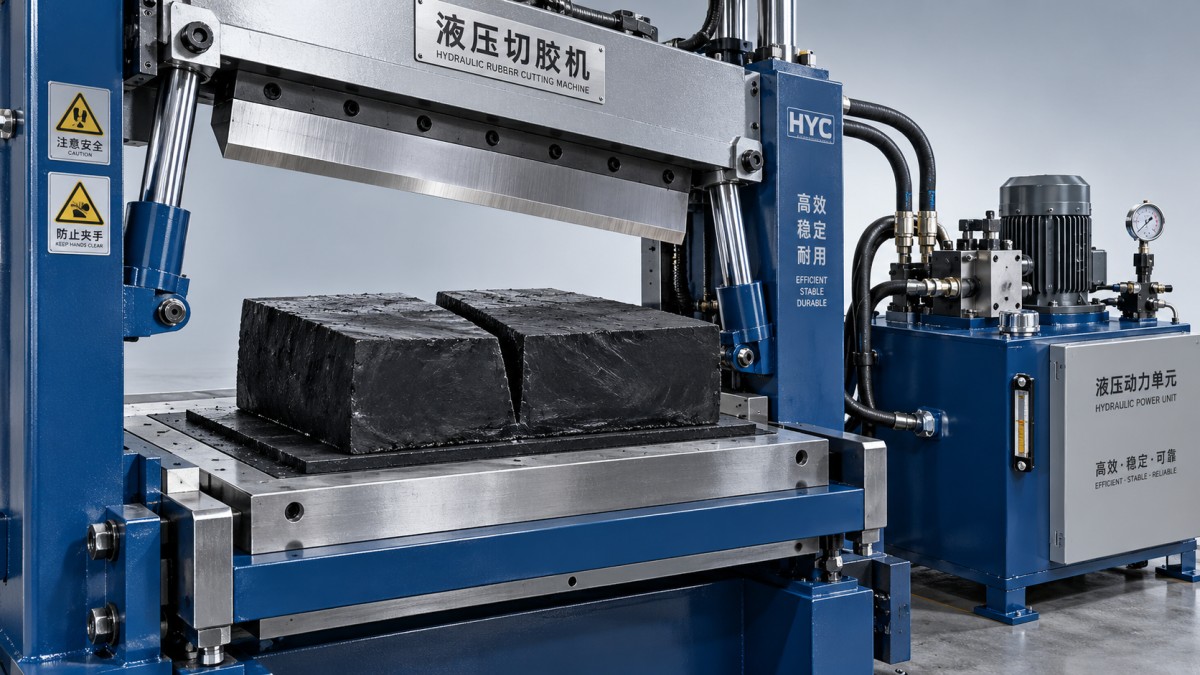
Перед входом в зону резания обесточьте и заблокируйте оборудование, сбросьте накопленную гидравлическую энергию в соответствии с инструкцией производителя и закрепите ножевой узел штатным механическим фиксатором. При техническом обслуживании поднятый нож нельзя удерживать только гидравлическим давлением. Диагностические наблюдения, требующие включённого питания, проводите отдельно от ручного осмотра; при проверках под напряжением ограждения и защитные устройства должны оставаться в рабочем состоянии.
Одновременно проверьте состояние ножа и полноту его хода
Осмотрите всю режущую кромку на предмет затупления, сколов, локальных повреждений и налипшей резины. Повреждение в отдельной зоне может непосредственно соответствовать непрорезанному участку блока. Также проверьте крепление ножа, состояние направляющих и доступный крепёж в соответствии с требованиями технического обслуживания станка. Перемещение держателя ножа или чрезмерный зазор в направляющих могут изменять геометрию резания под нагрузкой.
Заточка должна выполняться с соблюдением заданной геометрии кромки и минимально допустимых размеров ножа. Снятие материала изменяет положение кромки, поэтому после заточки может потребоваться одобренная регулировка. Замена ножа без проверки его положения после установки может не устранить исходную проблему неполного реза.
Проверьте нижний режущий узел с учётом конструкции конкретного станка. Если используется сменная режущая накладка, канавки, сжатие или неравномерный износ могут препятствовать равномерному разделению материала. Если нож работает по наковальне или другой режущей поверхности, осмотрите её и проверьте предусмотренную регулировку. Не предполагайте, что нож должен ударяться о металлический стол или выдвигаться дальше только потому, что резина остаётся соединённой.
Индикация системы управления «ход завершён» не подтверждает, что режущая кромка достигла правильного физического положения. Проверьте, не сместились ли концевые выключатели, правильно ли заданы положения, нет ли механических упоров, скопившегося материала или препятствий. Сравните фактический ход с контрольными значениями настройки производителя, используя одобренный метод измерения.
Если одна сторона завершает рез раньше другой, проверьте параллельность ножа, направляющие и выравнивание опоры. На станках с несколькими цилиндрами может потребоваться также проверить их синхронизацию. Увеличение хода для компенсации перекоса может перегрузить одну сторону режущего узла.
Установите, не падает ли усилие гидравлической системы под нагрузкой
Если нож замедляется или останавливается внутри блока, важнее поведение давления в этот момент хода, чем давление, отображаемое на холостом ходу. Квалифицированный персонал должен использовать предусмотренные контрольные точки и приборы с подходящим диапазоном, следуя процедуре проверки гидравлической системы станка. Во время сопоставимых циклов фиксируйте давление, движение ножа и состояние масла.
Если при остановке ножа давление достигает заданного рабочего или предельного значения, система, возможно, уже развивает максимально допустимое усилие. Прежде чем регулировать настройки гидравлической системы, проверьте, не превышают ли размеры или сопротивление блока допустимые значения, не затупился ли нож и нет ли механического заедания. Повышение настройки предохранительного клапана выше утверждённого значения может привести к перегрузке цилиндров, шлангов, ножевого узла или рамы.
Если при остановке реза давление не достигает ожидаемого значения, возможные причины включают неисправность предохранительного клапана, износ насоса, утечку в клапане, перепуск в цилиндре или другую неисправность контура высокого давления. Для их различения необходимы гидравлическая схема и целевые проверки. Низкое показание в одной точке само по себе не определяет, какой компонент вышел из строя.
Замедленное движение также требует тщательной интерпретации. Скорость цилиндра в основном зависит от расхода, а доступное усилие — от давления и эффективной площади поршня. Ограничение подачи может замедлить нож, не обязательно снижая его конечное усилие; потери давления или утечки могут повлиять и на скорость, и на усилие. Замена насоса только из-за медленного цикла резания может оставить без внимания проблему управления или механики.
Проверьте уровень масла, соответствие его марки требованиям, индикаторы фильтра, видимые утечки, пенообразование и необычный шум насоса. Неисправность, проявляющаяся после прогрева, может быть связана с усилением внутренних утечек при снижении вязкости масла, но это необходимо подтвердить. Сравнение сопоставимых блоков при разных температурах информативнее, чем сравнение несвязанных производственных циклов.
Убедитесь, что резиновый блок соответствует условиям резания
Станок, успешно разрезающий одну резиновую кипу, может испытывать трудности с другой кипой сходных внешних размеров. Состав, температура, структура и объём материала, находящегося в контакте с ножом, могут изменять сопротивление резанию. Более холодный или жёсткий материал может требовать большего усилия, а липкий материал может налипать на нож или перемещаться вместе с ним.
Сравните фактические размеры блока и состояние материала с документально подтверждёнными возможностями резака. Масса кипы сама по себе не даёт полной картины: два блока одинаковой массы могут иметь разную площадь сечения в месте реза. Уложенные друг на друга части, сложенный материал и смещение от центра также могут привести к неравномерной нагрузке или неустойчивой опоре.
Если неисправность появилась после изменения материала, проверьте резак на блоке допустимого размера и материала, с которыми ранее обеспечивалась удовлетворительная работа. Выполняйте сравнение в обычном цикле при работающих ограждениях. Если производитель это разрешает, уменьшение сечения реза может помочь установить, зависит ли проблема от нагрузки. Успешный рез меньшего блока сам по себе не доказывает, что станок соответствует номинальным рабочим характеристикам.
Не применяйте нагрев, смазочные материалы или покрытия ножа, предварительно не проверив требования к станку и технологическому процессу. Такие изменения могут повлиять на качество резины, её перемещение и последующую обработку, одновременно маскируя механическую неисправность.
Проверьте результат ремонта в условиях, близких к рабочим
Выбирайте способ ремонта на основании собранных данных: восстановите режущую кромку и настройку ножа, скорректируйте нижнюю опору, отремонтируйте систему управления ходом или устраните подтверждённую проверками неисправность гидравлической системы. По возможности изменяйте по одной относящейся к проблеме переменной за раз, чтобы результат оставался понятным.
При проверке восстановленного оборудования оценивайте как состояние компонентов, так и установленную конфигурацию. Установленные взамен цилиндр, клапан, нож или датчик положения должны соответствовать предполагаемой нагрузке при резании. Станок может выполнять цикл без блока, но не иметь необходимого хода или усилия под нагрузкой.
Перед возвратом оборудования в эксплуатацию проверьте полное разделение материала, стабильность хода и давления, а также правильную работу ограждений и блокировок. Используйте репрезентативные блоки резины, разрешённые для обработки, и, если исходная неисправность появлялась после прогрева, включите в проверку работу при нормальной рабочей температуре. Зафиксируйте размеры материала, соответствующие условия, характер неисправности и выполненные работы, чтобы у следующей сервисной бригады были надёжные исходные данные.
Успешный ремонт обеспечивает повторяемое разделение материала при соблюдении одобренных настроек станка и допустимых пределов по материалу. Если резание по-прежнему требует повторных ходов, повышенного давления или ручного разрывания, причина неисправности не устранена.