









Envie-nos uma Mensagem
Por que uma cortadora de fardos deixa blocos de borracha parcialmente sem cortar?
Um cortador de fardos de borracha deixa os blocos parcialmente sem cortar quando a lâmina não consegue completar um corte eficaz através do material. As principais causas são uma aresta de corte desgastada ou danificada, força hidráulica insuficiente sob carga, curso incompleto da lâmina e blocos de borracha fora da capacidade de corte da máquina. A parte ainda conectada também pode indicar um problema de apoio ou alinhamento: uma fina camada de material na parte inferior requer uma investigação diferente daquela necessária para uma seção espessa deixada em um dos lados.
Para as equipes de manutenção, a primeira distinção mais útil é saber se a lâmina para antes do ponto final previsto ou se chega a esse ponto sem separar o bloco. Registre as condições do corte e o comportamento da máquina antes de alterar as configurações. Ciclos repetidos podem ocultar a falha original, aquecer o óleo hidráulico e aumentar a carga sem corrigir a causa.
Use o corte incompleto para direcionar a investigação
Inspecione o bloco somente depois que ele puder ser acessado com segurança. Observe onde a borracha permanece conectada, se o padrão se repete e se a falha afeta todos os blocos ou apenas materiais e tamanhos específicos. Essas observações ajudam a determinar quais verificações devem ser priorizadas.
- Uma fina camada contínua de material na parte inferior: verifique o curso real da lâmina, a interface de corte inferior e as condições de qualquer base de corte ou bigorna instalada na máquina.
- Uma seção não cortada em um dos lados: investigue o carregamento desigual, o alinhamento da lâmina, o desgaste das guias e o apoio desigual sob o bloco.
- Um corte profundo seguido de uma parada: investigue a força de corte disponível, as condições da lâmina, a resistência do material e o travamento mecânico.
- Uma conexão irregular ou esticada: inspecione a aresta de corte e o apoio do material. Uma aresta cega pode comprimir e arrastar a borracha antes de separá-la.
- Uma falha que surge à medida que a máquina aquece: compare a pressão hidráulica e o movimento em condições de corte equivalentes; pode haver vazamento relacionado à temperatura ou alteração no comportamento do controle.
Esses padrões orientam o diagnóstico; nenhum deles comprova uma causa específica. Uma lâmina cega pode aumentar a resistência a ponto de fazer um sistema hidráulico em boas condições atingir seu limite de pressão. Por outro lado, uma lâmina afiada ainda pode deixar uma camada de material na parte inferior se o curso terminar cedo demais.
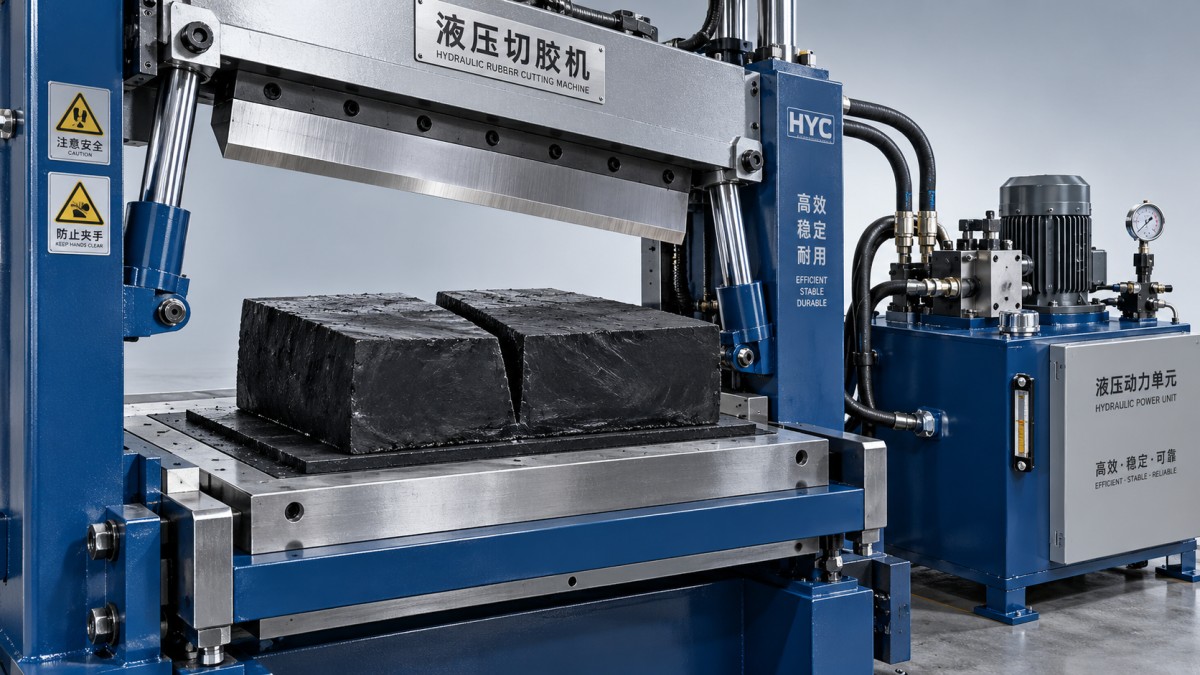
Antes de entrar na área de corte, isole e bloqueie o equipamento, libere a energia hidráulica armazenada de acordo com o procedimento do fabricante e fixe o conjunto da lâmina com o dispositivo mecânico de retenção especificado. A pressão hidráulica, por si só, não deve sustentar uma lâmina elevada durante a manutenção. Mantenha as observações de diagnóstico que exigem energia separadas da inspeção manual e, durante as verificações com a máquina energizada, mantenha as proteções e os dispositivos de segurança em funcionamento.
Verifique em conjunto as condições da lâmina e a conclusão do curso
Inspecione toda a aresta de corte em busca de arredondamento, lascas, danos localizados e borracha aderida. Danos concentrados em uma seção podem corresponder diretamente à parte não cortada do bloco. Verifique também a fixação da lâmina, as condições das guias e os elementos de fixação acessíveis, conforme os requisitos de manutenção da máquina. O movimento no suporte da lâmina ou uma folga excessiva nas guias pode alterar a geometria de corte sob carga.
A afiação exige a geometria de aresta especificada e o respeito às dimensões mínimas permitidas para a lâmina. A remoção de material altera a posição da aresta, portanto uma lâmina afiada pode exigir um ajuste de configuração aprovado. Substituir a lâmina sem verificar sua posição instalada pode deixar sem solução o problema original de corte incompleto.
Verifique o conjunto de corte inferior de acordo com o projeto específico da máquina. Quando se utiliza uma base de corte sacrificial, sulcos, compressão ou desgaste irregular podem impedir uma separação consistente. Quando a lâmina trabalha contra uma bigorna ou outra interface de corte, inspecione essa interface e o ajuste especificado. Não presuma que a lâmina deva atingir uma mesa de metal ou avançar mais apenas porque a borracha continua presa.
Uma indicação de controle mostrando “curso concluído” não confirma que a aresta de corte chegou à posição física correta. Verifique se há interruptores de fim de curso deslocados, configurações de posição incorretas, batentes mecânicos, acúmulo de material e obstruções. Compare o curso real com a referência de configuração do fabricante, usando um método de medição aprovado.
Se um lado terminar o corte antes do outro, examine o paralelismo da lâmina, as guias e o alinhamento do apoio. Em máquinas com vários cilindros, também pode ser necessário investigar a sincronização. Aumentar o curso para compensar um desalinhamento pode sobrecarregar um dos lados do conjunto de corte.
Determine se a força hidráulica é insuficiente sob carga
Quando a lâmina desacelera ou para dentro do bloco, o comportamento da pressão durante essa parte do curso é mais importante do que a pressão indicada quando a máquina está em repouso. Profissionais qualificados devem utilizar os pontos de teste designados e instrumentos com classificação adequada, seguindo o procedimento de teste hidráulico da máquina. Registre a pressão, o movimento da lâmina e as condições do óleo durante ciclos comparáveis.
Se a pressão atingir o limite especificado de operação ou de alívio enquanto a lâmina para, o sistema pode já estar fornecendo a força permitida. Antes de ajustar as configurações hidráulicas, investigue se o bloco é grande ou resistente demais, se a aresta está cega ou se há travamento mecânico. Elevar a configuração da válvula de alívio acima do valor aprovado pode sobrecarregar os cilindros, as mangueiras, o conjunto da lâmina ou a estrutura.
Se a pressão não atingir o valor esperado durante uma parada no corte, as possíveis causas incluem uma válvula de alívio com funcionamento incorreto, desgaste da bomba, vazamento em válvulas, passagem interna no cilindro ou outra falha no circuito de pressão. São necessários o diagrama hidráulico e testes específicos para diferenciá-las. Uma leitura baixa em um ponto não identifica qual componente falhou.
O movimento lento também precisa ser interpretado com cuidado. A vazão determina em grande parte a velocidade do cilindro, enquanto a pressão aplicada sobre a área efetiva do pistão determina a força disponível. Uma restrição na alimentação pode desacelerar a lâmina sem necessariamente reduzir sua força final; perdas de pressão ou vazamentos podem afetar ambos. Substituir uma bomba apenas porque o ciclo de corte está lento pode deixar passar um problema de controle ou mecânico.
Verifique o nível do óleo, o grau de óleo especificado, os indicadores do filtro, vazamentos visíveis, formação de espuma e ruídos incomuns da bomba. Uma falha que aparece após o aquecimento pode ser compatível com o aumento de vazamentos internos à medida que a viscosidade do óleo diminui, mas isso precisa ser confirmado. Comparar blocos semelhantes em temperaturas diferentes é mais útil do que comparar ciclos de produção não relacionados.
Confirme se o bloco de borracha é compatível com as condições de corte
Uma máquina que corta um fardo de borracha com sucesso pode ter dificuldade com outro de dimensões externas semelhantes. A composição, a temperatura, a estrutura e a quantidade de material engajada pela lâmina podem alterar a resistência ao corte. Material mais frio ou rígido pode exigir mais força, enquanto material pegajoso pode aderir à lâmina ou se mover junto com ela.
Compare as dimensões reais do bloco e as condições do material com a capacidade documentada do cortador. O peso do fardo, por si só, é um indicador incompleto: dois blocos de peso semelhante podem apresentar seções de corte diferentes. Peças empilhadas, material dobrado e posicionamento descentralizado também podem causar carregamento desigual ou impedir um apoio estável.
Se a falha começou após uma mudança de material, teste um tamanho de bloco e uma condição do material aprovados que anteriormente permitiam uma operação satisfatória. Faça a comparação durante o ciclo normal, com as proteções instaladas. Quando permitido pelo fabricante, reduzir a seção de corte pode ajudar a determinar se o problema depende da carga. O sucesso com um bloco menor não comprova, por si só, que a máquina atende ao desempenho nominal.
Não use aquecimento, lubrificantes ou revestimentos de lâmina sem verificar os requisitos da máquina e do processo. Essas alterações podem afetar a qualidade da borracha, o manuseio e as etapas posteriores do processamento, além de ocultar uma falha mecânica.
Verifique o reparo em condições representativas
Escolha o reparo com base nas evidências coletadas: recupere a aresta de corte e ajuste sua configuração, corrija o apoio inferior, repare o controle do curso ou resolva a falha hidráulica identificada nos testes. Sempre que possível, altere uma variável relevante por vez para que o efeito permaneça claro.
No caso de equipamentos recondicionados, verifique tanto a configuração instalada quanto as condições dos componentes. Um cilindro, uma válvula, uma lâmina ou um sensor de posição de reposição deve ser adequado à operação de corte prevista. Uma máquina pode completar ciclos suavemente sem um bloco e, ainda assim, não ter o curso ou a força necessários sob carga.
As verificações antes de retornar o equipamento ao serviço devem incluir a separação completa, um curso consistente, um comportamento estável da pressão e o funcionamento correto das proteções e dos intertravamentos. Use blocos de borracha representativos e aprovados e inclua a operação à temperatura normal de trabalho se a falha original surgiu após o aquecimento. Registre as dimensões do material, as condições relevantes, o padrão da falha e o trabalho corretivo para que a próxima equipe de manutenção disponha de uma referência útil.
Um reparo bem-sucedido permite separar os blocos de forma repetível, dentro das configurações aprovadas da máquina e dos limites do material. Se o corte ainda depender de ciclos repetidos, pressão adicional ou separação manual, a causa permanece sem solução.