









Gửi tin nhắn cho chúng tôi
Máy cắt kiện cao su để lại một phần khối cao su chưa được cắt đứt khi lưỡi dao không thể hoàn thành nhát cắt hiệu quả xuyên qua vật liệu. Các nguyên nhân chính gồm lưỡi cắt bị mòn hoặc hư hỏng, lực thủy lực không đủ khi chịu tải, hành trình lưỡi dao không hoàn tất và các khối cao su vượt quá khả năng cắt của máy. Phần cao su còn dính liền cũng có thể cho thấy vấn đề về đỡ hoặc căn chỉnh: một lớp cao su mỏng còn lại ở đáy cần được kiểm tra theo hướng khác với một phần dày còn lại ở một bên.
Đối với đội ngũ bảo trì, bước phân biệt ban đầu hữu ích nhất là xác định lưỡi dao dừng trước điểm cuối dự kiến hay đã đến điểm đó nhưng vẫn không tách rời khối cao su. Ghi lại tình trạng vết cắt và biểu hiện của máy trước khi thay đổi cài đặt. Các chu kỳ lặp lại có thể làm lu mờ lỗi ban đầu, khiến dầu thủy lực nóng lên và làm tăng tải mà không khắc phục được nguyên nhân.
Dùng vết cắt chưa hoàn tất để thu hẹp phạm vi kiểm tra
Chỉ kiểm tra khối cao su sau khi có thể tiếp cận an toàn. Ghi nhận vị trí cao su còn dính liền, kiểu lỗi có lặp lại hay không, và lỗi ảnh hưởng đến mọi khối hay chỉ một số loại vật liệu và kích thước nhất định. Những quan sát này giúp xác định các hạng mục cần ưu tiên kiểm tra.
- Một lớp cao su mỏng, liên tục còn lại ở đáy: kiểm tra hành trình thực tế của lưỡi dao, bề mặt cắt phía dưới và tình trạng của tấm đệm cắt hoặc đe được lắp trên máy (nếu có).
- Một phần chưa cắt ở một bên: kiểm tra tải không đều, độ căn chỉnh của lưỡi dao, tình trạng mòn của dẫn hướng và độ đồng đều của bề mặt đỡ bên dưới khối cao su.
- Vết cắt sâu rồi lưỡi dao bị khựng: kiểm tra lực cắt khả dụng, tình trạng lưỡi dao, sức cản của vật liệu và tình trạng kẹt cơ khí.
- Phần cao su còn dính bị xơ hoặc kéo giãn: kiểm tra lưỡi cắt và phần đỡ vật liệu. Lưỡi cắt cùn có thể nén và kéo lê cao su trước khi cắt rời.
- Lỗi xuất hiện khi máy nóng lên: so sánh áp suất thủy lực và chuyển động trong các điều kiện cắt tương đương; có thể liên quan đến rò rỉ hoặc hoạt động điều khiển phụ thuộc nhiệt độ.
Các dấu hiệu này giúp định hướng chẩn đoán nhưng không dấu hiệu nào chứng minh một nguyên nhân duy nhất. Lưỡi dao cùn có thể làm tăng lực cản đến mức hệ thống thủy lực vẫn hoạt động bình thường nhưng đạt giới hạn áp suất. Ngược lại, lưỡi dao sắc vẫn có thể để lại một lớp cao su ở đáy nếu hành trình kết thúc quá sớm.
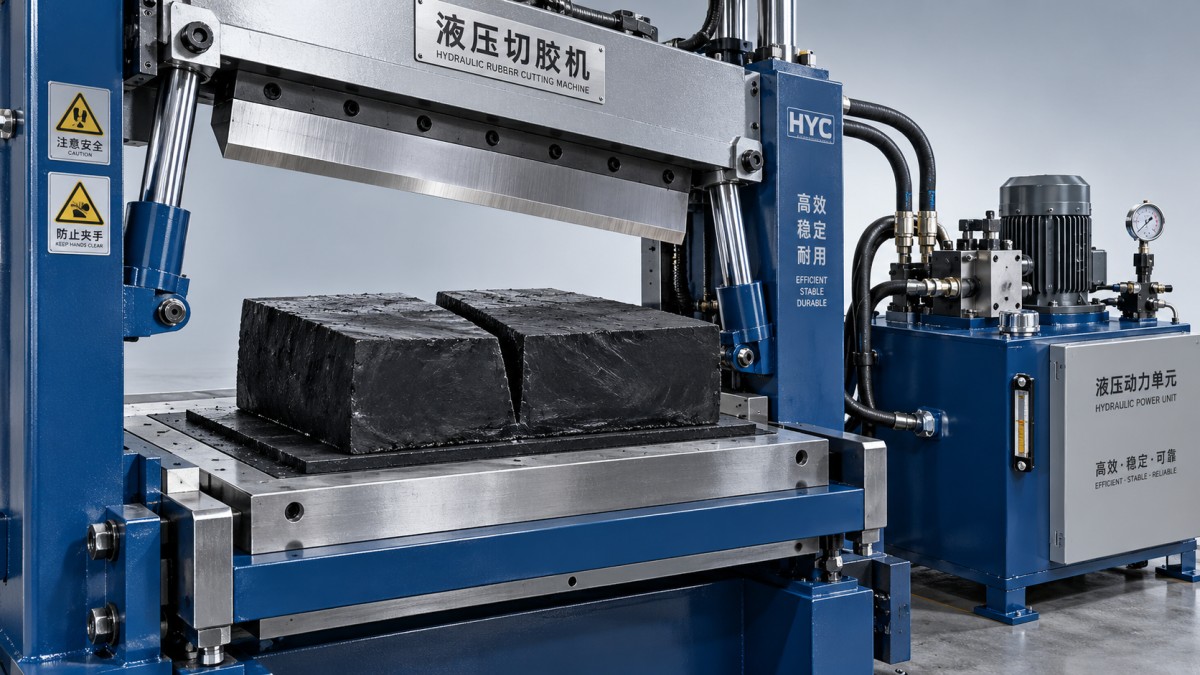
Trước khi vào khu vực cắt, hãy cô lập và khóa thiết bị, xả năng lượng thủy lực tích trữ theo quy trình của nhà sản xuất, đồng thời cố định cụm lưỡi dao bằng cơ cấu giữ cơ khí được quy định. Không được dùng riêng áp suất thủy lực để đỡ lưỡi dao đang ở vị trí nâng trong quá trình bảo trì. Tách riêng các quan sát chẩn đoán cần cấp điện với việc kiểm tra trực tiếp; khi thực hiện các bước kiểm tra có cấp điện, phải để các tấm chắn và chức năng an toàn hoạt động.
Kiểm tra đồng thời tình trạng lưỡi dao và hành trình hoàn tất
Kiểm tra toàn bộ lưỡi cắt để phát hiện cạnh bị cùn, sứt mẻ, hư hỏng cục bộ và cao su bám dính. Hư hỏng tập trung ở một đoạn có thể tương ứng trực tiếp với phần khối cao su chưa được cắt. Đồng thời, kiểm tra cách lắp lưỡi dao, tình trạng dẫn hướng và các chi tiết ghép nối có thể tiếp cận theo yêu cầu bảo trì của máy. Chuyển động tại giá giữ lưỡi dao hoặc khe hở dẫn hướng quá lớn có thể làm thay đổi hình dạng cắt khi chịu tải.
Việc mài sắc cần tuân thủ hình dạng cạnh cắt và kích thước tối thiểu cho phép được quy định. Việc loại bỏ vật liệu làm thay đổi vị trí cạnh cắt, vì vậy lưỡi dao sau khi mài có thể cần điều chỉnh thiết lập theo quy trình được phê duyệt. Thay lưỡi dao mà không kiểm tra vị trí lắp đặt có thể khiến vấn đề cắt không hoàn tất ban đầu vẫn chưa được giải quyết.
Kiểm tra cụm cắt phía dưới theo thiết kế cụ thể của máy. Nếu sử dụng tấm đệm cắt hy sinh, các rãnh, tình trạng bị nén hoặc độ mòn không đồng đều có thể khiến việc cắt rời không nhất quán. Nếu lưỡi dao làm việc với đe hoặc một bề mặt cắt khác, hãy kiểm tra bề mặt đó và điều chỉnh theo quy định. Không mặc định rằng lưỡi dao phải va vào bàn kim loại hoặc đi sâu hơn chỉ vì cao su vẫn còn dính liền.
Đèn báo điều khiển hiển thị “hoàn tất hành trình” không xác nhận rằng lưỡi cắt đã đến đúng vị trí thực tế. Kiểm tra công tắc hành trình bị lệch, cài đặt vị trí không chính xác, cữ chặn cơ khí, vật liệu tích tụ và vật cản. Dùng phương pháp đo được phê duyệt để so sánh hành trình thực tế với thông số thiết lập tham chiếu của nhà sản xuất.
Nếu một bên cắt xong trước bên còn lại, hãy kiểm tra độ song song của lưỡi dao, dẫn hướng và độ căn chỉnh của bộ phận đỡ. Với máy có nhiều xi lanh, cũng có thể cần kiểm tra tình trạng đồng bộ. Kéo dài hành trình để bù cho sai lệch căn chỉnh có thể làm quá tải một bên của cụm cắt.
Xác định lực thủy lực có bị thiếu hụt khi chịu tải hay không
Khi lưỡi dao chậm lại hoặc dừng trong khối cao su, diễn biến áp suất ở giai đoạn đó của hành trình quan trọng hơn áp suất hiển thị khi máy chạy không tải. Nhân viên đủ trình độ cần sử dụng các điểm kiểm tra được chỉ định và thiết bị đo có định mức phù hợp, theo quy trình kiểm tra thủy lực của máy. Ghi lại áp suất, chuyển động của lưỡi dao và tình trạng dầu trong các chu kỳ có thể so sánh với nhau.
Nếu áp suất đạt đến giới hạn vận hành hoặc giới hạn van an toàn quy định khi lưỡi dao bị khựng, hệ thống có thể đã tạo ra lực tối đa được phép. Hãy kiểm tra khối cao su quá lớn hoặc có sức cản cao, lưỡi dao cùn hay tình trạng kẹt cơ khí trước khi điều chỉnh cài đặt thủy lực. Tăng cài đặt van an toàn vượt quá giá trị được phê duyệt có thể làm quá tải xi lanh, ống mềm, cụm lưỡi dao hoặc khung máy.
Nếu áp suất không đạt giá trị dự kiến khi lưỡi dao bị khựng trong lúc cắt, các nguyên nhân có thể gồm van an toàn hoạt động không đúng, bơm bị mòn, van bị rò rỉ, xi lanh bị rò lọt bên trong hoặc một lỗi khác trong mạch áp suất. Cần có sơ đồ thủy lực và các phép kiểm tra có mục tiêu để phân biệt các nguyên nhân này. Chỉ số thấp tại một vị trí không xác định được bộ phận nào đã hỏng.
Chuyển động chậm cũng cần được diễn giải cẩn thận. Lưu lượng chủ yếu quyết định tốc độ xi lanh, trong khi áp suất tác động lên diện tích hữu hiệu của pít-tông quyết định lực khả dụng. Đường cấp bị hạn chế có thể làm lưỡi dao chậm lại mà không nhất thiết làm giảm lực tối đa; tổn thất áp suất hoặc rò rỉ có thể ảnh hưởng đến cả hai. Thay bơm chỉ vì chu kỳ cắt chậm có thể bỏ sót vấn đề ở bộ điều khiển hoặc cơ cấu.
Kiểm tra mức dầu, cấp dầu theo quy định, chỉ báo bộ lọc, rò rỉ nhìn thấy được, hiện tượng sủi bọt và tiếng ồn bất thường của bơm. Lỗi xuất hiện sau khi máy nóng lên có thể phù hợp với tình trạng rò rỉ nội bộ tăng khi độ nhớt của dầu giảm, nhưng cần xác nhận. So sánh các khối cao su tương tự ở các mức nhiệt độ khác nhau hữu ích hơn so với so sánh các chu kỳ sản xuất không tương đồng.
Xác nhận khối cao su phù hợp với điều kiện cắt
Máy có thể cắt thành công một kiện cao su nhưng gặp khó khăn với một kiện khác có kích thước bên ngoài tương tự. Hợp chất, nhiệt độ, kết cấu và lượng vật liệu tiếp xúc với lưỡi dao có thể làm thay đổi lực cản khi cắt. Vật liệu lạnh hơn hoặc cứng hơn có thể cần lực lớn hơn, trong khi vật liệu có độ dính cao có thể bám vào lưỡi dao hoặc dịch chuyển theo lưỡi dao.
So sánh kích thước thực tế và tình trạng vật liệu của khối cao su với khả năng cắt được ghi trong tài liệu của máy. Chỉ riêng trọng lượng kiện cao su không đủ để đánh giá: hai khối có trọng lượng tương tự vẫn có thể có tiết diện cần cắt khác nhau. Các miếng vật liệu xếp chồng, vật liệu bị gấp và vị trí đặt lệch tâm cũng có thể gây tải không đều hoặc khiến khối cao su không được đỡ ổn định.
Nếu lỗi bắt đầu sau khi thay đổi vật liệu, hãy thử một kích thước khối cao su và tình trạng vật liệu đã được phê duyệt, trước đây từng cho kết quả vận hành đạt yêu cầu. Thực hiện phép so sánh trong chu kỳ vận hành thông thường có đầy đủ tấm chắn bảo vệ. Nếu nhà sản xuất cho phép, việc giảm tiết diện cần cắt có thể giúp xác định vấn đề có phụ thuộc vào tải hay không. Cắt thành công khối nhỏ hơn không tự nó chứng minh rằng máy đáp ứng hiệu suất định mức.
Không sử dụng phương pháp gia nhiệt, chất bôi trơn hoặc lớp phủ lưỡi dao khi chưa kiểm tra yêu cầu của máy và quy trình. Những thay đổi này có thể ảnh hưởng đến chất lượng cao su, thao tác và công đoạn xử lý tiếp theo, đồng thời che giấu lỗi cơ khí.
Xác minh việc sửa chữa trong điều kiện vận hành điển hình
Dựa trên bằng chứng thu thập được để lựa chọn phương án sửa chữa: khôi phục cạnh cắt và thiết lập lưỡi dao, chỉnh sửa bộ phận đỡ phía dưới, sửa bộ điều khiển hành trình hoặc xử lý lỗi thủy lực đã được xác định qua kiểm tra. Khi khả thi, hãy thay đổi từng biến số liên quan một lần để có thể đánh giá rõ tác động.
Đối với thiết bị đã được tân trang, hãy kiểm tra cả cấu hình lắp đặt lẫn tình trạng các bộ phận. Xi lanh, van, lưỡi dao hoặc cảm biến vị trí thay thế phải phù hợp với nhiệm vụ cắt dự kiến. Máy có thể chạy chu kỳ trơn tru khi không có khối cao su nhưng vẫn thiếu hành trình hoặc lực cần thiết khi chịu tải.
Các bước kiểm tra trước khi đưa máy trở lại hoạt động cần bao gồm việc cắt rời hoàn toàn, hành trình ổn định, áp suất hoạt động ổn định và hoạt động chính xác của tấm chắn cùng các công tắc liên động. Sử dụng các khối cao su đại diện đã được phê duyệt; nếu lỗi ban đầu xuất hiện sau khi máy nóng lên, hãy kiểm tra cả khi máy đạt nhiệt độ làm việc bình thường. Ghi lại kích thước vật liệu, các điều kiện liên quan, dạng lỗi và công việc khắc phục để đội ngũ bảo trì tiếp theo có cơ sở tham chiếu hữu ích.
Việc sửa chữa thành công giúp khối cao su được cắt rời ổn định trong phạm vi cài đặt và giới hạn vật liệu được phê duyệt cho máy. Nếu vẫn cần cắt nhiều lần, tăng áp suất hoặc xé bằng tay thì nguyên nhân vẫn chưa được giải quyết.