









Envíanos un mensaje
¿Por qué una cortadora de fardos deja algunos bloques de caucho parcialmente sin cortar?
Una cortadora de balas deja bloques de caucho parcialmente sin cortar cuando la cuchilla no puede completar un corte eficaz a través del material. Las causas principales son un filo desgastado o dañado, una fuerza hidráulica insuficiente bajo carga, un recorrido incompleto de la cuchilla y bloques de caucho que superan la capacidad de corte de la máquina. La conexión restante también puede revelar un problema de apoyo o alineación: un puente delgado en la parte inferior requiere una investigación distinta a la de una sección gruesa que queda en un lado.
Para los equipos de mantenimiento, la primera distinción más útil es determinar si la cuchilla se detiene antes de llegar al punto final previsto o si alcanza ese punto sin separar el bloque. Registre el estado del corte y el comportamiento de la máquina antes de cambiar los ajustes. Los ciclos repetidos pueden ocultar la avería original, calentar el aceite hidráulico y añadir carga sin corregir la causa.
Use el corte incompleto para acotar la investigación
Inspeccione el bloque solo cuando pueda acceder a él de forma segura. Anote dónde permanece unido el caucho, si el patrón se repite y si la avería afecta a todos los bloques o solo a determinados materiales y tamaños. Estas observaciones ayudan a determinar qué comprobaciones deben tener prioridad.
- Un puente delgado y continuo en la parte inferior: compruebe el recorrido real de la cuchilla, la interfaz de corte inferior y el estado de cualquier almohadilla de corte o yunque instalado en la máquina.
- Una sección sin cortar en un lado: investigue la carga desigual, la alineación de la cuchilla, el desgaste de las guías y el apoyo desigual debajo del bloque.
- Un corte profundo seguido de una parada: investigue la fuerza de corte disponible, el estado de la cuchilla, la resistencia del material y los atascos mecánicos.
- Una unión irregular o estirada: inspeccione el filo y el apoyo del material. Un filo desafilado puede comprimir y arrastrar el caucho antes de separarlo.
- Una avería que aparece cuando la máquina se calienta: compare la presión hidráulica y el movimiento en condiciones de corte equivalentes; puede haber fugas o un comportamiento del control relacionados con la temperatura.
Estos patrones orientan el diagnóstico, pero ninguno demuestra una causa única. Una cuchilla desafilada puede aumentar la resistencia lo suficiente para que un sistema hidráulico en buen estado alcance su límite de presión. Por el contrario, una cuchilla afilada también puede dejar un puente en la parte inferior si la carrera termina demasiado pronto.
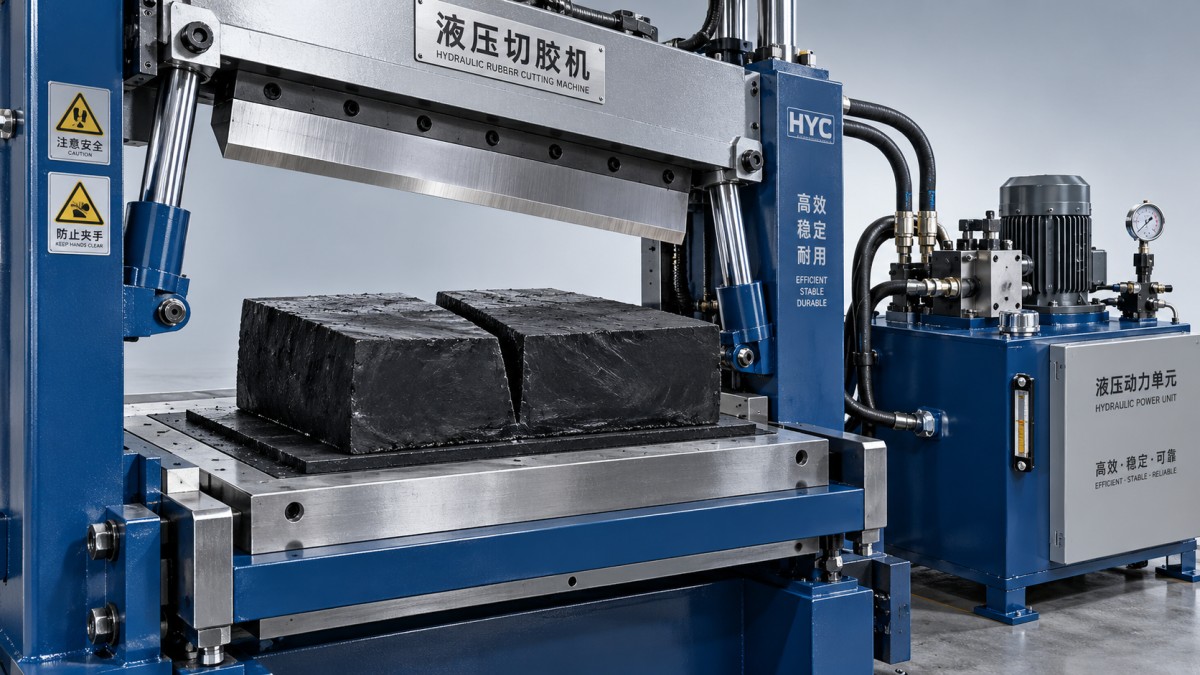
Antes de entrar en la zona de corte, aísle y bloquee el equipo, libere la energía hidráulica almacenada según el procedimiento del fabricante y asegure el conjunto de la cuchilla con el dispositivo de retención mecánico especificado. Durante el mantenimiento, la presión hidráulica por sí sola no debe sostener una cuchilla elevada. Mantenga las observaciones de diagnóstico que requieren energía separadas de las inspecciones manuales, y asegúrese de que las protecciones y funciones de seguridad estén operativas durante las comprobaciones con la máquina en marcha.
Compruebe conjuntamente el estado de la cuchilla y el recorrido completado
Inspeccione todo el filo de corte para detectar desgaste, mellas, daños localizados y caucho adherido. Los daños concentrados en una sección pueden corresponder directamente a la parte del bloque que queda sin cortar. Compruebe también el montaje de la cuchilla, el estado de las guías y los elementos de fijación accesibles según los requisitos de mantenimiento de la máquina. El movimiento del portacuchillas o una holgura excesiva en las guías pueden modificar la geometría de corte bajo carga.
El afilado requiere la geometría de filo especificada y que las dimensiones de la cuchilla se mantengan por encima del mínimo permitido. La eliminación de material cambia la posición del filo, por lo que una cuchilla afilada puede requerir un ajuste de configuración aprobado. Sustituir la cuchilla sin comprobar su posición instalada puede dejar sin resolver el problema original de corte incompleto.
Compruebe la configuración de corte inferior correspondiente al diseño específico de la máquina. Si se utiliza una almohadilla de corte sacrificable, las ranuras, la compresión o el desgaste desigual pueden impedir una separación uniforme. Si la cuchilla trabaja contra un yunque u otra interfaz de corte, inspeccione esa interfaz y su ajuste especificado. No dé por sentado que la cuchilla debe golpear una mesa metálica o extenderse más solo porque el caucho siga unido.
Una indicación de control que muestre «carrera completada» no demuestra que el filo haya alcanzado la posición física correcta. Compruebe si hay interruptores de límite desplazados, ajustes de posición incorrectos, topes mecánicos, acumulación de material y obstrucciones. Compare el recorrido real con la referencia de configuración del fabricante utilizando un método de medición aprobado.
Si un lado termina de cortar antes que el otro, examine el paralelismo de la cuchilla, las guías y la alineación del apoyo. En máquinas con varios cilindros, también puede ser necesario investigar la sincronización. Aumentar el recorrido para compensar una desalineación puede sobrecargar un lado del conjunto de corte.
Determine si la fuerza hidráulica es insuficiente bajo carga
Cuando la cuchilla se ralentiza o se detiene dentro del bloque, el comportamiento de la presión durante esa parte de la carrera es más importante que la presión indicada en reposo. El personal cualificado debe utilizar los puntos de prueba designados y los instrumentos con la clasificación adecuada, siguiendo el procedimiento de prueba hidráulica de la máquina. Registre la presión, el movimiento de la cuchilla y el estado del aceite durante ciclos comparables.
Si la presión alcanza el límite de funcionamiento o de alivio especificado cuando la cuchilla se detiene, es posible que el sistema ya esté suministrando la fuerza permitida. Antes de ajustar la configuración hidráulica, investigue si el bloque es demasiado grande o resistente, si el filo está desafilado o si hay un atasco mecánico. Aumentar el ajuste de la válvula de alivio por encima del valor aprobado puede sobrecargar los cilindros, las mangueras, el conjunto de la cuchilla o el bastidor.
Si la presión no alcanza el valor previsto durante un corte detenido, las posibles causas incluyen una válvula de alivio que no funciona correctamente, desgaste de la bomba, fugas en las válvulas, derivación interna del cilindro u otra avería en el circuito de presión. Se necesitan el esquema hidráulico y pruebas específicas para distinguirlas. Una lectura baja en un punto no permite identificar qué componente ha fallado.
El movimiento lento también debe interpretarse con cuidado. El caudal determina en gran medida la velocidad del cilindro, mientras que la presión aplicada sobre el área efectiva del pistón determina la fuerza disponible. Una restricción en el suministro puede ralentizar la cuchilla sin reducir necesariamente su fuerza final; las pérdidas de presión o las fugas pueden afectar a ambas. Sustituir la bomba solo porque el ciclo de corte es lento puede hacer que se pase por alto un problema de control o mecánico.
Compruebe el nivel de aceite, el grado especificado, los indicadores del filtro, las fugas visibles, la formación de espuma y los ruidos inusuales de la bomba. Una avería que aparece tras el calentamiento puede ser compatible con un aumento de las fugas internas al disminuir la viscosidad del aceite, pero debe confirmarse. Comparar bloques similares a distintas temperaturas es más útil que comparar ciclos de producción no relacionados.
Confirme que el bloque de caucho se ajusta a las condiciones de corte
Una máquina que corta correctamente una bala de caucho puede tener dificultades con otra de dimensiones exteriores similares. El compuesto, la temperatura, la estructura y la cantidad de material que entra en contacto con la cuchilla pueden modificar la resistencia al corte. Un material más frío o rígido puede requerir más fuerza, mientras que un material pegajoso puede adherirse a la cuchilla o moverse con ella.
Compare las dimensiones reales del bloque y el estado del material con la capacidad documentada de la cortadora. El peso de la bala por sí solo no es una referencia suficiente: dos bloques de peso similar pueden presentar secciones de corte distintas. Las piezas apiladas, el material doblado y la colocación descentrada también pueden generar una carga desigual o impedir un apoyo estable.
Si la avería comenzó tras un cambio de material, pruebe un tamaño de bloque y un estado del material aprobados que previamente hayan dado un funcionamiento satisfactorio. Realice la comparación mediante el ciclo normal con las protecciones instaladas. Si el fabricante lo permite, reducir la sección de corte puede ayudar a determinar si el problema depende de la carga. Que la máquina funcione con un bloque más pequeño no demuestra por sí solo que cumpla el rendimiento nominal.
No aplique calor, lubricantes ni recubrimientos para la cuchilla sin comprobar los requisitos de la máquina y del proceso. Estos cambios pueden afectar a la calidad del caucho, su manipulación y el procesamiento posterior, además de ocultar una avería mecánica.
Verifique la reparación en condiciones representativas
Elija la reparación en función de las pruebas recopiladas: restablezca el filo y su configuración, corrija el apoyo inferior, repare el control del recorrido o solucione la avería hidráulica identificada mediante pruebas. Cuando sea posible, cambie una sola variable pertinente cada vez para que el efecto sea claro.
En equipos reacondicionados, compruebe tanto la configuración instalada como el estado de los componentes. Los cilindros, las válvulas, las cuchillas o los sensores de posición de sustitución deben ser adecuados para el trabajo de corte previsto. Una máquina puede completar ciclos sin bloque, pero carecer del recorrido o la fuerza necesarios bajo carga.
Las comprobaciones previas a la puesta en servicio deben incluir la separación completa, un recorrido uniforme, un comportamiento estable de la presión y el funcionamiento correcto de las protecciones y los enclavamientos. Utilice bloques de caucho aprobados y representativos, e incluya el funcionamiento a la temperatura normal de trabajo si la avería original aparecía tras el calentamiento. Registre las dimensiones del material, las condiciones pertinentes, el patrón de la avería y las reparaciones realizadas para que el siguiente equipo de mantenimiento disponga de una referencia útil.
Una reparación satisfactoria permite separar los bloques de forma repetible dentro de los ajustes y límites de material aprobados para la máquina. Si el corte sigue dependiendo de carreras repetidas, de presión adicional o de desgarro manual, la causa no se ha resuelto.