









أرسل لنا رسالة
معالجة المطاط المُستصلح: ما الذي يحدد جودة إزالة الفلكنة؟
قد تبدو دفعة من المطاط المستصلح مقبولة عند التفريغ، لكنها قد تؤدي أداءً ضعيفًا أثناء الخلط أو الكلندرة أو البثق. وتشمل الأعراض المعتادة عدم تجانس اللدونة، وارتفاع محتوى الجل، وعدم استقرار لزوجة موني، والرائحة الناتجة عن ارتفاع الحرارة، أو تفاوت سلوك الشد في المركب النهائي. في هذه الحالات، نادرًا ما تكون زيادة الإنتاجية أو إطالة زمن المعالجة هي الاستجابة الأولى الصحيحة.
تتحدد جودة إزالة الفلكنة بمدى انتقائية العملية في كسر الروابط العرضية الكبريتية مع الحد من تدهور السلسلة الرئيسية للمطاط. ولذلك، يجب أن تتحكم آلة المطاط المستصلح القادرة في الحرارة، والقص الميكانيكي، وزمن المكوث، وتجانس التغذية، وجو العملية باعتبارها نظامًا مترابطًا واحدًا. وينبغي أن يركز التقييم الفني على مدى استقرار هذه الظروف من دفعة إلى أخرى، وليس فقط على القدرة الاسمية.
هدف الجودة هو الفصل الانتقائي للروابط
يحتوي المطاط المفلكن على شبكة مترابطة عرضيًا. وتهدف عملية الاستصلاح إلى تقليل هذه الشبكة بالقدر الكافي لاستعادة قابلية المعالجة والسماح بالخلط مع المطاط الجديد والمواد المالئة والزيوت ومواد الفلكنة. ولا يتمثل الهدف في كسر أكبر عدد ممكن من الروابط. إذ قد تؤدي المعالجة المفرطة إلى تقصير سلاسل البوليمر، وخفض إمكانية تحقيق القوة، وزيادة اللزوجة السطحية، وإنتاج مادة تبدو لينة لكنها ضعيفة التعزيز في المراحل اللاحقة.
لذلك، يبحث تقييم الجودة العملي عن نتيجة متوازنة: ينبغي أن يتشتت المطاط المستصلح بشكل معقول في مركب جديد، وأن يُظهر لزوجة مضبوطة، وأن يحتفظ ببنية بوليمرية مفيدة، وأن يُظهر تفاوتًا منخفضًا بين العينات. فالليونة العالية وحدها ليست دليلًا على جودة إزالة الفلكنة، بل قد تشير بدلًا من ذلك إلى تدهور حراري أو ميكانيكي.
التحكم في درجة الحرارة يحدد نافذة المعالجة
غالبًا ما تكون درجة الحرارة أول متغير يُراجع لأن تفاعلات إزالة الفلكنة تتسارع بسرعة مع ارتفاع الحرارة. ومع ذلك، فإن السؤال المهم لا يتعلق ببساطة بأقصى درجة حرارة للأسطوانة أو الحجرة المعروضة على شاشة التحكم. وينبغي للمقيّمين تحديد مدى دقة تحكم الآلة في درجة حرارة المادة الفعلية عبر مراحل التغذية والقص والتفاعل والتفريغ.
يُعد ارتفاع الحرارة الموضعي ضارًا بشكل خاص. وقد يحدث عندما تتراكم المادة قرب الدوارات أو اللوالب أو مناطق التفريغ المقيدة أو الأسطح ضعيفة التبريد. وقد تعرض الآلة متوسط درجة حرارة مقبولًا، بينما يتعرض جزء من المطاط لذروة حرارة أعلى بكثير. ويمكن أن يخضع هذا الجزء لمعالجة مفرطة، مما يسبب لاحقًا عدم اتساق أثناء تحضير المركب.
تشمل فحوصات المعدات المفيدة ما يلي:
- نقاط قياس مستقلة لدرجة الحرارة بدلًا من قراءة خارجية واحدة؛
- قدرة تسخين وتبريد مناسبة للحمل الفعلي للمادة؛
- استجابة تحكم مستقرة عند تغير معدل التغذية؛
- مناطق معزولة تقلل فقدان الحرارة أو اكتسابها غير المتحكم به؛
- إنذار محدد لارتفاع درجة الحرارة وإجراء استجابة تشغيلي.
بالنسبة للمواد ذات المحتوى العالي من المعدن أو الألياف أو المواد المالئة الصلبة، قد يكون توليد الحرارة أقل قابلية للتنبؤ لأن الاحتكاك يرتفع بشدة في المقاطع المقيدة. وينبغي تقييم الآلة باستخدام مادة تغذية ممثلة، وليس فقط باستخدام حبيبات مطاط نظيفة تشبه مواد المختبر.
يجب أن يكون القص قويًا بما يكفي، ولكن دون إتلاف
يساعد القص الميكانيكي على فتح البنية المتشابكة عرضيًا وتوزيع مساعدات المعالجة. ويتوقف تأثيره على هندسة الدوار، وملف اللولب، وإعدادات الفجوة، وسرعة الدوران، ومستوى الملء، وخصائص احتكاك المطاط الوارد. ويمكن لآلتين تعملان بقدرة محرك متشابهة أن تنتجا سجلات قص مختلفة جدًا.
يؤدي القص غير الكافي إلى جسيمات مزالة الفلكنة جزئيًا وتشتت ضعيف. وقد تُظهر الخلاطات اللاحقة نقاطًا مرئية أو عزمًا غير مستقر أو أزمنة تجانس طويلة. أما القص المفرط فيمكن أن يخفض الوزن الجزيئي أكثر من اللازم. وقد تمتزج المادة بسهولة، لكن المركب النهائي قد يفقد القوة أو مقاومة التمزق أو الاستقرار الأبعادي.
أثناء التقييم، اسأل عما إذا كان يمكن ضبط شدة القص بشكل مستقل عن الإنتاجية. فالنظام الذي لا يزيد القص إلا بزيادة معدل الإنتاج لا يترك للمشغلين مجالًا كبيرًا لتصحيح تفاوت المواد. وتسهّل السرعة القابلة للضبط، والفجوات المتحكم بها، ومراقبة الحمل الحفاظ على الفعل الميكانيكي المطلوب دون الاعتماد على تقدير المشغل وحده.
توزيع زمن المكوث أهم من الزمن الاسمي
يحتاج كل جسيم إلى تعرض كافٍ للحرارة والقص والمعالجة الكيميائية. غير أن «الكافي» لا يعني متوسط زمن مكوث طويل. إذ يتمثل الاهتمام في توزيع زمن المكوث: أي ما إذا كانت معظم المادة تتلقى سجل معالجة مشابهًا.
ينتج عن التوزيع الواسع مخرج مختلط يحتوي على أجزاء معالجة بشكل غير كافٍ وأخرى معالجة بشكل مفرط. ويحدث هذا غالبًا عندما يسمح تكوّن الجسور في التغذية أو المناطق الميتة أو التفريغ غير المنتظم أو امتلاء اللولب غير المستقر بمرور بعض المطاط بسرعة كبيرة بينما تعيد مواد أخرى الدوران. ويمكن أن تواجه العمليات الدفعية مشكلات مشابهة عندما يختلف حجم التحميل أو تسلسل الخلط أو توقيت التفريغ بين الدورات.
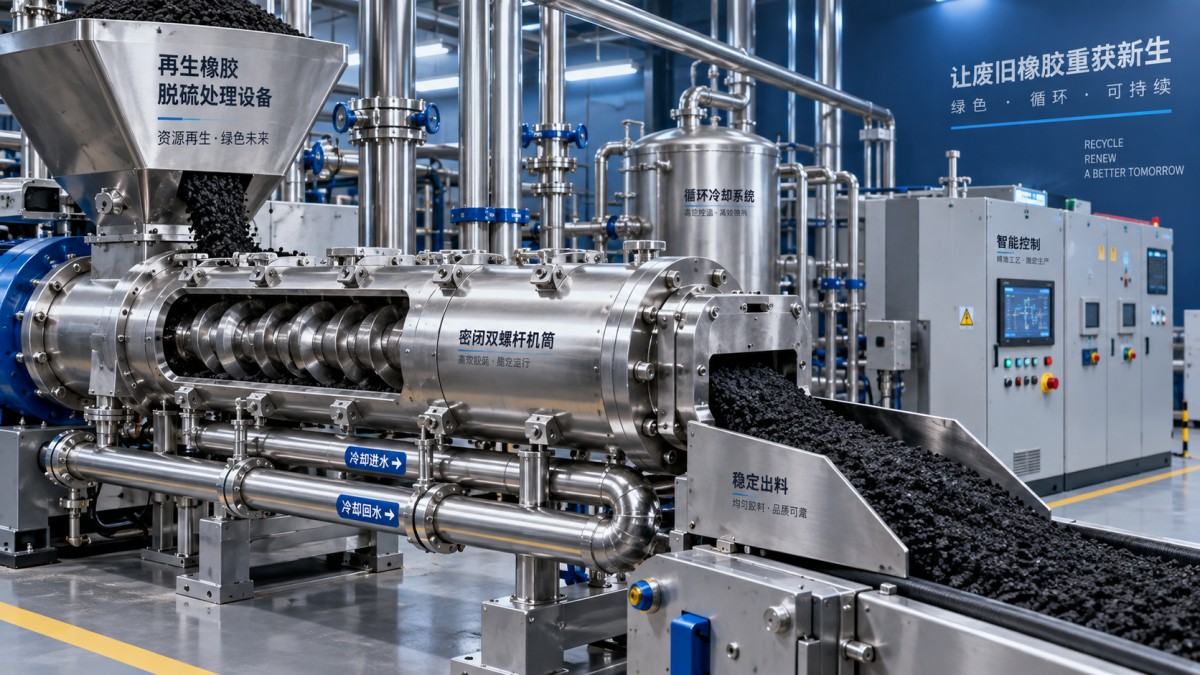
تتضمن المراجعة المنطقية تتبع مسار المادة من قادوس التغذية إلى التفريغ. ابحث عن الجيوب التي قد يبقى فيها المطاط اللزج، والمواضع التي تنفصل فيها الجسيمات الدقيقة عن الجسيمات الأكبر، والمناطق التي يصعب تنظيفها بعد تغيير المادة. وتدعم المعدات ذات التغذية القابلة للتكرار والتفريغ المتحكم به توزيع معالجة أضيق، وهو عادةً أكثر قيمة من زمن دورة نظري قصير.
يمكن أن يحد تحضير مواد التغذية من أداء الآلة قبل بدء المعالجة
لا يمكن لأي نظام لإزالة الفلكنة أن يعوض بشكل كامل عدم اتساق تحضير الخردة. فقد تتضمن مواد التغذية مطاط إطارات سيارات الركاب، أو مطاط إطارات الشاحنات، أو خردة سيور النقل، أو مواد غنية بالبوتيل، أو EPDM، أو خلطات NR/SBR، أو مطاطًا صناعيًا مختلطًا. وتستجيب هذه المواد بشكل مختلف بسبب اختلاف هياكل البوليمرات فيها وكثافة الروابط العرضية وتحميل المواد المالئة ومحتوى النسيج والتلوث بالفولاذ والإضافات المتبقية.
يؤثر حجم الجسيمات مباشرةً في انتقال الحرارة والتعرض للقص. فقد تحتفظ القطع الكبيرة وغير المنتظمة بقلب لم يخضع لمعالجة كافية، بينما يمكن للجسيمات الدقيقة المفرطة أن تسخن بسرعة كبيرة وتخلق تحديات في التعامل مع الغبار. كما أن إزالة الفولاذ والألياف لا تقل أهمية. فالشظايا المعدنية تزيد التآكل وقد تسبب تسخينًا موضعيًا؛ ويمكن أن يؤثر التلوث بالنسيج في التغذية ويترك عيوبًا مرئية في المطاط المستصلح.
قبل تحديد وصفة المعالجة، حدد على الأقل فئة مادة التغذية، ونطاق حجم الجسيمات، وحالة الرطوبة، ومستوى التلوث، والتفاوت المتوقع في التركيب. وينبغي الحكم على آلة المطاط المستصلح وفقًا لمدى كفاءتها في التعامل مع نطاق المدخلات المقصود، وليس وفقًا لنتيجة واحدة من تغذية مثالية.
الأتمتة تحمي قابلية التكرار
غالبًا ما تنحرف جودة إزالة الفلكنة عندما يضبط المشغلون السرعة أو درجة الحرارة أو إضافة الزيت أو توقيت التفريغ بناءً على المظهر فقط. ويظل المشغلون ذوو الخبرة مهمين، لكن الإنتاج القابل للتكرار يتطلب من الآلة تسجيل الظروف الرئيسية وتنظيمها.
يمكن للتحكم القائم على PLC تنسيق معدل التغذية، وحمل نظام الدفع، ومناطق التسخين، والجرعات، وتعشيقات السلامة. ولأغراض القبول الفني، راجع المتغيرات التي تُتحكم بها تلقائيًا، وتلك التي تُعرض فقط، وتلك التي يمكن تسجيلها حسب الدفعة أو فترة الإنتاج. فالشاشة التي تعرض درجة الحرارة لا تعادل إدارة درجة حرارة المادة بحلقة تحكم مغلقة.
تربط أفضل استراتيجية للتحكم أيضًا إشارات الآلة بالاستجابات العملية. فعلى سبيل المثال، قد يشير ارتفاع غير متوقع في حمل المحرك إلى زيادة صلابة مادة التغذية أو تلوث مفرط أو معالجة مسبقة غير كافية أو انسداد آخذ في التكوّن. وقد يشير انخفاض الحمل إلى نقص التغذية أو انخفاض مستوى الملء. ولا تصبح هذه الإشارات مفيدة إلا عند تحديد حدود التشغيل والإجراءات التصحيحية.
قيّم الجودة من خلال السلوك في المراحل اللاحقة
لا ينبغي أن يتوقف الاختبار المخبري عند المظهر البصري أو قيمة لزوجة واحدة. إذ يُستخدم المطاط المستصلح لأنه يجب أن يؤدي وظيفته في مركب لاحق. وينبغي أن تعكس خطة التقييم هذا الغرض.
يمكن أن تشمل الاختبارات المقارنة المفيدة اتساق اللزوجة، ونسبة الجل أو السول عند الاقتضاء، ومحتوى الرماد، وفحوصات التلوث، والتشتت في مركب مرجعي، ومقارنة خصائص المعالجة عند مستوى التحميل المقصود. وتعتمد مجموعة الاختبارات الدقيقة على نوع المطاط والتطبيق النهائي، لكن يجب أخذ العينات عبر الزمن بدلًا من أخذها من لحظة تفريغ واحدة مواتية.
موضع معدات المطاط المجاورة ضمن التقييم
قد تقوم المصانع التي تعالج خردة المطاط الصناعي أيضًا بتصنيع أو تجديد منتجات سيور النقل. وفي هذا السياق، ينبغي تقييم معدات مناولة المواد والإنتاج وفقًا لدورها المنفصل. فعلى سبيل المثال، صُمم خط بناء سيور Green المستعمل والثاني اليد لترقيق وتشكيل سيور النقل المطاطية القماشية مسبقًا، مع تحكم PLC ووظائف شد ثابتة وتصحيح المحاذاة. ويمكن أن تدعم هذه الميزات بناء السيور بصورة مستقرة، لكنها لا تحل محل ضوابط الحرارة والقص وزمن المكوث المطلوبة لإزالة الفلكنة.
إن الحفاظ على تميّز هذه الوظائف يمنع خطأً شائعًا في التقييم: افتراض أن الأداء الجيد في تشكيل الصفائح أو الترقيق أو بناء السيور يؤكد جودة الاستصلاح. ويجب أن يفي المطاط المستصلح أولًا بمتطلباته الخاصة بالمعالجة وأداء المركب.
نهج عملي للقبول
عند مقارنة المعدات، شغّل مادة التغذية المقصودة ضمن نطاق التشغيل المقترح بدلًا من قبول نتيجة عند إعداد واحد محسّن. راقب سلوك بدء التشغيل، واتساق الحالة المستقرة، والاستجابة لتفاوت معقول في التغذية، وعملية الإيقاف أو التنظيف. وتأكد من أن المشغلين يستطيعون تحديد حالات الحمل ودرجة الحرارة والتغذية غير الطبيعية قبل أن تتأثر كمية كبيرة من المادة.
إن أقوى مؤشر على جودة إزالة الفلكنة ليس أقصى إنتاج. بل هو قدرة الآلة على تقديم مطاط مستصلح بصورة متكررة بلزوجة مضبوطة وتشتت مقبول وتدهور محدود وسلوك متوقع في مرحلة الخلط التالية. وتوفر المعدات التي تجعل هذه الظروف قابلة للقياس والضبط أساسًا فنيًا أكثر متانة لاتخاذ قرارات الإنتاج.