









Изпратете ни съобщение
Преработка на регенериран каучук: Какво определя качеството на девулканизацията?
Партида регенериран каучук може да изглежда приемлива при разтоварване, но да се представя слабо при смесване, каландриране или екструдиране. Обичайните симптоми са неравномерна пластичност, прекомерно съдържание на гел, нестабилен вискозитет по Муни, миризма от прегряване или променливо поведение при опън в крайния компаунд. В такива ситуации увеличаването на производителността или удължаването на времето за обработка рядко е правилната първа реакция.
Качеството на девулканизацията се определя от това колко селективно процесът разкъсва серните напречни връзки, като същевременно ограничава разграждането на каучуковата основна верига. Следователно една способна машина за регенериран каучук трябва да контролира топлината, механичното срязване, времето на престой, равномерността на подаването и процесната атмосфера като една взаимосвързана система. Техническата оценка трябва да се съсредоточи върху това дали тези условия остават стабилни от партида до партида, а не само върху номиналния капацитет.
Целта за качество е селективно разкъсване на връзките
Вулканизираният каучук съдържа мрежа от напречни връзки. Регенерирането цели да намали тази мрежа достатъчно, за да възстанови преработваемостта и да позволи смесване с нов каучук, пълнители, масла и вулканизиращи агенти. Целта не е да се разкъсат възможно най-много връзки. Прекомерната обработка може да скъси полимерните вериги, да понижи потенциалната якост, да увеличи лепкавостта и да създаде материал, който изглежда мек, но има слабо последващо армиране.
Поради това практическата оценка на качеството търси балансиран резултат: регенерираният каучук трябва да се диспергира задоволително в нов компаунд, да показва контролиран вискозитет, да запазва полезна полимерна структура и да има ниски вариации между пробите. Само високата мекота не е доказателство за добра девулканизация. Тя може вместо това да показва термично или механично разграждане.
Контролът на температурата определя работния прозорец
Температурата често е първата променлива, която се преглежда, тъй като реакциите на девулканизация се ускоряват бързо с повишаването на топлината. Същественият въпрос обаче не е просто максималната температура на цилиндъра или камерата, показвана на контролния екран. Оценяващите трябва да определят колко прецизно машината контролира действителната температура на материала при подаване, срязване, реакция и разтоварване.
Локалното прегряване е особено вредно. То може да възникне там, където материалът се натрупва в близост до ротори, шнекове, стеснени зони за разтоварване или недостатъчно охлаждани повърхности. Машината може да отчита приемлива средна температура, докато част от каучука е подложена на много по-висок пик. Тази част може да бъде прекомерно обработена и впоследствие да причини непостоянство при смесването.
Полезните проверки на оборудването включват:
- независими точки за измерване на температурата вместо едно външно отчитане;
- капацитет за нагряване и охлаждане, оразмерен според действителното натоварване с материал;
- стабилна реакция на управлението при промяна на скоростта на подаване;
- изолирани зони, които намаляват неконтролираните топлинни загуби или постъпления;
- определена аларма за висока температура и процедура за реакция при работа.
При материал с високо съдържание на метал, влакна или твърди пълнители генерирането на топлина може да бъде по-непредвидимо, тъй като триенето рязко се увеличава в стеснените участъци. Машината трябва да се оценява с представителна суровина, а не само с чист каучуков гранулат в лабораторни условия.
Срязването трябва да бъде достатъчно интензивно, но не разрушително
Механичното срязване помага за отваряне на структурата с напречни връзки и за разпределяне на технологичните добавки. Ефектът му зависи от геометрията на ротора, профила на шнека, настройките на хлабините, скоростта на въртене, степента на запълване и характеристиките на триене на входящия каучук. Две машини, работещи при сходна мощност на двигателя, могат да създадат много различни истории на срязване.
Недостатъчното срязване оставя частично девулканизирани частици и лоша дисперсия. Смесителите на следващия етап може да показват видими частици, нестабилен въртящ момент или дълго време за хомогенизиране. Прекомерното срязване може да намали молекулната маса твърде много. Материалът може да се смесва лесно, но крайният компаунд може да загуби якост, устойчивост на разкъсване или размерна стабилност.
По време на оценката попитайте дали интензивността на срязване може да се регулира независимо от производителността. Система, която увеличава срязването само чрез увеличаване на производствената скорост, предоставя на операторите малко възможности да коригират вариациите в материала. Регулируемата скорост, контролираните хлабини и мониторингът на натоварването улесняват поддържането на необходимото механично въздействие, без да се разчита единствено на преценката на оператора.
Разпределението на времето на престой е по-важно от номиналното време
Всяка частица се нуждае от достатъчно излагане на топлина, срязване и химическа обработка. „Достатъчно“ обаче не означава дълго средно време на престой. Важното е разпределението на времето на престой: дали по-голямата част от материала получава сходна история на обработка.
Широкото разпределение води до смесен изходен продукт, съдържащ недостатъчно и прекомерно обработени фракции. Това често се случва, когато мостово образуване при подаването, мъртви зони, неравномерно разтоварване или нестабилно запълване на шнека позволяват на част от каучука да преминава твърде бързо, докато друг материал рециркулира. Партидните процеси могат да срещнат подобни проблеми, когато обемът на зареждане, последователността на смесване или времето на разтоварване се различават между циклите.
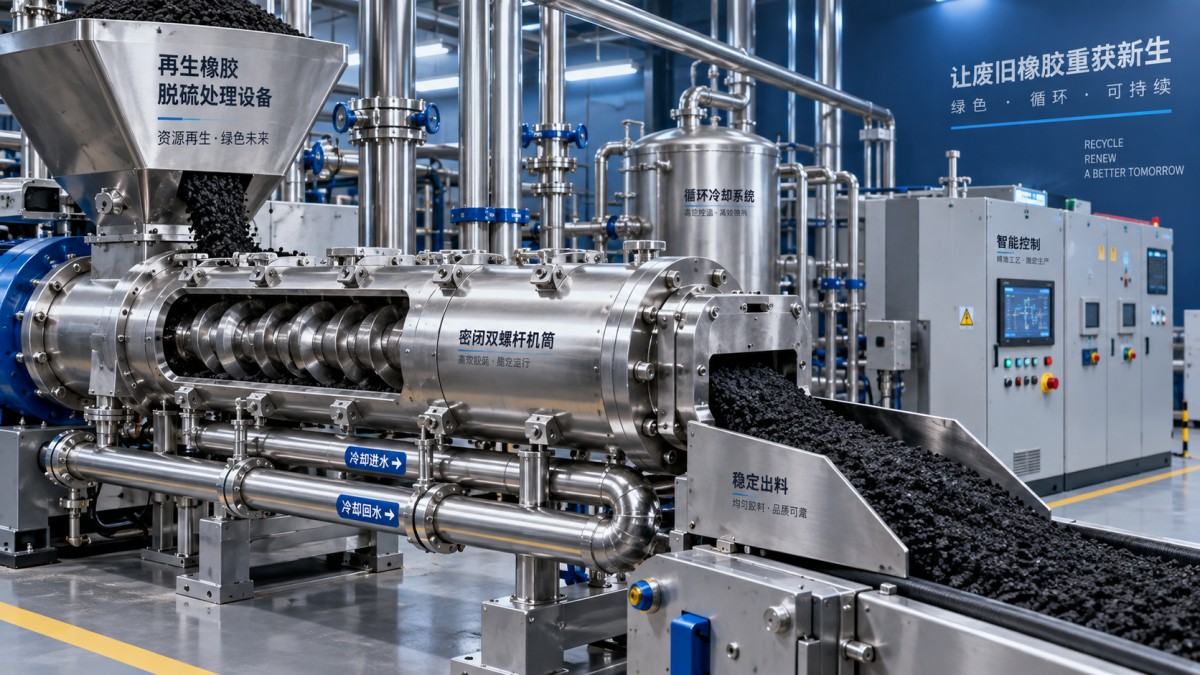
Разумният преглед включва проследяване на пътя на материала от бункера за подаване до разтоварването. Търсете участъци, в които лепкавият каучук може да остане, места, където фините частици се отделят от по-едрите, и зони, които трудно се почистват след смяна на материала. Оборудването с повторяемо подаване и контролирано разтоварване поддържа по-тясно разпределение на обработката, което обикновено е по-ценно от краткото теоретично време на цикъл.
Подготовката на суровината може да ограничи машината още преди началото на обработката
Нито една система за девулканизация не може напълно да компенсира непостоянната подготовка на отпадъчния материал. Суровината може да включва каучук от гуми за леки автомобили, каучук от гуми за камиони, отпадъци от транспортни ленти, материал с високо съдържание на бутилов каучук, EPDM, смеси NR/SBR или смесен промишлен каучук. Тези материали реагират различно, тъй като полимерните им структури, плътността на напречните връзки, количеството пълнители, текстилното съдържание, замърсяването със стомана и остатъчните добавки са различни.
Размерът на частиците има пряко влияние върху топлопреноса и излагането на срязване. Големите, неправилни парчета могат да запазят недостатъчно обработено ядро, докато прекомерното количество фини частици може да се нагрява твърде бързо и да създава предизвикателства при обработката на прах. Отстраняването на стомана и влакна е също толкова важно. Металните фрагменти увеличават износването и могат да предизвикат локално нагряване; текстилното замърсяване може да повлияе на подаването и да остави видими дефекти в регенерирания каучук.
Преди определяне на рецепта за обработка установете поне категорията на суровината, диапазона на размерите на частиците, състоянието на влагата, нивото на замърсяване и очакваните вариации в състава. Машината за регенериран каучук трябва да се оценява според това колко добре обработва предвидения диапазон на входящия материал, а не по единичен резултат от идеализирана суровина.
Автоматизацията защитава повторяемостта
Качеството на девулканизацията често се отклонява, когато операторите регулират скоростта, температурата, добавянето на масло или времето на разтоварване само въз основа на външния вид. Опитните оператори остават важни, но повторяемото производство изисква машината да записва и регулира ключовите условия.
Управлението, базирано на PLC, може да координира скоростта на подаване, натоварването на задвижването, зоните за нагряване, дозирането и защитните блокировки. При техническо приемане прегледайте кои променливи се управляват автоматично, кои само се показват и кои могат да се регистрират по партида или производствен период. Екран, който показва температурата, не е равнозначен на управление на температурата на материала в затворен контур.
Най-добрата стратегия за управление свързва също сигналите от машината с практическите реакции. Например неочакваното повишаване на натоварването на двигателя може да показва по-висока твърдост на суровината, прекомерно замърсяване, недостатъчна предварителна обработка или развиващо се стеснение. Намаляването на натоварването може да показва недостатъчно подаване или намалено запълване. Тези сигнали стават полезни само когато са определени работни граници и коригиращи действия.
Оценявайте качеството чрез поведението в следващите етапи
Лабораторното изпитване не трябва да спира до визуалния вид или една стойност на вискозитета. Регенерираният каучук се използва, защото трябва да работи в последващ компаунд. Планът за оценка трябва да отразява тази цел.
Полезните сравнителни изпитвания могат да включват постоянство на вискозитета, гелова или сол-фракция, когато е приложимо, съдържание на пепел, проверки за замърсяване, дисперсия в референтен компаунд и сравнение на свойствата след вулканизация при предвиденото ниво на влагане. Точният набор от изпитвания зависи от типа каучук и крайното приложение, но пробите трябва да се вземат във времето, а не от един благоприятен момент на разтоварване.
Как се вписва свързаното оборудване за каучук в оценката
Предприятията, които преработват промишлени каучукови отпадъци, могат също да произвеждат или ремонтират изделия от транспортни ленти. В такъв контекст оборудването за обработка на материали и производство трябва да се оценява според неговата отделна роля. Например линия за изграждане на зелена лента втора употреба е предназначена за ламиниране и предварително формоване на текстилно-каучукови транспортни ленти, с PLC управление, функции за постоянно опъване и корекция на подравняването. Тези характеристики могат да поддържат стабилното изграждане на ленти, но не заменят контрола на температурата, срязването и времето на престой, необходим за девулканизацията.
Разграничаването на тези функции предотвратява често срещана грешка при оценката: да се приема, че добрата производителност при формоване на листове, ламиниране или изграждане на ленти потвърждава качеството на регенерирания каучук. Регенерираният каучук първо трябва да отговаря на собствените си изисквания за обработка и характеристики на компаунда.
Практически подход за приемане
Когато сравнявате оборудване, обработете предвидената суровина в предложения работен диапазон, вместо да приемате резултат при една оптимизирана настройка. Наблюдавайте поведението при стартиране, постоянството в стационарен режим, реакцията при разумни вариации на подаването и практичността на спирането или почистването. Потвърдете, че операторите могат да идентифицират необичайни условия на натоварване, температура и подаване, преди да бъде засегнат голям обем материал.
Най-силният показател за качеството на девулканизацията не е максималният изход. Това е способността на машината многократно да доставя регенериран каучук с контролиран вискозитет, приемлива дисперсия, ограничено разграждане и предвидимо поведение в следващия етап на смесване. Оборудването, което прави тези условия измерими и регулируеми, осигурява по-надеждна техническа основа за производствените решения.