









ส่งข้อความถึงเรา
การแปรรูปยางรีเคลม: อะไรเป็นตัวกำหนดคุณภาพการดีวัลคาไนเซชัน?
ยางรีเคลมหนึ่งแบตช์อาจดูอยู่ในสภาพที่ยอมรับได้เมื่อปล่อยออกจากเครื่อง แต่กลับมีประสิทธิภาพต่ำระหว่างการผสม การรีดแผ่น หรือการอัดรีด อาการที่พบโดยทั่วไปคือค่าความพลาสติกไม่สม่ำเสมอ ปริมาณเจลมากเกินไป ค่าความหนืดมูนีย์ไม่เสถียร กลิ่นจากความร้อนสูงเกินไป หรือพฤติกรรมแรงดึงที่แปรปรวนในคอมพาวด์ขั้นสุดท้าย ในสถานการณ์เหล่านี้ การเพิ่มกำลังการผลิตหรือยืดเวลาการแปรรูปมักไม่ใช่การตอบสนองแรกที่ถูกต้อง
คุณภาพการดีวัลคาไนซ์ถูกกำหนดโดยความสามารถของกระบวนการในการตัดพันธะเชื่อมขวางกำมะถันอย่างเลือกสรร พร้อมจำกัดการเสื่อมสภาพของโครงสร้างหลักของยาง ดังนั้น เครื่องผลิตยางรีเคลม ที่มีประสิทธิภาพจึงต้องควบคุมความร้อน แรงเฉือนเชิงกล เวลาพัก ความสม่ำเสมอของการป้อน และบรรยากาศของกระบวนการให้เป็นระบบที่เชื่อมโยงกัน การประเมินทางเทคนิคควรมุ่งเน้นว่าภาวะเหล่านี้คงที่จากแบตช์หนึ่งสู่อีกแบตช์หนึ่งหรือไม่ ไม่ใช่พิจารณาเพียงกำลังการผลิตตามป้ายกำกับ
เป้าหมายด้านคุณภาพคือการตัดพันธะอย่างเลือกสรร
ยางวัลคาไนซ์มีโครงข่ายที่เชื่อมขวางกัน การรีเคลมมีเป้าหมายเพื่อลดโครงข่ายดังกล่าวให้เพียงพอต่อการคืนความสามารถในการแปรรูป และสามารถผสมกับยางใหม่ สารตัวเติม น้ำมัน และสารคงรูปได้ วัตถุประสงค์ไม่ใช่การตัดพันธะให้ได้มากที่สุด การแปรรูปที่มากเกินไปอาจทำให้สายโซ่พอลิเมอร์สั้นลง ลดศักยภาพด้านความแข็งแรง เพิ่มความเหนียวติด และทำให้ได้วัสดุที่ดูนิ่มแต่มีการเสริมแรงในขั้นตอนถัดไปต่ำ
ดังนั้น การประเมินคุณภาพในทางปฏิบัติจึงมองหาผลลัพธ์ที่สมดุล: ยางรีเคลมควรกระจายตัวได้ดีพอสมควรในคอมพาวด์ใหม่ มีความหนืดที่ควบคุมได้ คงโครงสร้างพอลิเมอร์ที่เป็นประโยชน์ไว้ และมีความแปรปรวนต่ำระหว่างตัวอย่าง ความนิ่มสูงเพียงอย่างเดียวไม่ใช่หลักฐานของการดีวัลคาไนซ์ที่ดี แต่อาจบ่งชี้ถึงการเสื่อมสภาพจากความร้อนหรือทางกลแทน
การควบคุมอุณหภูมิกำหนดช่วงการแปรรูป
อุณหภูมิมักเป็นตัวแปรแรกที่ได้รับการตรวจสอบ เนื่องจากปฏิกิริยาดีวัลคาไนซ์เกิดเร็วขึ้นอย่างมากเมื่อความร้อนเพิ่มขึ้น อย่างไรก็ตาม คำถามที่เกี่ยวข้องไม่ได้อยู่เพียงที่อุณหภูมิสูงสุดของกระบอกหรือห้องผสมที่แสดงบนหน้าจอควบคุม ผู้ประเมินควรพิจารณาว่าเครื่องควบคุมอุณหภูมิของวัสดุจริงได้ใกล้เคียงเพียงใดตลอดขั้นตอนการป้อน การเฉือน ปฏิกิริยา และการปล่อยออก
ความร้อนสูงเกินเฉพาะจุดก่อให้เกิดความเสียหายอย่างมาก โดยอาจเกิดขึ้นในบริเวณที่วัสดุสะสมใกล้โรเตอร์ สกรู พื้นที่ปล่อยวัสดุที่จำกัด หรือพื้นผิวที่ระบายความร้อนได้ไม่ดี เครื่องอาจรายงานอุณหภูมิเฉลี่ยที่ยอมรับได้ ในขณะที่ยางบางส่วนได้รับอุณหภูมิสูงสุดที่สูงกว่ามาก ส่วนดังกล่าวอาจถูกแปรรูปมากเกินไปและทำให้เกิดความไม่สม่ำเสมอระหว่างการทำคอมพาวด์ในภายหลัง
การตรวจสอบอุปกรณ์ที่เป็นประโยชน์ ได้แก่:
- จุดวัดอุณหภูมิอิสระหลายจุด แทนการอ่านค่าภายนอกเพียงจุดเดียว;
- ความสามารถในการให้ความร้อนและระบายความร้อนที่มีขนาดเหมาะสมกับภาระวัสดุจริง;
- การตอบสนองของการควบคุมที่เสถียรเมื่ออัตราการป้อนเปลี่ยนแปลง;
- โซนหุ้มฉนวนที่ช่วยลดการสูญเสียหรือรับความร้อนโดยไม่สามารถควบคุมได้;
- สัญญาณเตือนอุณหภูมิสูงและขั้นตอนการตอบสนองในการปฏิบัติงานที่กำหนดไว้อย่างชัดเจน
สำหรับวัสดุที่มีโลหะ เส้นใย หรือสารตัวเติมแข็งในปริมาณสูง การเกิดความร้อนอาจคาดการณ์ได้ยากกว่า เนื่องจากแรงเสียดทานเพิ่มขึ้นอย่างมากในส่วนที่มีข้อจำกัด ควรประเมินเครื่องจักรด้วยวัตถุดิบตัวแทน ไม่ใช่เฉพาะเม็ดยางสะอาดในลักษณะห้องปฏิบัติการ
แรงเฉือนต้องมากพอ แต่ไม่ทำลายวัสดุ
แรงเฉือนเชิงกลช่วยเปิดโครงสร้างเชื่อมขวางและกระจายสารช่วยแปรรูป ผลของแรงเฉือนขึ้นอยู่กับรูปทรงเรขาคณิตของโรเตอร์ รูปแบบสกรู การตั้งค่าช่องว่าง ความเร็วรอบ ระดับการบรรจุ และลักษณะแรงเสียดทานของยางขาเข้า เครื่องจักรสองเครื่องที่ทำงานด้วยกำลังมอเตอร์ใกล้เคียงกันอาจให้ประวัติแรงเฉือนที่แตกต่างกันมาก
แรงเฉือนที่ต่ำเกินไปจะทำให้เหลืออนุภาคที่ดีวัลคาไนซ์ไม่สมบูรณ์และมีการกระจายตัวไม่ดี เครื่องผสมในขั้นตอนถัดไปอาจแสดงจุดหรือเม็ดที่มองเห็นได้ แรงบิดไม่เสถียร หรือใช้เวลาทำให้เป็นเนื้อเดียวกันนาน แรงเฉือนที่มากเกินไปอาจลดน้ำหนักโมเลกุลลงมากเกินไป วัสดุอาจผสมได้ง่าย แต่คอมพาวด์สุดท้ายอาจสูญเสียความแข็งแรง ความต้านทานการฉีกขาด หรือความคงตัวของขนาด
ระหว่างการประเมิน ควรถามว่าสามารถปรับความเข้มของแรงเฉือนได้อย่างอิสระจากกำลังการผลิตหรือไม่ ระบบที่เพิ่มแรงเฉือนได้เพียงด้วยการเพิ่มอัตราการผลิต ทำให้ผู้ปฏิบัติงานมีช่องทางน้อยในการแก้ไขความแปรปรวนของวัสดุ ความเร็วที่ปรับได้ ช่องว่างที่ควบคุมได้ และการตรวจติดตามโหลด ช่วยให้รักษาการกระทำเชิงกลที่ต้องการได้ง่ายขึ้น โดยไม่ต้องพึ่งพาดุลยพินิจของผู้ปฏิบัติงานเพียงอย่างเดียว
การกระจายเวลาพักสำคัญกว่าระยะเวลาที่ระบุ
ทุกอนุภาคต้องได้รับความร้อน แรงเฉือน และการบำบัดทางเคมีอย่างเพียงพอ อย่างไรก็ตาม “เพียงพอ” ไม่ได้หมายถึงเวลาพักเฉลี่ยที่ยาวนาน ประเด็นสำคัญคือการกระจายเวลาพัก กล่าวคือ วัสดุส่วนใหญ่ได้รับประวัติการบำบัดที่คล้ายคลึงกันหรือไม่
การกระจายตัวที่กว้างทำให้ผลผลิตมีส่วนผสมของวัสดุที่ผ่านการบำบัดน้อยเกินไปและมากเกินไป ซึ่งมักเกิดขึ้นเมื่อการป้อนเกิดการค้างพาด มีโซนตาย การปล่อยวัสดุไม่สม่ำเสมอ หรือการบรรจุสกรูไม่เสถียร ทำให้ยางบางส่วนผ่านไปเร็วเกินไป ขณะที่วัสดุอื่นหมุนเวียนกลับ กระบวนการแบบแบตช์อาจประสบปัญหาคล้ายกันเมื่อปริมาณการบรรจุ ลำดับการผสม หรือจังหวะการปล่อยวัสดุแตกต่างกันในแต่ละรอบ
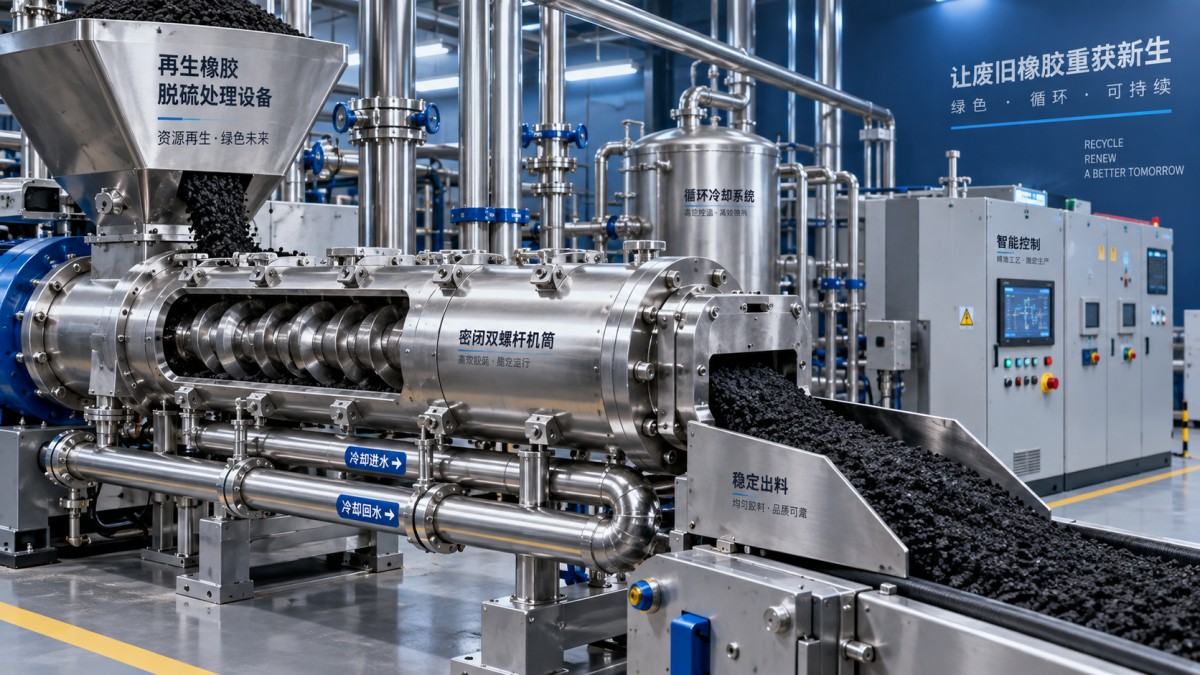
การตรวจสอบที่เหมาะสมรวมถึงการติดตามเส้นทางของวัสดุตั้งแต่ฮอปเปอร์ป้อนจนถึงจุดปล่อยวัสดุ มองหาจุดสะสมที่ยางเหนียวอาจค้างอยู่ ตำแหน่งที่ผงละเอียดแยกออกจากอนุภาคขนาดใหญ่ และโซนที่ทำความสะอาดได้ยากหลังเปลี่ยนวัสดุ อุปกรณ์ที่มีการป้อนซ้ำได้อย่างสม่ำเสมอและการปล่อยวัสดุที่ควบคุมได้ สนับสนุนการกระจายของกระบวนการที่แคบกว่า ซึ่งโดยทั่วไปมีคุณค่ามากกว่ารอบเวลาตามทฤษฎีที่สั้น
การเตรียมวัตถุดิบอาจเป็นข้อจำกัดของเครื่องจักรก่อนเริ่มแปรรูป
ไม่มีระบบดีวัลคาไนซ์ใดที่สามารถชดเชยการเตรียมเศษยางที่ไม่สม่ำเสมอได้อย่างสมบูรณ์ วัตถุดิบอาจประกอบด้วยยางจากยางรถยนต์นั่ง ยางรถบรรทุก เศษสายพานลำเลียง วัสดุที่มีบิวทิลสูง EPDM ส่วนผสม NR/SBR หรือยางอุตสาหกรรมผสม วัสดุเหล่านี้ตอบสนองแตกต่างกัน เนื่องจากมีโครงสร้างพอลิเมอร์ ความหนาแน่นของการเชื่อมขวาง ปริมาณสารตัวเติม ปริมาณสิ่งทอ การปนเปื้อนของเหล็ก และสารเติมแต่งตกค้างที่ต่างกัน
ขนาดอนุภาคมีผลโดยตรงต่อการถ่ายเทความร้อนและการได้รับแรงเฉือน ชิ้นส่วนขนาดใหญ่และรูปร่างไม่สม่ำเสมออาจมีแกนกลางที่ผ่านการบำบัดไม่เพียงพอ ขณะที่ผงละเอียดมากเกินไปอาจร้อนเร็วเกินไปและสร้างความท้าทายในการจัดการฝุ่น การกำจัดเหล็กและเส้นใยมีความสำคัญไม่แพ้กัน เศษโลหะเพิ่มการสึกหรอและอาจก่อให้เกิดความร้อนเฉพาะจุด ส่วนการปนเปื้อนสิ่งทออาจส่งผลต่อการป้อนและทิ้งตำหนิที่มองเห็นได้ในยางรีเคลม
ก่อนกำหนดสูตรการแปรรูป ควรระบุอย่างน้อยประเภทของวัตถุดิบ ช่วงขนาดอนุภาค สภาพความชื้น ระดับการปนเปื้อน และความแปรปรวนขององค์ประกอบที่คาดไว้ ควรตัดสินเครื่องผลิตยางรีเคลมจากความสามารถในการจัดการช่วงวัตถุดิบที่ตั้งใจใช้ ไม่ใช่จากผลลัพธ์เพียงครั้งเดียวจากวัตถุดิบในอุดมคติ
ระบบอัตโนมัติช่วยรักษาความสามารถในการทำซ้ำ
คุณภาพการดีวัลคาไนซ์มักเบี่ยงเบนเมื่อผู้ปฏิบัติงานปรับความเร็ว อุณหภูมิ การเติมน้ำมัน หรือจังหวะการปล่อยวัสดุโดยอิงเพียงรูปลักษณ์ ผู้ปฏิบัติงานที่มีประสบการณ์ยังคงมีความสำคัญ แต่การผลิตที่ทำซ้ำได้ต้องให้เครื่องจักรบันทึกและควบคุมสภาวะสำคัญ
การควบคุมแบบ PLC สามารถประสานอัตราการป้อน โหลดของชุดขับ โซนให้ความร้อน การจ่ายสาร และระบบอินเตอร์ล็อกเพื่อความปลอดภัย สำหรับการยอมรับทางเทคนิค ควรตรวจสอบว่าตัวแปรใดถูกควบคุมโดยอัตโนมัติ ตัวแปรใดแสดงผลเท่านั้น และตัวแปรใดสามารถบันทึกตามแบตช์หรือช่วงการผลิตได้ หน้าจอที่แสดงอุณหภูมิไม่เทียบเท่ากับการจัดการอุณหภูมิของวัสดุแบบวงจรปิด
กลยุทธ์การควบคุมที่ดีที่สุดยังเชื่อมโยงสัญญาณจากเครื่องจักรกับการตอบสนองที่ใช้ได้จริง ตัวอย่างเช่น การเพิ่มขึ้นอย่างไม่คาดคิดของโหลดมอเตอร์อาจบ่งชี้ว่าวัตถุดิบมีความแข็งสูงขึ้น มีการปนเปื้อนมากเกินไป การเตรียมเบื้องต้นไม่เพียงพอ หรือกำลังเกิดการอุดตัน โหลดที่ลดลงอาจบ่งชี้ถึงการป้อนไม่เพียงพอหรือระดับการบรรจุที่ลดลง สัญญาณเหล่านี้จะมีประโยชน์ก็ต่อเมื่อกำหนดขีดจำกัดการปฏิบัติงานและการแก้ไขไว้แล้ว
ประเมินคุณภาพจากพฤติกรรมในขั้นตอนถัดไป
การทดสอบในห้องปฏิบัติการไม่ควรหยุดอยู่ที่รูปลักษณ์หรือค่าความหนืดเพียงค่าเดียว ยางรีเคลมถูกนำมาใช้เพราะต้องมีสมรรถนะในคอมพาวด์ขั้นตอนถัดไป แผนการประเมินจึงควรสะท้อนวัตถุประสงค์ดังกล่าว
การทดสอบเปรียบเทียบที่มีประโยชน์อาจรวมถึงความสม่ำเสมอของความหนืด สัดส่วนเจลหรือโซลตามความเหมาะสม ปริมาณเถ้า การตรวจสอบการปนเปื้อน การกระจายตัวในคอมพาวด์อ้างอิง และการเปรียบเทียบสมบัติหลังการคงรูปที่ระดับการเติมตามที่ตั้งใจ ชุดการทดสอบที่แน่นอนขึ้นอยู่กับชนิดของยางและการใช้งานขั้นสุดท้าย แต่ต้องเก็บตัวอย่างตลอดช่วงเวลา ไม่ใช่จากช่วงเวลาปล่อยวัสดุที่ให้ผลดีเพียงครั้งเดียว
บทบาทของอุปกรณ์ยางที่เกี่ยวข้องในการประเมิน
โรงงานที่แปรรูปเศษยางอุตสาหกรรมอาจผลิตหรือปรับปรุงผลิตภัณฑ์สายพานลำเลียงด้วย ในบริบทดังกล่าว ควรประเมินอุปกรณ์จัดการวัสดุและอุปกรณ์การผลิตตามบทบาทเฉพาะของแต่ละประเภท ตัวอย่างเช่น สายการผลิตขึ้นรูปสายพานสีเขียวมือสอง ได้รับการออกแบบสำหรับการประกบชั้นและการขึ้นรูปเบื้องต้นของสายพานลำเลียงยางผ้า โดยมีการควบคุม PLC ฟังก์ชันแรงตึงคงที่ และการแก้ไขแนว คุณลักษณะเหล่านี้ช่วยสนับสนุนการสร้างสายพานที่มีเสถียรภาพ แต่ไม่สามารถทดแทนการควบคุมอุณหภูมิ แรงเฉือน และเวลาพักที่จำเป็นสำหรับการดีวัลคาไนซ์ได้
การแยกหน้าที่เหล่านี้ให้ชัดเจนช่วยป้องกันข้อผิดพลาดในการประเมินที่พบบ่อย นั่นคือการสันนิษฐานว่าประสิทธิภาพที่ดีในการขึ้นรูปแผ่น การประกบชั้น หรือการสร้างสายพาน เป็นการยืนยันคุณภาพการรีเคลม ยางรีเคลมต้องผ่านข้อกำหนดด้านการแปรรูปและสมรรถนะของคอมพาวด์ของตนเองก่อน
แนวทางการยอมรับในทางปฏิบัติ
เมื่อเปรียบเทียบอุปกรณ์ ควรเดินเครื่องด้วยวัตถุดิบที่ตั้งใจใช้ตลอดช่วงการทำงานที่เสนอ แทนที่จะยอมรับผลลัพธ์จากการตั้งค่าที่ปรับให้เหมาะสมเพียงค่าเดียว สังเกตพฤติกรรมขณะเริ่มเดินเครื่อง ความสม่ำเสมอในสภาวะคงที่ การตอบสนองต่อความแปรปรวนของการป้อนที่สมเหตุสมผล และความสะดวกในการหยุดเครื่องหรือทำความสะอาด ยืนยันว่าผู้ปฏิบัติงานสามารถระบุสภาวะโหลด อุณหภูมิ และการป้อนที่ผิดปกติได้ก่อนที่วัสดุปริมาณมากจะได้รับผลกระทบ
ตัวบ่งชี้ที่ชัดเจนที่สุดของคุณภาพการดีวัลคาไนซ์ไม่ใช่ผลผลิตสูงสุด แต่คือความสามารถของเครื่องจักรในการส่งมอบยางรีเคลมซ้ำได้อย่างต่อเนื่อง โดยมีความหนืดที่ควบคุมได้ การกระจายตัวที่ยอมรับได้ การเสื่อมสภาพที่จำกัด และพฤติกรรมที่คาดการณ์ได้ในขั้นตอนการผสมถัดไป อุปกรณ์ที่ทำให้สภาวะเหล่านี้วัดผลและปรับได้ จะให้พื้นฐานทางเทคนิคที่มั่นคงกว่าสำหรับการตัดสินใจด้านการผลิต