









Trimiteți-ne un mesaj
Prelucrarea cauciucului regenerat: ce determină calitatea devulcanizării?
Un lot de cauciuc regenerat poate părea acceptabil la evacuare, dar poate avea performanțe slabe în timpul amestecării, calandrării sau extrudării. Simptomele obișnuite sunt plasticitate neuniformă, conținut excesiv de gel, vâscozitate Mooney instabilă, miros cauzat de supraîncălzire sau comportament variabil la tracțiune în compusul final. În aceste situații, creșterea debitului de producție sau prelungirea timpului de procesare este rareori primul răspuns corect.
Calitatea devulcanizării este determinată de cât de selectiv rupe procesul legăturile încrucișate de sulf, limitând în același timp degradarea lanțului principal al cauciucului. Prin urmare, o mașină de cauciuc regenerat capabilă trebuie să controleze căldura, forfecarea mecanică, timpul de rezidență, uniformitatea alimentării și atmosfera procesului ca un singur sistem interconectat. Evaluarea tehnică trebuie să se concentreze asupra stabilității acestor condiții de la un lot la altul, nu doar asupra capacității nominale.
Obiectivul calității este clivajul selectiv al legăturilor
Cauciucul vulcanizat conține o rețea reticulată. Regenerarea urmărește să reducă suficient această rețea pentru a restabili procesabilitatea și a permite amestecarea cu cauciuc nou, materiale de umplutură, uleiuri și agenți de vulcanizare. Obiectivul nu este ruperea unui număr cât mai mare de legături. Tratamentul excesiv poate scurta lanțurile polimerice, poate reduce potențialul de rezistență, poate crește lipiciozitatea și poate crea un material care pare moale, dar are o capacitate slabă de ranforsare ulterioară.
Prin urmare, o evaluare practică a calității urmărește un rezultat echilibrat: cauciucul regenerat trebuie să se disperseze în mod rezonabil într-un compus nou, să prezinte vâscozitate controlată, să păstreze o structură polimerică utilă și să aibă variații reduse între probe. Gradul mare de moliciune nu reprezintă, singur, dovada unei devulcanizări bune. Acesta poate indica, în schimb, degradare termică sau mecanică.
Controlul temperaturii stabilește fereastra de procesare
Temperatura este adesea prima variabilă analizată, deoarece reacțiile de devulcanizare se accelerează rapid odată cu creșterea căldurii. Totuși, întrebarea relevantă nu este doar temperatura maximă a cilindrului sau a camerei afișată pe ecranul de control. Evaluatorii trebuie să stabilească cât de precis controlează mașina temperatura reală a materialului în etapele de alimentare, forfecare, reacție și evacuare.
Supraîncălzirea localizată este deosebit de dăunătoare. Ea poate apărea în zonele în care materialul se acumulează în apropierea rotoarelor, șnecurilor, zonelor restrictive de evacuare sau suprafețelor răcite insuficient. O mașină poate indica o temperatură medie acceptabilă, în timp ce o parte a cauciucului este expusă unui vârf de temperatură mult mai ridicat. Acea fracție poate fi supraprocesată și poate cauza ulterior neuniformități în timpul compunerii.
Verificările utile ale echipamentului includ:
- puncte independente de măsurare a temperaturii, în locul unei singure citiri externe;
- capacitate de încălzire și răcire dimensionată pentru încărcarea reală de material;
- răspuns stabil al controlului atunci când se modifică debitul de alimentare;
- zone izolate care reduc pierderile sau acumulările necontrolate de căldură;
- o alarmă definită pentru temperatură ridicată și o procedură de răspuns operațional.
Pentru materialele cu conținut ridicat de metal, fibre sau materiale de umplutură dure, generarea de căldură poate fi mai puțin previzibilă, deoarece frecarea crește puternic în secțiunile restrictive. Mașina trebuie evaluată cu materie primă reprezentativă, nu doar cu granule de cauciuc curate, similare celor de laborator.
Forfecarea trebuie să fie suficient de intensă, dar nu distructivă
Forfecarea mecanică ajută la deschiderea structurii reticulate și la distribuirea auxiliarilor de procesare. Efectul acesteia depinde de geometria rotorului, profilul șnecului, reglajele jocului, viteza de rotație, gradul de umplere și caracteristicile de frecare ale cauciucului alimentat. Două mașini care funcționează la puteri similare ale motorului pot produce istorii de forfecare foarte diferite.
Forfecarea insuficientă lasă particule parțial devulcanizate și o dispersie slabă. Mixerele din etapele ulterioare pot prezenta puncte vizibile, cuplu instabil sau timpi lungi de omogenizare. Forfecarea excesivă poate reduce prea mult masa moleculară. Materialul se poate amesteca ușor, dar compusul final poate pierde rezistența, rezistența la rupere sau stabilitatea dimensională.
În timpul evaluării, întrebați dacă intensitatea forfecării poate fi ajustată independent de debitul de producție. Un sistem care mărește forfecarea numai prin creșterea vitezei de producție oferă operatorilor puțin spațiu pentru corectarea variațiilor materialului. Viteza reglabilă, jocurile controlate și monitorizarea sarcinii facilitează menținerea acțiunii mecanice necesare fără a se baza doar pe aprecierea operatorului.
Distribuția timpului de rezidență contează mai mult decât timpul nominal
Fiecare particulă are nevoie de expunere suficientă la căldură, forfecare și tratament chimic. Totuși, „suficient” nu înseamnă același lucru cu un timp mediu lung de rezidență. Aspectul important este distribuția timpului de rezidență: dacă cea mai mare parte a materialului primește un istoric de tratament similar.
O distribuție largă produce o ieșire mixtă, care conține fracții subtratate și supratratate. Acest lucru apare frecvent atunci când formarea de punți la alimentare, zonele moarte, evacuarea neregulată sau umplerea instabilă a șnecului permit unei părți din cauciuc să treacă prea repede, în timp ce alt material recirculă. Procesele pe loturi pot întâmpina probleme similare atunci când volumul de încărcare, secvența de amestecare sau momentul evacuării variază între cicluri.
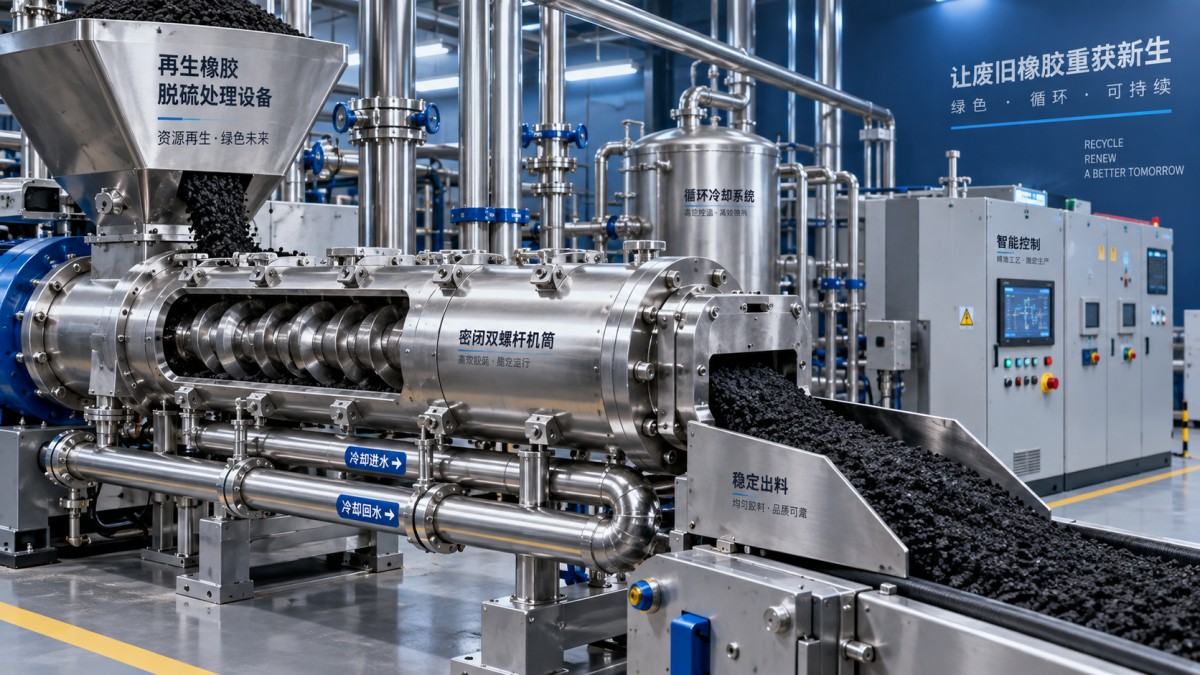
O analiză rațională include urmărirea traseului materialului de la buncărul de alimentare până la evacuare. Identificați zonele în care cauciucul lipicios poate rămâne, locurile în care particulele fine se separă de cele mai mari și zonele dificil de curățat după schimbarea materialului. Echipamentele cu alimentare repetabilă și evacuare controlată susțin o distribuție de procesare mai îngustă, ceea ce este de obicei mai valoros decât un timp de ciclu teoretic scurt.
Pregătirea materiei prime poate limita mașina înainte de începerea procesării
Niciun sistem de devulcanizare nu poate compensa complet pregătirea neuniformă a deșeurilor. Materia primă poate include cauciuc din anvelope pentru autoturisme, cauciuc din anvelope pentru camioane, deșeuri de benzi transportoare, materiale bogate în butil, EPDM, amestecuri NR/SBR sau cauciuc industrial mixt. Aceste materiale reacționează diferit deoarece structurile lor polimerice, densitatea de reticulare, încărcarea cu materiale de umplutură, conținutul textil, contaminarea cu oțel și aditivii reziduali sunt diferite.
Dimensiunea particulelor are un efect direct asupra transferului de căldură și expunerii la forfecare. Bucățile mari, neregulate, pot păstra un nucleu subtratat, în timp ce excesul de particule fine se poate încălzi prea repede și poate genera dificultăți de manipulare a prafului. Îndepărtarea oțelului și a fibrelor este la fel de importantă. Fragmentele metalice cresc uzura și pot introduce încălzire locală; contaminarea textilă poate afecta alimentarea și poate lăsa defecte vizibile în cauciucul regenerat.
Înainte de stabilirea unei rețete de procesare, determinați cel puțin categoria materiei prime, intervalul de dimensiuni ale particulelor, condiția de umiditate, nivelul de contaminare și variația preconizată a compoziției. O mașină de cauciuc regenerat trebuie evaluată în funcție de cât de bine gestionează gama de intrări prevăzută, nu pe baza unui singur rezultat obținut cu o alimentare idealizată.
Automatizarea protejează repetabilitatea
Calitatea devulcanizării se modifică adesea atunci când operatorii reglează viteza, temperatura, adăugarea de ulei sau momentul evacuării doar pe baza aspectului. Operatorii cu experiență rămân importanți, însă producția repetabilă impune ca mașina să înregistreze și să regleze condițiile esențiale.
Controlul bazat pe PLC poate coordona debitul de alimentare, sarcina acționării, zonele de încălzire, dozarea și interblocările de siguranță. Pentru acceptarea tehnică, analizați care variabile sunt controlate automat, care sunt doar afișate și care pot fi înregistrate pe lot sau pe perioadă de producție. Un ecran care afișează temperatura nu este echivalent cu gestionarea în buclă închisă a temperaturii materialului.
Cea mai bună strategie de control leagă, de asemenea, semnalele mașinii de răspunsuri practice. De exemplu, o creștere neașteptată a sarcinii motorului poate indica duritate mai mare a materiei prime, contaminare excesivă, pretratare insuficientă sau apariția unei restricții. O sarcină în scădere poate indica alimentare insuficientă sau grad de umplere redus. Aceste semnale devin utile numai atunci când sunt definite limitele de operare și acțiunile corective.
Evaluați calitatea prin comportamentul din etapele ulterioare
Testarea de laborator nu trebuie să se oprească la aspectul vizual sau la o singură valoare de vâscozitate. Cauciucul regenerat este utilizat deoarece trebuie să funcționeze într-un compus ulterior. Planul de evaluare trebuie să reflecte acest scop.
Testele comparative utile pot include consistența vâscozității, fracția de gel sau sol, după caz, conținutul de cenușă, verificări ale contaminării, dispersia într-un compus de referință și compararea proprietăților după vulcanizare la nivelul de încărcare prevăzut. Setul exact de teste depinde de tipul de cauciuc și de aplicația finală, însă probele trebuie prelevate în timp, nu dintr-un singur moment favorabil de evacuare.
Rolul echipamentelor adiacente pentru cauciuc în cadrul evaluării
Unitățile care prelucrează deșeuri de cauciuc industrial pot fabrica sau recondiționa și produse pentru benzi transportoare. În acest context, echipamentele de manipulare a materialelor și de producție trebuie evaluate în funcție de rolul lor distinct. De exemplu, olinie second-hand de construire a benzilor verzi este proiectată pentru laminarea și preformarea benzilor transportoare din cauciuc cu inserții textile, cu control PLC, funcții de tensiune constantă și corecție a alinierii. Aceste caracteristici pot susține construcția stabilă a benzilor, dar nu înlocuiesc controalele de temperatură, forfecare și timp de rezidență necesare pentru devulcanizare.
Menținerea separată a acestor funcții previne o eroare frecventă de evaluare: presupunerea că performanța bună la formarea foilor, laminare sau construirea benzilor confirmă calitatea regenerării. Cauciucul regenerat trebuie mai întâi să îndeplinească propriile cerințe de procesare și de performanță a compusului.
O abordare practică de acceptare
Atunci când comparați echipamente, procesați materia primă prevăzută în intervalul de operare propus, în loc să acceptați un rezultat obținut la o singură setare optimizată. Observați comportamentul la pornire, consistența în regim stabil, răspunsul la variații rezonabile ale alimentării și caracterul practic al opririi sau curățării. Confirmați că operatorii pot identifica condițiile anormale de sarcină, temperatură și alimentare înainte ca un volum mare de material să fie afectat.
Cel mai puternic indicator al calității devulcanizării nu este producția maximă. Este capacitatea mașinii de a livra în mod repetat cauciuc regenerat cu vâscozitate controlată, dispersie acceptabilă, degradare limitată și comportament previzibil în următoarea etapă de amestecare. Echipamentele care fac aceste condiții măsurabile și reglabile oferă o bază tehnică mai solidă pentru deciziile de producție.