









Wyślij nam wiadomość
Przetwarzanie regeneratu gumowego: co decyduje o jakości dewulkanizacji?
Partia gumy regenerowanej może wyglądać prawidłowo po wyładunku, a mimo to wykazywać słabe właściwości podczas mieszania, kalandrowania lub wytłaczania. Typowe objawy to nierównomierna plastyczność, nadmierna zawartość żelu, niestabilna lepkość Mooneya, zapach wynikający z przegrzania lub zmienne właściwości rozciągające gotowej mieszanki. W takich sytuacjach zwiększanie wydajności lub wydłużanie czasu przetwarzania rzadko jest właściwą pierwszą reakcją.
Jakość dewulkanizacji zależy od tego, jak selektywnie proces rozrywa wiązania poprzeczne siarki, jednocześnie ograniczając degradację szkieletu polimerowego gumy. Dlatego wydajna maszyna do gumy regenerowanej musi kontrolować temperaturę, ścinanie mechaniczne, czas przebywania, równomierność podawania oraz atmosferę procesu jako jeden powiązany system. Ocena techniczna powinna koncentrować się na tym, czy warunki te pozostają stabilne między kolejnymi partiami, a nie wyłącznie na wydajności znamionowej.
Celem jakościowym jest selektywne rozrywanie wiązań
Wulkanizowana guma zawiera usieciowaną strukturę. Regeneracja ma na celu wystarczające ograniczenie tego usieciowania, aby przywrócić przetwarzalność i umożliwić mieszanie z nową gumą, napełniaczami, olejami i środkami wulkanizującymi. Celem nie jest zerwanie jak największej liczby wiązań. Nadmierna obróbka może skrócić łańcuchy polimerowe, obniżyć potencjał wytrzymałościowy, zwiększyć kleistość i stworzyć materiał, który wydaje się miękki, lecz ma słabe właściwości wzmacniające w dalszym przetwarzaniu.
Praktyczna ocena jakości powinna zatem uwzględniać zrównoważony wynik: guma regenerowana powinna odpowiednio dyspergować w nowej mieszance, wykazywać kontrolowaną lepkość, zachowywać użyteczną strukturę polimerową i charakteryzować się niewielką zmiennością między próbkami. Sama wysoka miękkość nie jest dowodem dobrej dewulkanizacji. Może natomiast wskazywać na degradację termiczną lub mechaniczną.
Kontrola temperatury wyznacza okno procesu
Temperatura jest często pierwszą analizowaną zmienną, ponieważ reakcje dewulkanizacji gwałtownie przyspieszają wraz ze wzrostem temperatury. Istotne pytanie nie dotyczy jednak wyłącznie maksymalnej temperatury cylindra lub komory wyświetlanej na ekranie sterowania. Należy określić, jak precyzyjnie maszyna kontroluje rzeczywistą temperaturę materiału podczas podawania, ścinania, reakcji i wyładunku.
Miejscowe przegrzanie jest szczególnie szkodliwe. Może wystąpić tam, gdzie materiał gromadzi się w pobliżu wirników, ślimaków, ograniczających stref wyładunku lub słabo chłodzonych powierzchni. Maszyna może wskazywać akceptowalną średnią temperaturę, podczas gdy część gumy doświadcza znacznie wyższego maksimum. Ta frakcja może zostać nadmiernie przetworzona, a następnie powodować niejednorodność podczas mieszania.
Przydatne kontrole wyposażenia obejmują:
- niezależne punkty pomiaru temperatury zamiast pojedynczego odczytu zewnętrznego;
- wydajność grzania i chłodzenia dobraną do rzeczywistego obciążenia materiałowego;
- stabilną reakcję układu regulacji przy zmianie szybkości podawania;
- izolowane strefy ograniczające niekontrolowaną utratę lub przyrost ciepła;
- określoną procedurę alarmu wysokiej temperatury i reakcji operacyjnej.
W przypadku materiałów o wysokiej zawartości metalu, włókien lub twardych napełniaczy wytwarzanie ciepła może być mniej przewidywalne, ponieważ tarcie gwałtownie wzrasta w ograniczających przekrojach. Maszynę należy oceniać przy użyciu reprezentatywnego wsadu, a nie wyłącznie czystego granulatu gumowego w warunkach laboratoryjnych.
Ścinanie musi być wystarczająco intensywne, lecz nie niszczące
Ścinanie mechaniczne pomaga otwierać usieciowaną strukturę i rozprowadzać dodatki procesowe. Jego efekt zależy od geometrii wirników, profilu ślimaka, ustawień szczeliny, prędkości obrotowej, stopnia napełnienia oraz właściwości ciernych podawanej gumy. Dwie maszyny pracujące przy podobnej mocy silnika mogą generować bardzo różną historię ścinania.
Zbyt słabe ścinanie pozostawia częściowo dewulkanizowane cząstki i powoduje słabą dyspersję. W mieszalnikach dalszego procesu mogą być widoczne drobiny, niestabilny moment obrotowy lub długi czas homogenizacji. Nadmierne ścinanie może zbyt mocno obniżyć masę cząsteczkową. Materiał może łatwo się mieszać, ale gotowa mieszanka może stracić wytrzymałość, odporność na rozdzieranie lub stabilność wymiarową.
Podczas oceny należy zapytać, czy intensywność ścinania można regulować niezależnie od wydajności. System, który zwiększa ścinanie wyłącznie przez zwiększenie szybkości produkcji, daje operatorom niewielkie możliwości korygowania zmienności materiału. Regulowana prędkość, kontrolowane szczeliny i monitorowanie obciążenia ułatwiają utrzymanie wymaganego oddziaływania mechanicznego bez polegania wyłącznie na ocenie operatora.
Rozkład czasu przebywania ma większe znaczenie niż czas nominalny
Każda cząstka potrzebuje wystarczającej ekspozycji na temperaturę, ścinanie i obróbkę chemiczną. Jednak „wystarczająca” nie oznacza długiego średniego czasu przebywania. Kluczowy jest rozkład czasu przebywania: czy większość materiału otrzymuje podobną historię obróbki.
Szeroki rozkład powoduje mieszaninę frakcji niedostatecznie i nadmiernie przetworzonych. Często dzieje się tak, gdy mostkowanie materiału przy podawaniu, martwe strefy, nieregularny wyładunek lub niestabilne napełnianie ślimaka pozwalają części gumy przejść zbyt szybko, podczas gdy inny materiał krąży ponownie. Procesy wsadowe mogą napotykać podobne problemy, gdy objętość załadunku, sekwencja mieszania lub czas wyładunku różnią się między cyklami.
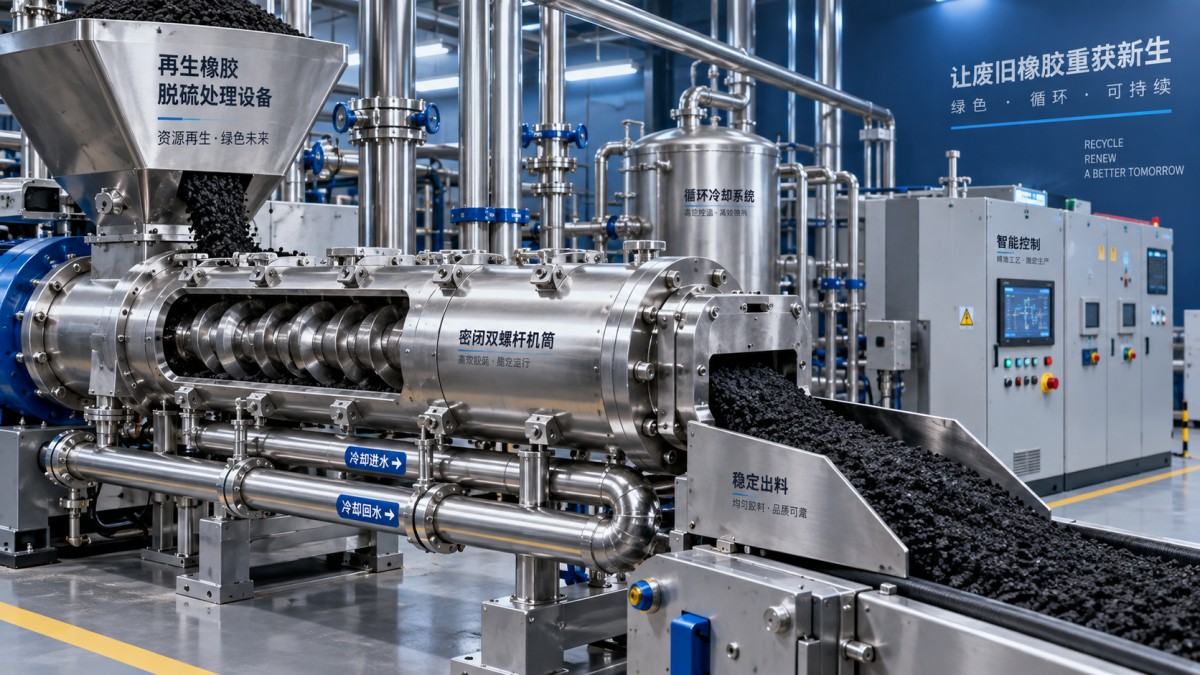
Rozsądna ocena obejmuje prześledzenie drogi materiału od leja zasypowego do wyładunku. Należy szukać miejsc, w których lepka guma może pozostawać, lokalizacji, w których frakcje drobne oddzielają się od większych cząstek, oraz stref trudnych do czyszczenia po zmianie materiału. Wyposażenie z powtarzalnym podawaniem i kontrolowanym wyładunkiem zapewnia węższy rozkład procesu, co zazwyczaj jest cenniejsze niż krótki teoretyczny czas cyklu.
Przygotowanie wsadu może ograniczać możliwości maszyny jeszcze przed rozpoczęciem przetwarzania
Żaden system dewulkanizacji nie może w pełni skompensować niejednorodnego przygotowania złomu. Wsadem może być guma z opon samochodów osobowych, guma z opon ciężarowych, złom taśm przenośnikowych, materiał bogaty w kauczuk butylowy, EPDM, mieszanki NR/SBR lub mieszana guma przemysłowa. Materiały te reagują inaczej, ponieważ różnią się strukturą polimerową, gęstością usieciowania, zawartością napełniaczy, zawartością tekstyliów, zanieczyszczeniem stalą oraz pozostałościami dodatków.
Wielkość cząstek bezpośrednio wpływa na przenoszenie ciepła i ekspozycję na ścinanie. Duże, nieregularne fragmenty mogą zachować niedostatecznie przetworzony rdzeń, podczas gdy nadmierna ilość frakcji drobnej może nagrzewać się zbyt szybko i powodować trudności w obsłudze pyłu. Równie ważne jest usuwanie stali i włókien. Fragmenty metalu zwiększają zużycie i mogą powodować miejscowe nagrzewanie; zanieczyszczenie tekstyliami może wpływać na podawanie i pozostawiać widoczne wady w gumie regenerowanej.
Przed ustaleniem receptury procesu należy określić co najmniej kategorię wsadu, zakres wielkości cząstek, stan wilgotności, poziom zanieczyszczeń oraz oczekiwaną zmienność składu. Maszynę do gumy regenerowanej należy oceniać pod kątem tego, jak dobrze obsługuje zamierzony zakres materiału wejściowego, a nie na podstawie pojedynczego wyniku z idealizowanego wsadu.
Automatyzacja chroni powtarzalność
Jakość dewulkanizacji często ulega zmianom, gdy operatorzy regulują prędkość, temperaturę, dozowanie oleju lub czas wyładunku wyłącznie na podstawie wyglądu. Doświadczeni operatorzy pozostają ważni, lecz powtarzalna produkcja wymaga, aby maszyna rejestrowała i regulowała kluczowe warunki.
Sterowanie oparte na PLC może koordynować szybkość podawania, obciążenie napędu, strefy grzewcze, dozowanie i blokady bezpieczeństwa. Przy odbiorze technicznym należy sprawdzić, które zmienne są automatycznie kontrolowane, które są jedynie wyświetlane, a które można rejestrować według partii lub okresu produkcyjnego. Ekran pokazujący temperaturę nie jest równoznaczny z zarządzaniem temperaturą materiału w zamkniętej pętli regulacji.
Najlepsza strategia sterowania łączy również sygnały maszyny z praktycznymi reakcjami. Na przykład nieoczekiwany wzrost obciążenia silnika może wskazywać na większą twardość wsadu, nadmierne zanieczyszczenie, niewystarczającą obróbkę wstępną lub powstające ograniczenie przepływu. Spadek obciążenia może wskazywać na niedostateczne podawanie lub zmniejszone napełnienie. Sygnały te stają się użyteczne dopiero wtedy, gdy określone są limity operacyjne i działania korygujące.
Oceniaj jakość na podstawie zachowania w dalszym procesie
Badania laboratoryjne nie powinny kończyć się na ocenie wizualnej ani pojedynczej wartości lepkości. Guma regenerowana jest stosowana, ponieważ musi spełniać wymagania w kolejnej mieszance. Plan oceny powinien odzwierciedlać ten cel.
Przydatne badania porównawcze mogą obejmować powtarzalność lepkości, frakcję żelową lub rozpuszczalną, gdy ma to zastosowanie, zawartość popiołu, kontrole zanieczyszczeń, dyspersję w mieszance referencyjnej oraz porównanie właściwości po wulkanizacji przy docelowym poziomie dozowania. Dokładny zestaw badań zależy od rodzaju gumy i końcowego zastosowania, lecz próbki muszą być pobierane w różnych momentach, a nie z jednego korzystnego momentu wyładunku.
Rola powiązanego wyposażenia do gumy w procesie oceny
Zakłady przetwarzające odpady gumy przemysłowej mogą również produkować lub odnawiać wyroby z taśm przenośnikowych. W takim przypadku urządzenia do transportu materiałów i produkcji należy oceniać zgodnie z ich odrębną rolą. Na przykład używana linia do budowy zielonych taśm z drugiej ręki jest przeznaczona do laminowania i wstępnego formowania tekstylnych gumowych taśm przenośnikowych, z kontrolą PLC, funkcjami stałego naprężenia i korekcją ustawienia. Funkcje te mogą wspierać stabilną konstrukcję taśmy, lecz nie zastępują kontroli temperatury, ścinania i czasu przebywania wymaganej w dewulkanizacji.
Rozdzielenie tych funkcji zapobiega częstemu błędowi oceny: założeniu, że dobre formowanie arkusza, laminowanie lub budowanie taśmy potwierdza jakość regeneratu. Guma regenerowana musi najpierw spełniać własne wymagania dotyczące przetwarzania i właściwości mieszanki.
Praktyczne podejście do odbioru
Porównując wyposażenie, należy przetwarzać zamierzony wsad w proponowanym zakresie warunków roboczych, zamiast akceptować wynik uzyskany przy jednym zoptymalizowanym ustawieniu. Należy obserwować zachowanie podczas rozruchu, stabilność stanu ustalonego, reakcję na rozsądne zmiany wsadu oraz praktyczność zatrzymania i czyszczenia. Należy potwierdzić, że operatorzy mogą zidentyfikować nietypowe warunki obciążenia, temperatury i podawania, zanim wpłyną one na dużą ilość materiału.
Najsilniejszym wskaźnikiem jakości dewulkanizacji nie jest maksymalna wydajność. Jest nim zdolność maszyny do powtarzalnego dostarczania regeneratu o kontrolowanej lepkości, akceptowalnej dyspersji, ograniczonej degradacji i przewidywalnym zachowaniu na kolejnym etapie mieszania. Wyposażenie, które umożliwia mierzenie i regulowanie tych warunków, zapewnia solidniejszą podstawę techniczną do podejmowania decyzji produkcyjnych.