









Отправить нам сообщение
Переработка регенерированной резины: что определяет качество девулканизации?
Партия регенерированной резины может выглядеть приемлемо при выгрузке, но плохо вести себя при смешивании, каландрировании или экструзии. Типичные признаки — неравномерная пластичность, избыточное содержание геля, нестабильная вязкость по Муни, запах перегрева или переменные показатели прочности при растяжении в готовой смеси. В таких ситуациях увеличение производительности или продление времени обработки редко является правильной первоочередной мерой.
Качество девулканизации определяется тем, насколько селективно процесс разрушает серные поперечные связи, ограничивая при этом деградацию основной цепи каучука. Поэтому производительная машина для производства регенерированной резины должна контролировать нагрев, механический сдвиг, время пребывания, однородность подачи и атмосферу процесса как единую взаимосвязанную систему. Техническая оценка должна быть сосредоточена на том, остаются ли эти условия стабильными от партии к партии, а не только на паспортной производительности.
Цель качества — селективное расщепление связей
Вулканизированная резина содержит сшитую сетчатую структуру. Регенерация направлена на достаточное ослабление этой структуры для восстановления технологичности и возможности смешивания с новым каучуком, наполнителями, маслами и вулканизующими агентами. Цель состоит не в разрушении максимального количества связей. Чрезмерная обработка может укорачивать полимерные цепи, снижать потенциальную прочность, повышать липкость и создавать материал, который кажется мягким, но имеет слабое последующее армирование.
Поэтому практическая оценка качества ориентируется на сбалансированный результат: регенерированная резина должна достаточно равномерно диспергироваться в новой смеси, демонстрировать контролируемую вязкость, сохранять полезную полимерную структуру и иметь низкий разброс между образцами. Одна лишь высокая мягкость не доказывает хорошее качество девулканизации. Напротив, она может указывать на термическую или механическую деградацию.
Контроль температуры задает технологическое окно
Температура часто является первым рассматриваемым параметром, поскольку реакции девулканизации быстро ускоряются с повышением нагрева. Однако важен не просто максимальный показатель температуры цилиндра или камеры на экране управления. Следует определить, насколько точно машина контролирует фактическую температуру материала на этапах подачи, сдвиговой обработки, реакции и выгрузки.
Локальный перегрев особенно вреден. Он может возникать в местах накопления материала возле роторов, шнеков, суженных зон выгрузки или недостаточно охлаждаемых поверхностей. Машина может показывать приемлемую среднюю температуру, тогда как часть резины подвергается значительно более высокому пиковому нагреву. Эта часть может быть переработана чрезмерно и впоследствии вызывать нестабильность при смешивании.
Полезные проверки оборудования включают:
- независимые точки измерения температуры вместо одного внешнего показания;
- мощность нагрева и охлаждения, рассчитанную на фактическую загрузку материала;
- стабильную реакцию системы управления при изменении скорости подачи;
- изолированные зоны, уменьшающие неконтролируемые потери или приток тепла;
- определенную сигнализацию высокой температуры и порядок действий при ее срабатывании.
Для материала с высоким содержанием металла, волокон или твердых наполнителей тепловыделение может быть менее предсказуемым, поскольку трение резко возрастает в суженных участках. Машину следует оценивать на репрезентативном сырье, а не только на чистом резиновом грануляте лабораторного качества.
Сдвиг должен быть достаточно интенсивным, но не разрушительным
Механический сдвиг помогает раскрывать сшитую структуру и распределять технологические добавки. Его действие зависит от геометрии ротора, профиля шнека, настроек зазоров, скорости вращения, уровня заполнения и фрикционных характеристик поступающей резины. Две машины, работающие при одинаковой мощности двигателя, могут создавать совершенно разную историю сдвигового воздействия.
Недостаточный сдвиг оставляет частично девулканизированные частицы и приводит к плохой дисперсии. В последующих смесителях могут наблюдаться видимые вкрапления, нестабильный крутящий момент или длительное время гомогенизации. Чрезмерный сдвиг может слишком сильно снизить молекулярную массу. Материал может легко смешиваться, но конечная смесь способна потерять прочность, сопротивление разрыву или стабильность размеров.
При оценке уточните, можно ли регулировать интенсивность сдвига независимо от производительности. Система, которая увеличивает сдвиг только путем повышения скорости производства, оставляет операторам мало возможностей для корректировки вариаций материала. Регулируемая скорость, контролируемые зазоры и мониторинг нагрузки упрощают поддержание требуемого механического воздействия без опоры только на решение оператора.
Распределение времени пребывания важнее номинального времени
Каждая частица должна подвергаться достаточному воздействию тепла, сдвига и химической обработки. Однако «достаточно» не означает длительное среднее время пребывания. Важным является распределение времени пребывания: получает ли большая часть материала сходную историю обработки.
Широкое распределение приводит к смешанному выходному материалу, содержащему недообработанные и переобработанные фракции. Это часто происходит, когда зависание материала в подаче, застойные зоны, неравномерная выгрузка или нестабильное заполнение шнека позволяют части резины проходить слишком быстро, тогда как другой материал циркулирует повторно. В периодических процессах аналогичные проблемы могут возникать при различиях в объеме загрузки, последовательности смешивания или времени выгрузки между циклами.
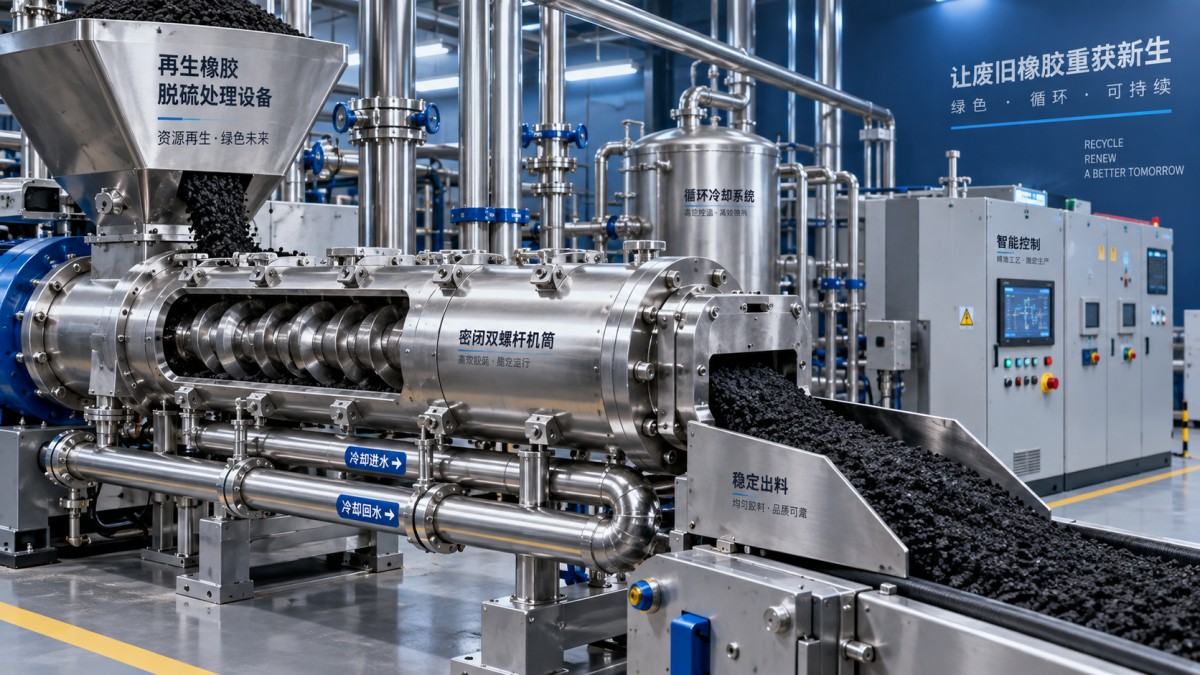
Разумная проверка включает отслеживание пути материала от загрузочного бункера до выгрузки. Ищите участки, где липкая резина может задерживаться, места отделения мелких фракций от более крупных частиц и зоны, которые трудно очищать после смены материала. Оборудование с повторяемой подачей и контролируемой выгрузкой обеспечивает более узкое распределение обработки, что обычно ценнее короткого теоретического времени цикла.
Подготовка сырья может ограничить возможности машины еще до начала обработки
Ни одна система девулканизации не может полностью компенсировать нестабильную подготовку резинового лома. Сырье может включать резину легковых шин, резину грузовых шин, лом конвейерных лент, материал с высоким содержанием бутилкаучука, EPDM, смеси NR/SBR или смешанную промышленную резину. Эти материалы по-разному реагируют на обработку, поскольку различаются их полимерная структура, плотность сшивки, содержание наполнителей, текстильных волокон, стальных загрязнений и остаточных добавок.
Размер частиц напрямую влияет на теплообмен и сдвиговое воздействие. Крупные частицы неправильной формы могут сохранять недообработанную сердцевину, тогда как избыток мелкой фракции может слишком быстро нагреваться и создавать сложности при обращении с пылью. Не менее важны удаление стали и волокон. Металлические фрагменты увеличивают износ и могут вызывать локальный нагрев; загрязнение текстилем может влиять на подачу и оставлять видимые дефекты в регенерированной резине.
Перед назначением технологической рецептуры необходимо установить как минимум категорию сырья, диапазон размеров частиц, состояние влажности, уровень загрязнения и ожидаемые колебания состава. Машину для производства регенерированной резины следует оценивать по тому, насколько хорошо она работает с предполагаемым диапазоном входного материала, а не по единственному результату на идеализированном сырье.
Автоматизация обеспечивает повторяемость
Качество девулканизации часто ухудшается, когда операторы регулируют скорость, температуру, добавление масла или время выгрузки, основываясь только на внешнем виде. Опытные операторы остаются важными, однако повторяемое производство требует, чтобы машина регистрировала и регулировала ключевые условия.
Управление на базе PLC может координировать скорость подачи, нагрузку привода, зоны нагрева, дозирование и защитные блокировки. Для технической приемки следует проверить, какие переменные регулируются автоматически, какие лишь отображаются и какие могут регистрироваться по партиям или периодам производства. Экран, показывающий температуру, не равнозначен замкнутому управлению температурой материала.
Наилучшая стратегия управления также связывает сигналы машины с практическими действиями. Например, неожиданное повышение нагрузки двигателя может указывать на более высокую твердость сырья, чрезмерное загрязнение, недостаточную предварительную подготовку или формирующееся сужение. Снижение нагрузки может указывать на недостаточную подачу или уменьшенное заполнение. Эти сигналы становятся полезными только при определении рабочих пределов и корректирующих действий.
Оценивайте качество по поведению на последующих этапах
Лабораторные испытания не должны ограничиваться визуальным видом или одним значением вязкости. Регенерированная резина используется потому, что она должна работать в последующей смеси. План оценки должен отражать это назначение.
Полезные сравнительные испытания могут включать постоянство вязкости, гелевую или золь-фракцию, где это применимо, содержание золы, проверку загрязнений, дисперсию в эталонной смеси и сравнение свойств после вулканизации при предусмотренном уровне ввода. Точный набор испытаний зависит от типа резины и конечного применения, но образцы должны отбираться в течение времени, а не в один благоприятный момент выгрузки.
Как смежное резиновое оборудование учитывается при оценке
Предприятия, перерабатывающие промышленный резиновый лом, также могут производить или восстанавливать изделия из конвейерных лент. В таком случае оборудование для обращения с материалами и производства следует оценивать в соответствии с его отдельной ролью. Например, б/у линия сборки зеленой конвейерной ленты предназначена для ламинирования и предварительного формования тканевых резиновых конвейерных лент, оснащена PLC-управлением, функциями постоянного натяжения и коррекцией выравнивания. Эти функции могут поддерживать стабильное изготовление лент, но они не заменяют контроль температуры, сдвига и времени пребывания, необходимый для девулканизации.
Разграничение этих функций предотвращает распространенную ошибку оценки: предположение, что хорошее качество формирования листов, ламинирования или сборки лент подтверждает качество регенерации. Регенерированная резина должна прежде всего соответствовать собственным требованиям к обработке и характеристикам смеси.
Практический подход к приемке
При сравнении оборудования пропускайте предполагаемое сырье через предлагаемый рабочий диапазон, а не принимайте результат, полученный при одной оптимизированной настройке. Наблюдайте поведение при запуске, стабильность в установившемся режиме, реакцию на разумные изменения подачи, а также практичность остановки и очистки. Убедитесь, что операторы могут выявлять аномальные условия нагрузки, температуры и подачи до того, как будет затронут большой объем материала.
Наиболее надежным показателем качества девулканизации является не максимальная производительность. Это способность машины неоднократно получать регенерат с контролируемой вязкостью, приемлемой дисперсией, ограниченной деградацией и предсказуемым поведением на следующей стадии смешивания. Оборудование, позволяющее измерять и регулировать эти условия, обеспечивает более обоснованную техническую базу для производственных решений.