









Envie-nos uma Mensagem
Processamento de Borracha Regenerada: O Que Determina a Qualidade da Desvulcanização?
Um lote de borracha regenerada pode parecer aceitável na descarga, mas apresentar baixo desempenho durante a mistura, calandragem ou extrusão. Os sintomas habituais são plasticidade irregular, teor excessivo de gel, viscosidade Mooney instável, odor de superaquecimento ou comportamento de tração variável no composto final. Nessas situações, aumentar a produtividade ou prolongar o tempo de processamento raramente é a primeira resposta correta.
A qualidade da desvulcanização é determinada pela seletividade com que o processo rompe as ligações cruzadas de enxofre, limitando ao mesmo tempo a degradação da cadeia principal da borracha. Portanto, uma máquina de borracha regenerada capaz deve controlar o calor, o cisalhamento mecânico, o tempo de residência, a uniformidade da alimentação e a atmosfera do processo como um único sistema interligado. A avaliação técnica deve se concentrar em verificar se essas condições permanecem estáveis de lote para lote, e não apenas na capacidade nominal.
O objetivo de qualidade é a clivagem seletiva das ligações
A borracha vulcanizada contém uma rede de ligações cruzadas. A regeneração visa reduzir essa rede o suficiente para restaurar a processabilidade e permitir a mistura com borracha nova, cargas, óleos e agentes de cura. O objetivo não é romper o maior número possível de ligações. Um tratamento excessivo pode encurtar as cadeias poliméricas, reduzir o potencial de resistência, aumentar a pegajosidade e criar um material que parece macio, mas apresenta baixo reforço nas etapas posteriores.
Por isso, uma avaliação prática da qualidade busca um resultado equilibrado: a borracha regenerada deve se dispersar adequadamente em um novo composto, apresentar viscosidade controlada, reter uma estrutura polimérica útil e demonstrar baixa variação entre as amostras. A alta maciez, por si só, não comprova uma boa desvulcanização. Ela pode, em vez disso, indicar degradação térmica ou mecânica.
O controle de temperatura define a janela de processamento
A temperatura é frequentemente a primeira variável analisada, pois as reações de desvulcanização aceleram rapidamente à medida que o calor aumenta. Contudo, a questão relevante não é simplesmente a temperatura máxima do cilindro ou da câmara exibida na tela de controle. Os avaliadores devem determinar com que precisão a máquina controla a temperatura real do material durante a alimentação, o cisalhamento, a reação e a descarga.
O superaquecimento localizado é especialmente prejudicial. Ele pode ocorrer onde o material se acumula próximo a rotores, roscas, zonas de descarga restritivas ou superfícies com refrigeração inadequada. Uma máquina pode indicar uma temperatura média aceitável enquanto uma parte da borracha é exposta a um pico muito mais alto. Essa fração pode ser processada em excesso e posteriormente causar inconsistência durante a composição.
As verificações úteis do equipamento incluem:
- pontos independentes de medição de temperatura, em vez de uma única leitura externa;
- capacidade de aquecimento e refrigeração dimensionada para a carga real de material;
- resposta de controle estável quando a taxa de alimentação muda;
- zonas isoladas que reduzem a perda ou o ganho descontrolado de calor;
- um alarme de alta temperatura definido e um procedimento de resposta operacional.
Para materiais com alto teor de metal, fibras ou cargas duras, a geração de calor pode ser menos previsível, pois o atrito aumenta acentuadamente em seções restritivas. A máquina deve ser avaliada com matéria-prima representativa, e não apenas com granulado de borracha limpo, semelhante ao de laboratório.
O cisalhamento deve ser suficientemente intenso, mas não destrutivo
O cisalhamento mecânico ajuda a abrir a estrutura de ligações cruzadas e a distribuir os auxiliares de processamento. Seu efeito depende da geometria do rotor, do perfil da rosca, dos ajustes de folga, da velocidade de rotação, do nível de enchimento e das características de atrito da borracha de entrada. Duas máquinas operando com potência de motor semelhante podem produzir históricos de cisalhamento muito diferentes.
Cisalhamento insuficiente deixa partículas parcialmente desvulcanizadas e baixa dispersão. Os misturadores posteriores podem apresentar partículas visíveis, torque instável ou longos tempos de homogeneização. O cisalhamento excessivo pode reduzir demais o peso molecular. O material pode se misturar facilmente, mas o composto final pode perder resistência, resistência ao rasgo ou estabilidade dimensional.
Durante a avaliação, verifique se a intensidade do cisalhamento pode ser ajustada independentemente da produtividade. Um sistema que só aumenta o cisalhamento ao elevar a taxa de produção oferece aos operadores pouca margem para corrigir a variação do material. Velocidade ajustável, folgas controladas e monitoramento de carga facilitam a manutenção da ação mecânica necessária sem depender apenas do julgamento do operador.
A distribuição do tempo de residência importa mais do que o tempo nominal
Cada partícula necessita de exposição suficiente ao calor, ao cisalhamento e ao tratamento químico. Entretanto, “suficiente” não é o mesmo que um longo tempo médio de residência. A preocupação é a distribuição do tempo de residência: se a maior parte do material recebe um histórico de tratamento semelhante.
Uma distribuição ampla produz uma saída mista contendo frações subtratadas e supertratadas. Isso frequentemente ocorre quando a formação de pontes na alimentação, zonas mortas, descarga irregular ou enchimento instável da rosca permitem que parte da borracha passe rápido demais, enquanto outro material recircula. Processos em batelada podem enfrentar problemas semelhantes quando o volume de carga, a sequência de mistura ou o tempo de descarga variam entre os ciclos.
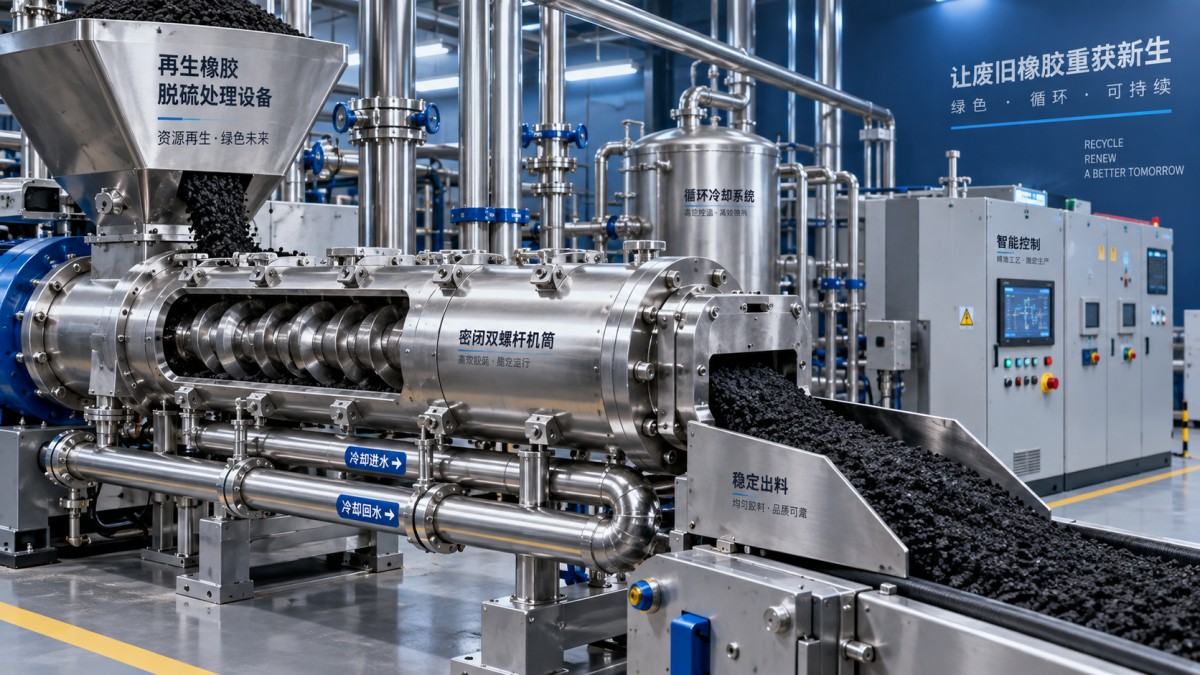
Uma análise criteriosa inclui rastrear o caminho do material desde a moega de alimentação até a descarga. Procure bolsões onde a borracha pegajosa possa permanecer, locais onde os finos se separam das partículas maiores e zonas difíceis de limpar após uma mudança de material. Equipamentos com alimentação repetível e descarga controlada favorecem uma distribuição de processamento mais estreita, geralmente mais valiosa do que um curto tempo de ciclo teórico.
A preparação da matéria-prima pode limitar a máquina antes do início do processamento
Nenhum sistema de desvulcanização consegue compensar completamente uma preparação inconsistente de sucata. A matéria-prima pode incluir borracha de pneus de passeio, borracha de pneus de caminhão, sucata de correias transportadoras, material rico em borracha butílica, EPDM, misturas de NR/SBR ou borracha industrial mista. Esses materiais respondem de forma diferente porque suas estruturas poliméricas, densidade de ligações cruzadas, carga de enchimento, teor têxtil, contaminação por aço e aditivos residuais são diferentes.
O tamanho das partículas tem efeito direto sobre a transferência de calor e a exposição ao cisalhamento. Peças grandes e irregulares podem reter um núcleo subtratado, enquanto finos excessivos podem aquecer rápido demais e criar desafios no manuseio de pó. A remoção de aço e fibras é igualmente importante. Fragmentos metálicos aumentam o desgaste e podem causar aquecimento localizado; a contaminação têxtil pode afetar a alimentação e deixar defeitos visíveis na borracha regenerada.
Antes de definir uma receita de processamento, estabeleça pelo menos a categoria da matéria-prima, a faixa de tamanho de partículas, a condição de umidade, o nível de contaminação e a variação esperada da composição. Uma máquina de borracha regenerada deve ser avaliada pela forma como lida com a faixa de entrada pretendida, e não por um único resultado obtido com uma alimentação idealizada.
A automação protege a repetibilidade
A qualidade da desvulcanização frequentemente se desvia quando os operadores ajustam a velocidade, a temperatura, a adição de óleo ou o tempo de descarga com base apenas na aparência. Operadores experientes continuam sendo importantes, mas a produção repetível exige que a máquina registre e regule as condições-chave.
O controle baseado em PLC pode coordenar a taxa de alimentação, a carga do acionamento, as zonas de aquecimento, a dosagem e os intertravamentos de segurança. Para a aceitação técnica, analise quais variáveis são controladas automaticamente, quais são apenas exibidas e quais podem ser registradas por lote ou período de produção. Uma tela que exibe a temperatura não equivale ao gerenciamento da temperatura do material em circuito fechado.
A melhor estratégia de controle também relaciona os sinais da máquina a respostas práticas. Por exemplo, um aumento inesperado na carga do motor pode indicar maior dureza da alimentação, contaminação excessiva, pré-tratamento inadequado ou uma restrição em desenvolvimento. Uma redução de carga pode indicar subalimentação ou menor enchimento. Esses sinais se tornam úteis somente quando limites operacionais e ações corretivas são definidos.
Avalie a qualidade pelo comportamento posterior
Os testes laboratoriais não devem se limitar à aparência visual ou a um único valor de viscosidade. A borracha regenerada é utilizada porque precisa apresentar desempenho em um composto subsequente. O plano de avaliação deve refletir esse objetivo.
Testes comparativos úteis podem incluir consistência da viscosidade, fração de gel ou sol, quando aplicável, teor de cinzas, verificações de contaminação, dispersão em um composto de referência e comparação das propriedades após a cura no nível de carga pretendido. O conjunto exato de testes depende do tipo de borracha e da aplicação final, mas as amostras devem ser coletadas ao longo do tempo, e não em um único momento favorável de descarga.
Como os equipamentos de borracha adjacentes se encaixam na avaliação
As plantas que processam sucatas de borracha industrial também podem fabricar ou reformar produtos de correias transportadoras. Nesse contexto, os equipamentos de manuseio de materiais e de produção devem ser avaliados de acordo com sua função específica. Por exemplo, umalinha usada de construção de correias verdes de segunda mão é projetada para laminar e pré-formar correias transportadoras de borracha com tecido, com controle PLC, funções de tensão constante e correção de alinhamento. Esses recursos podem contribuir para uma construção estável da correia, mas não substituem os controles de temperatura, cisalhamento e tempo de residência necessários para a desvulcanização.
Manter essas funções distintas evita um erro comum de avaliação: supor que um bom desempenho na formação de chapas, laminação ou construção de correias confirma a qualidade da regeneração. A borracha regenerada deve primeiro atender aos seus próprios requisitos de processamento e desempenho do composto.
Uma abordagem prática de aceitação
Ao comparar equipamentos, processe a matéria-prima pretendida dentro da faixa operacional proposta, em vez de aceitar um resultado obtido em uma configuração otimizada. Observe o comportamento de partida, a consistência em regime estável, a resposta a variações razoáveis na alimentação e a praticidade de parada ou limpeza. Confirme que os operadores conseguem identificar condições anormais de carga, temperatura e alimentação antes que um grande volume de material seja afetado.
O indicador mais forte da qualidade da desvulcanização não é a produção máxima. É a capacidade da máquina de fornecer repetidamente borracha regenerada com viscosidade controlada, dispersão aceitável, degradação limitada e comportamento previsível na próxima etapa de mistura. Equipamentos que tornam essas condições mensuráveis e ajustáveis fornecem uma base técnica mais sólida para as decisões de produção.