









Gửi tin nhắn cho chúng tôi
Một mẻ cao su tái sinh có thể trông đạt yêu cầu khi xả liệu nhưng lại hoạt động kém trong quá trình trộn, cán hoặc đùn. Các triệu chứng thường gặp là độ dẻo không đồng đều, hàm lượng gel quá cao, độ nhớt Mooney không ổn định, mùi do quá nhiệt hoặc tính chất kéo thay đổi trong hợp chất cuối cùng. Trong những tình huống này, tăng năng suất hoặc kéo dài thời gian xử lý hiếm khi là phản ứng đầu tiên đúng đắn.
Chất lượng khử lưu hóa được quyết định bởi mức độ chọn lọc trong việc phá vỡ các liên kết ngang lưu huỳnh đồng thời hạn chế sự phân hủy mạch chính của cao su. Vì vậy, một máy tái sinh cao su hiệu quả phải kiểm soát nhiệt, lực cắt cơ học, thời gian lưu, độ đồng đều cấp liệu và môi trường quá trình như một hệ thống liên kết. Đánh giá kỹ thuật cần tập trung vào việc các điều kiện này có duy trì ổn định từ mẻ này sang mẻ khác hay không, thay vì chỉ xem xét công suất danh định.
Mục tiêu chất lượng là phá vỡ liên kết có chọn lọc
Cao su lưu hóa chứa một mạng lưới liên kết ngang. Quá trình tái sinh nhằm giảm mạng lưới này đủ để khôi phục khả năng gia công và cho phép phối trộn với cao su mới, chất độn, dầu và chất lưu hóa. Mục tiêu không phải là phá vỡ càng nhiều liên kết càng tốt. Xử lý quá mức có thể làm ngắn mạch polyme, giảm tiềm năng độ bền, tăng độ dính và tạo ra vật liệu có vẻ mềm nhưng gia cường kém ở công đoạn sau.
Do đó, việc đánh giá chất lượng thực tế cần tìm kiếm một kết quả cân bằng: cao su tái sinh phải phân tán hợp lý trong hợp chất mới, có độ nhớt được kiểm soát, duy trì cấu trúc polyme hữu ích và có độ biến thiên thấp giữa các mẫu. Độ mềm cao đơn thuần không phải là bằng chứng của quá trình khử lưu hóa tốt. Thay vào đó, nó có thể cho thấy sự phân hủy do nhiệt hoặc cơ học.
Kiểm soát nhiệt độ thiết lập cửa sổ gia công
Nhiệt độ thường là biến số đầu tiên được xem xét vì phản ứng khử lưu hóa tăng tốc nhanh khi nhiệt tăng. Tuy nhiên, vấn đề liên quan không chỉ là nhiệt độ tối đa của thùng hoặc buồng được hiển thị trên màn hình điều khiển. Người đánh giá cần xác định mức độ máy kiểm soát nhiệt độ thực tế của vật liệu trong các giai đoạn cấp liệu, cắt, phản ứng và xả liệu.
Quá nhiệt cục bộ đặc biệt gây hại. Hiện tượng này có thể xảy ra tại nơi vật liệu tích tụ gần rôto, trục vít, vùng xả bị hạn chế hoặc các bề mặt làm mát kém. Máy có thể hiển thị nhiệt độ trung bình chấp nhận được trong khi một phần cao su chịu nhiệt độ đỉnh cao hơn nhiều. Phần đó có thể bị xử lý quá mức và sau này gây mất ổn định trong quá trình phối trộn.
Các hạng mục kiểm tra thiết bị hữu ích bao gồm:
- các điểm đo nhiệt độ độc lập thay vì chỉ một giá trị đọc bên ngoài;
- khả năng gia nhiệt và làm mát phù hợp với tải vật liệu thực tế;
- phản ứng điều khiển ổn định khi tốc độ cấp liệu thay đổi;
- các vùng cách nhiệt giúp giảm thất thoát hoặc hấp thụ nhiệt không kiểm soát;
- cảnh báo nhiệt độ cao và quy trình phản ứng vận hành được xác định rõ.
Đối với vật liệu có hàm lượng kim loại, sợi hoặc chất độn cứng cao, sự sinh nhiệt có thể khó dự đoán hơn vì ma sát tăng mạnh tại các հատված bị hạn chế. Máy cần được đánh giá với nguyên liệu đầu vào đại diện, không chỉ với hạt cao su sạch trong điều kiện như phòng thí nghiệm.
Lực cắt phải đủ mạnh nhưng không gây phá hủy
Lực cắt cơ học giúp mở cấu trúc liên kết ngang và phân bố các chất hỗ trợ gia công. Tác động của nó phụ thuộc vào hình dạng rôto, cấu hình trục vít, thiết lập khe hở, tốc độ quay, mức nạp liệu và đặc tính ma sát của cao su đầu vào. Hai máy vận hành ở công suất động cơ tương tự có thể tạo ra lịch sử lực cắt rất khác nhau.
Lực cắt không đủ sẽ để lại các hạt được khử lưu hóa một phần và khả năng phân tán kém. Máy trộn ở công đoạn sau có thể xuất hiện các đốm nhìn thấy được, mô-men xoắn không ổn định hoặc thời gian đồng nhất hóa kéo dài. Lực cắt quá mức có thể làm giảm khối lượng phân tử quá nhiều. Vật liệu có thể trộn dễ dàng, nhưng hợp chất cuối cùng có thể mất độ bền, độ kháng xé hoặc độ ổn định kích thước.
Trong quá trình đánh giá, cần hỏi liệu cường độ cắt có thể được điều chỉnh độc lập với năng suất hay không. Một hệ thống chỉ tăng lực cắt bằng cách tăng tốc độ sản xuất khiến người vận hành có ít khả năng điều chỉnh khi vật liệu biến động. Tốc độ có thể điều chỉnh, khe hở được kiểm soát và giám sát tải giúp duy trì tác động cơ học cần thiết mà không chỉ dựa vào nhận định của người vận hành.
Phân bố thời gian lưu quan trọng hơn thời gian danh định
Mỗi hạt cần được tiếp xúc đầy đủ với nhiệt, lực cắt và xử lý hóa học. Tuy nhiên, “đầy đủ” không đồng nghĩa với thời gian lưu trung bình dài. Mối quan tâm là phân bố thời gian lưu: liệu phần lớn vật liệu có nhận được lịch sử xử lý tương tự hay không.
Phân bố rộng tạo ra đầu ra hỗn hợp gồm các phần được xử lý thiếu và xử lý quá mức. Điều này thường xảy ra khi hiện tượng bắc cầu cấp liệu, vùng chết, xả liệu không đều hoặc việc nạp đầy trục vít không ổn định khiến một số cao su đi qua quá nhanh trong khi vật liệu khác tuần hoàn lại. Các quá trình theo mẻ cũng có thể gặp vấn đề tương tự khi thể tích nạp, trình tự trộn hoặc thời điểm xả thay đổi giữa các chu kỳ.
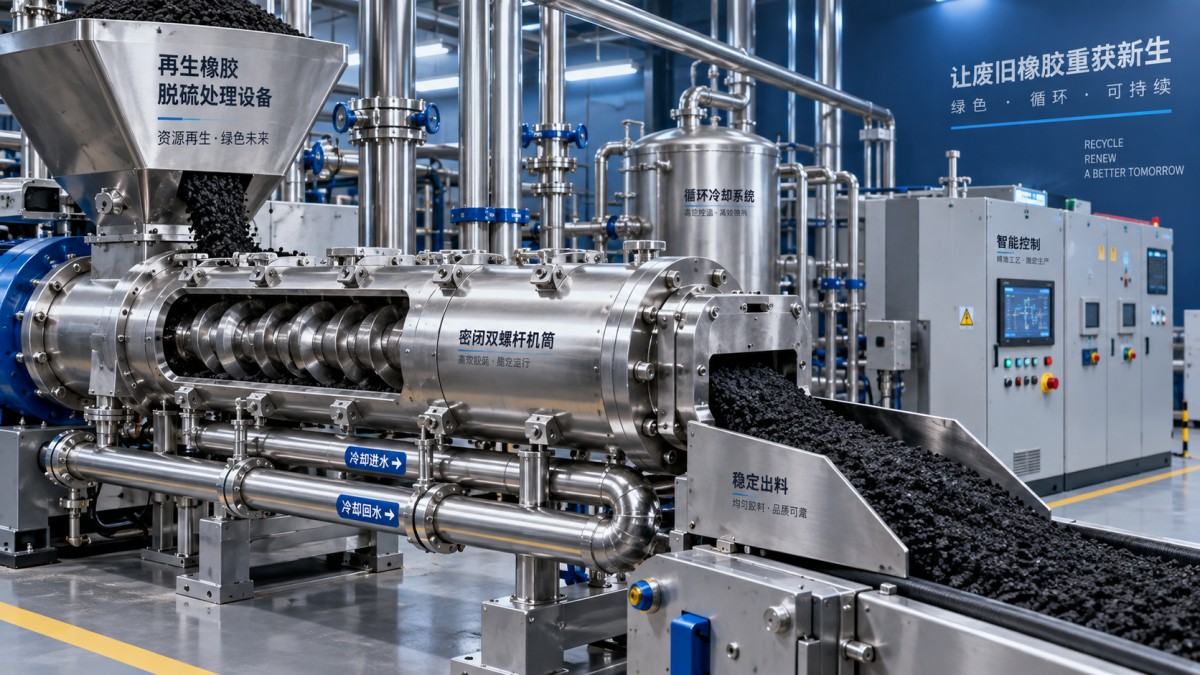
Một đánh giá hợp lý bao gồm việc theo dõi đường đi của vật liệu từ phễu cấp liệu đến điểm xả. Cần tìm các vị trí mà cao su dính có thể lưu lại, nơi hạt mịn tách khỏi các hạt lớn hơn và các vùng khó vệ sinh sau khi thay đổi vật liệu. Thiết bị có khả năng cấp liệu lặp lại và xả liệu được kiểm soát sẽ hỗ trợ phân bố gia công hẹp hơn, điều này thường có giá trị hơn thời gian chu kỳ lý thuyết ngắn.
Chuẩn bị nguyên liệu đầu vào có thể hạn chế máy trước khi quá trình bắt đầu
Không có hệ thống khử lưu hóa nào có thể bù đắp hoàn toàn cho việc chuẩn bị phế liệu không nhất quán. Nguyên liệu đầu vào có thể bao gồm cao su lốp xe du lịch, cao su lốp xe tải, phế liệu băng tải, vật liệu giàu butyl, EPDM, hỗn hợp NR/SBR hoặc cao su công nghiệp hỗn hợp. Các vật liệu này phản ứng khác nhau vì cấu trúc polyme, mật độ liên kết ngang, lượng chất độn, hàm lượng sợi dệt, nhiễm bẩn thép và phụ gia còn lại của chúng khác nhau.
Kích thước hạt có ảnh hưởng trực tiếp đến truyền nhiệt và mức độ tiếp xúc lực cắt. Các mảnh lớn, không đều có thể giữ lại lõi được xử lý thiếu, trong khi lượng hạt mịn quá mức có thể nóng lên quá nhanh và gây khó khăn cho việc xử lý bụi. Loại bỏ thép và sợi cũng quan trọng không kém. Mảnh kim loại làm tăng mài mòn và có thể gây gia nhiệt cục bộ; nhiễm bẩn sợi dệt có thể ảnh hưởng đến cấp liệu và để lại khuyết tật nhìn thấy được trong cao su tái sinh.
Trước khi xác định công thức gia công, cần thiết lập ít nhất loại nguyên liệu đầu vào, dải kích thước hạt, tình trạng độ ẩm, mức độ nhiễm bẩn và biến động thành phần dự kiến. Máy tái sinh cao su cần được đánh giá dựa trên khả năng xử lý dải đầu vào dự kiến, không phải dựa trên một kết quả duy nhất từ nguồn cấp lý tưởng hóa.
Tự động hóa bảo vệ tính lặp lại
Chất lượng khử lưu hóa thường bị dao động khi người vận hành điều chỉnh tốc độ, nhiệt độ, lượng dầu bổ sung hoặc thời điểm xả chỉ dựa trên ngoại quan. Người vận hành có kinh nghiệm vẫn rất quan trọng, nhưng sản xuất có tính lặp lại đòi hỏi máy phải ghi nhận và điều chỉnh các điều kiện then chốt.
Điều khiển dựa trên PLC có thể phối hợp tốc độ cấp liệu, tải truyền động, vùng gia nhiệt, định lượng và liên động an toàn. Đối với nghiệm thu kỹ thuật, cần xem xét biến số nào được điều khiển tự động, biến số nào chỉ được hiển thị và biến số nào có thể được ghi lại theo mẻ hoặc theo giai đoạn sản xuất. Màn hình hiển thị nhiệt độ không tương đương với quản lý nhiệt độ vật liệu theo vòng kín.
Chiến lược điều khiển tốt nhất cũng liên kết tín hiệu máy với các phản ứng thực tế. Ví dụ, tải động cơ tăng bất thường có thể cho thấy độ cứng nguyên liệu cao hơn, nhiễm bẩn quá mức, tiền xử lý không đủ hoặc sự tắc nghẽn đang hình thành. Tải giảm có thể cho thấy cấp liệu thiếu hoặc độ nạp giảm. Các tín hiệu này chỉ trở nên hữu ích khi giới hạn vận hành và hành động khắc phục được xác định.
Đánh giá chất lượng thông qua hành vi ở công đoạn sau
Thử nghiệm trong phòng thí nghiệm không nên dừng ở ngoại quan hoặc một giá trị độ nhớt duy nhất. Cao su tái sinh được sử dụng vì nó phải hoạt động trong một hợp chất tiếp theo. Kế hoạch đánh giá cần phản ánh mục đích đó.
Các thử nghiệm so sánh hữu ích có thể bao gồm tính nhất quán độ nhớt, phần gel hoặc sol khi áp dụng, hàm lượng tro, kiểm tra nhiễm bẩn, độ phân tán trong hợp chất tham chiếu và so sánh tính chất sau lưu hóa ở mức nạp dự kiến. Bộ thử nghiệm chính xác phụ thuộc vào loại cao su và ứng dụng cuối cùng, nhưng các mẫu phải được lấy theo thời gian thay vì chỉ từ một thời điểm xả liệu thuận lợi.
Vai trò của thiết bị cao su liên quan trong quá trình đánh giá
Các nhà máy xử lý phế liệu cao su công nghiệp cũng có thể sản xuất hoặc tân trang sản phẩm băng tải. Trong bối cảnh đó, thiết bị xử lý vật liệu và thiết bị sản xuất cần được đánh giá theo vai trò riêng biệt của chúng. Ví dụ, mộtdây chuyền tạo hình băng tải xanh đã qua sử dụng được thiết kế để cán ghép và tạo hình sơ bộ băng tải cao su vải, với điều khiển PLC, chức năng lực căng không đổi và hiệu chỉnh căn chỉnh. Các tính năng đó có thể hỗ trợ kết cấu băng tải ổn định, nhưng không thay thế các biện pháp kiểm soát nhiệt độ, lực cắt và thời gian lưu cần thiết cho quá trình khử lưu hóa.
Việc tách biệt các chức năng này giúp tránh một sai lầm đánh giá phổ biến: cho rằng hiệu suất tạo tấm, cán ghép hoặc chế tạo băng tải tốt sẽ xác nhận chất lượng tái sinh. Cao su tái sinh trước hết phải đáp ứng các yêu cầu riêng về gia công và hiệu suất hợp chất.
Phương pháp nghiệm thu thực tế
Khi so sánh thiết bị, hãy chạy nguyên liệu đầu vào dự kiến trong dải vận hành đề xuất thay vì chấp nhận kết quả tại một thiết lập tối ưu duy nhất. Quan sát hành vi khởi động, tính nhất quán ở trạng thái ổn định, phản ứng với biến động cấp liệu hợp lý và tính thực tế của việc dừng máy hoặc vệ sinh. Xác nhận rằng người vận hành có thể nhận biết các điều kiện bất thường về tải, nhiệt độ và cấp liệu trước khi một khối lượng lớn vật liệu bị ảnh hưởng.
Chỉ báo mạnh nhất về chất lượng khử lưu hóa không phải là sản lượng tối đa. Đó là khả năng của máy trong việc lặp lại cung cấp cao su tái sinh có độ nhớt được kiểm soát, độ phân tán chấp nhận được, mức phân hủy hạn chế và hành vi có thể dự đoán ở công đoạn trộn tiếp theo. Thiết bị giúp các điều kiện này có thể đo lường và điều chỉnh sẽ cung cấp cơ sở kỹ thuật vững chắc hơn cho các quyết định sản xuất.