









Envíanos un mensaje
Procesamiento de caucho regenerado: ¿qué determina la calidad de la desvulcanización?
Un lote de caucho regenerado puede parecer aceptable en la descarga, pero presentar un rendimiento deficiente durante la mezcla, el calandrado o la extrusión. Los síntomas habituales son plasticidad desigual, contenido excesivo de gel, viscosidad Mooney inestable, olor por sobrecalentamiento o comportamiento de tracción variable en el compuesto final. En estas situaciones, aumentar el rendimiento o prolongar el tiempo de procesamiento rara vez es la primera respuesta adecuada.
La calidad de la desvulcanización está determinada por la selectividad con la que el proceso rompe los enlaces cruzados de azufre mientras limita la degradación de la cadena principal del caucho. Por lo tanto, una máquina de caucho regenerado competente debe controlar el calor, el cizallamiento mecánico, el tiempo de residencia, la uniformidad de la alimentación y la atmósfera del proceso como un sistema integrado. La evaluación técnica debe centrarse en si estas condiciones se mantienen estables de un lote a otro, y no únicamente en la capacidad nominal.
El objetivo de calidad es la ruptura selectiva de enlaces
El caucho vulcanizado contiene una red reticulada. La regeneración busca reducir dicha red lo suficiente para restaurar la procesabilidad y permitir la mezcla con caucho nuevo, cargas, aceites y agentes de curado. El objetivo no es romper la mayor cantidad posible de enlaces. Un tratamiento excesivo puede acortar las cadenas de polímero, reducir el potencial de resistencia, aumentar la pegajosidad y generar un material que parece blando, pero presenta un refuerzo deficiente en las etapas posteriores.
Por ello, una evaluación práctica de la calidad busca un resultado equilibrado: el caucho regenerado debe dispersarse razonablemente en un compuesto nuevo, mostrar una viscosidad controlada, conservar una estructura polimérica útil y presentar baja variación entre muestras. Una alta blandura por sí sola no demuestra una buena desvulcanización. En cambio, puede indicar degradación térmica o mecánica.
El control de temperatura define la ventana de procesamiento
La temperatura suele ser la primera variable que se revisa porque las reacciones de desvulcanización se aceleran rápidamente a medida que aumenta el calor. Sin embargo, la cuestión relevante no es simplemente la temperatura máxima del cilindro o de la cámara mostrada en una pantalla de control. Los evaluadores deben determinar con qué precisión la máquina controla la temperatura real del material durante la alimentación, el cizallamiento, la reacción y la descarga.
El sobrecalentamiento localizado es especialmente perjudicial. Puede producirse donde el material se acumula cerca de rotores, tornillos, zonas de descarga restrictivas o superficies con refrigeración deficiente. Una máquina puede indicar una temperatura media aceptable mientras una parte del caucho experimenta un pico mucho más alto. Esa fracción puede quedar sobreprocesada y posteriormente causar inconsistencias durante la composición.
Las verificaciones útiles del equipo incluyen:
- puntos independientes de medición de temperatura en lugar de una única lectura externa;
- capacidad de calentamiento y refrigeración dimensionada para la carga real de material;
- respuesta de control estable cuando cambia la velocidad de alimentación;
- zonas aisladas que reducen la pérdida o ganancia de calor no controlada;
- una alarma de alta temperatura definida y un procedimiento de respuesta operativa.
Para materiales con alto contenido de metal, fibra o cargas duras, la generación de calor puede ser menos predecible porque la fricción aumenta considerablemente en secciones restrictivas. La máquina debe evaluarse con materia prima representativa, no únicamente con granulado de caucho limpio de tipo laboratorio.
El cizallamiento debe ser suficientemente intenso, pero no destructivo
El cizallamiento mecánico ayuda a abrir la estructura reticulada y a distribuir los auxiliares de procesamiento. Su efecto depende de la geometría del rotor, el perfil del tornillo, los ajustes de separación, la velocidad de rotación, el nivel de llenado y las características de fricción del caucho entrante. Dos máquinas que operan con una potencia de motor similar pueden producir historiales de cizallamiento muy diferentes.
Un cizallamiento insuficiente deja partículas parcialmente desvulcanizadas y una dispersión deficiente. Los mezcladores posteriores pueden mostrar puntos visibles, par inestable o tiempos de homogeneización prolongados. Un cizallamiento excesivo puede reducir demasiado el peso molecular. El material puede mezclarse fácilmente, pero el compuesto final puede perder resistencia, resistencia al desgarro o estabilidad dimensional.
Durante la evaluación, pregunte si la intensidad de cizallamiento puede ajustarse de forma independiente del rendimiento. Un sistema que solo aumenta el cizallamiento al incrementar la velocidad de producción deja poco margen a los operadores para corregir la variación del material. La velocidad ajustable, las separaciones controladas y la supervisión de carga facilitan mantener la acción mecánica requerida sin depender únicamente del criterio del operador.
La distribución del tiempo de residencia importa más que el tiempo nominal
Cada partícula necesita una exposición suficiente al calor, al cizallamiento y al tratamiento químico. Sin embargo, “suficiente” no equivale a un tiempo medio de residencia prolongado. La preocupación es la distribución del tiempo de residencia: si la mayor parte del material recibe un historial de tratamiento similar.
Una distribución amplia produce una salida mezclada que contiene fracciones con tratamiento insuficiente y excesivo. Esto ocurre con frecuencia cuando la formación de puentes en la alimentación, las zonas muertas, la descarga irregular o el llenado inestable del tornillo permiten que parte del caucho pase demasiado rápido mientras otro material recircula. Los procesos por lotes pueden enfrentar problemas similares cuando el volumen de carga, la secuencia de mezcla o el momento de descarga varían entre ciclos.
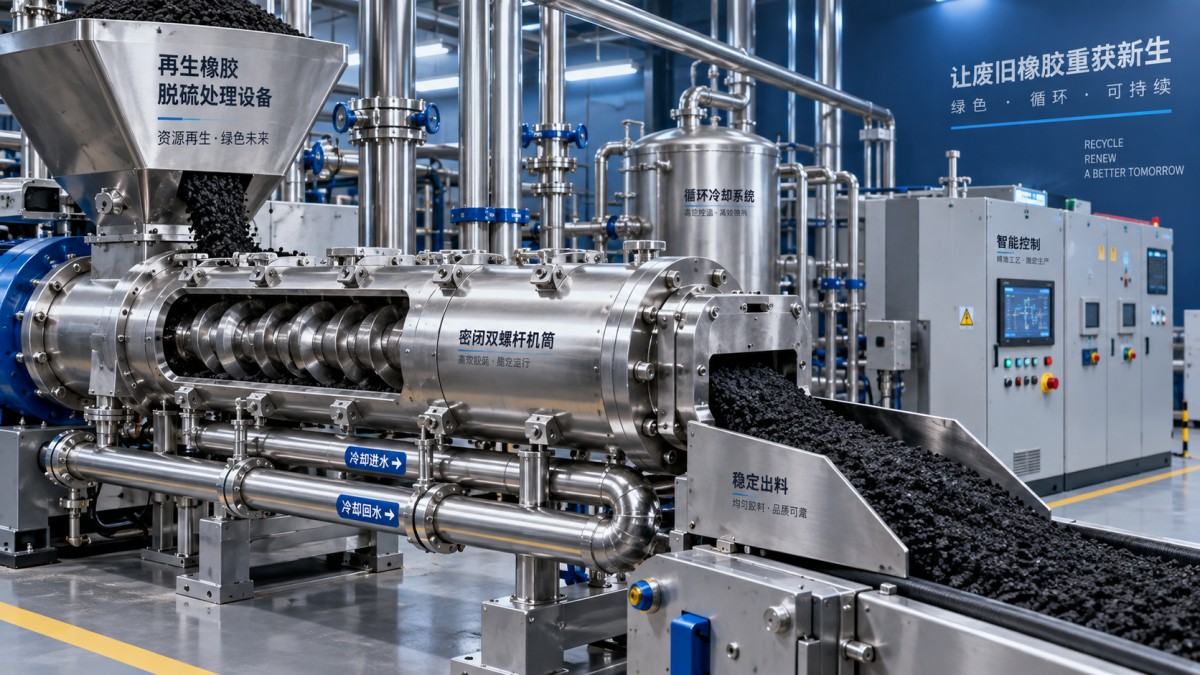
Una revisión razonable incluye rastrear el recorrido del material desde la tolva de alimentación hasta la descarga. Busque cavidades donde pueda permanecer caucho pegajoso, lugares donde los finos se separen de las partículas más grandes y zonas difíciles de limpiar después de un cambio de material. Los equipos con alimentación repetible y descarga controlada favorecen una distribución de procesamiento más estrecha, lo cual suele ser más valioso que un ciclo teórico corto.
La preparación de la materia prima puede limitar la máquina antes de que comience el procesamiento
Ningún sistema de desvulcanización puede compensar por completo una preparación inconsistente de la chatarra. La materia prima puede incluir caucho de neumáticos de turismos, caucho de neumáticos de camiones, chatarra de cintas transportadoras, material rico en butilo, EPDM, mezclas de NR/SBR o caucho industrial mixto. Estos materiales responden de forma diferente porque sus estructuras poliméricas, densidad de reticulación, carga de rellenos, contenido textil, contaminación por acero y aditivos residuales son distintos.
El tamaño de partícula tiene un efecto directo sobre la transferencia de calor y la exposición al cizallamiento. Las piezas grandes e irregulares pueden retener un núcleo con tratamiento insuficiente, mientras que un exceso de finos puede calentarse demasiado rápido y generar dificultades en la manipulación de polvo. La eliminación de acero y fibras es igualmente importante. Los fragmentos metálicos aumentan el desgaste y pueden generar calentamiento localizado; la contaminación textil puede afectar la alimentación y dejar defectos visibles en el caucho regenerado.
Antes de asignar una receta de procesamiento, establezca al menos la categoría de materia prima, el intervalo de tamaño de partícula, la condición de humedad, el nivel de contaminación y la variación esperada de la composición. Una máquina de caucho regenerado debe juzgarse por la eficacia con la que maneja el rango de entrada previsto, no por un único resultado obtenido con una alimentación idealizada.
La automatización protege la repetibilidad
La calidad de la desvulcanización suele desviarse cuando los operadores ajustan la velocidad, la temperatura, la adición de aceite o el momento de descarga basándose únicamente en la apariencia. Los operadores experimentados siguen siendo importantes, pero una producción repetible requiere que la máquina registre y regule las condiciones clave.
El control basado en PLC puede coordinar la velocidad de alimentación, la carga del accionamiento, las zonas de calentamiento, la dosificación y los enclavamientos de seguridad. Para la aceptación técnica, revise qué variables se controlan automáticamente, cuáles solo se visualizan y cuáles pueden registrarse por lote o período de producción. Una pantalla que muestra la temperatura no equivale a una gestión de temperatura del material en circuito cerrado.
La mejor estrategia de control también vincula las señales de la máquina con respuestas prácticas. Por ejemplo, un aumento inesperado de la carga del motor puede indicar mayor dureza de la alimentación, contaminación excesiva, pretratamiento inadecuado o una restricción en desarrollo. Una carga descendente puede indicar alimentación insuficiente o menor llenado. Estas señales solo resultan útiles cuando se definen límites operativos y acciones correctivas.
Evalúe la calidad mediante el comportamiento posterior
Los ensayos de laboratorio no deben detenerse en la apariencia visual ni en un único valor de viscosidad. El caucho regenerado se utiliza porque debe funcionar en un compuesto posterior. El plan de evaluación debe reflejar ese propósito.
Los ensayos comparativos útiles pueden incluir consistencia de viscosidad, fracción de gel o sol cuando corresponda, contenido de cenizas, verificaciones de contaminación, dispersión en un compuesto de referencia y comparación de propiedades tras el curado al nivel de carga previsto. El conjunto exacto de ensayos depende del tipo de caucho y de la aplicación final, pero las muestras deben tomarse a lo largo del tiempo y no de un único momento favorable de descarga.
Cómo encajan los equipos de caucho relacionados en la evaluación
Las plantas que procesan chatarra de caucho industrial también pueden fabricar o reacondicionar productos de cintas transportadoras. En ese contexto, los equipos de manipulación de materiales y producción deben evaluarse según su función independiente. Por ejemplo, unalínea de fabricación de bandas verdes usadas de segunda mano está diseñada para laminar y preformar cintas transportadoras de caucho con tejido, con control PLC, funciones de tensión constante y corrección de alineación. Estas características pueden favorecer una construcción estable de las bandas, pero no sustituyen los controles de temperatura, cizallamiento y tiempo de residencia necesarios para la desvulcanización.
Mantener estas funciones diferenciadas evita un error común de evaluación: asumir que un buen rendimiento en conformado de láminas, laminación o fabricación de bandas confirma la calidad de la regeneración. El caucho regenerado debe cumplir primero sus propios requisitos de procesamiento y rendimiento del compuesto.
Un enfoque práctico de aceptación
Al comparar equipos, procese la materia prima prevista dentro del rango operativo propuesto en lugar de aceptar un resultado con un único ajuste optimizado. Observe el comportamiento de arranque, la consistencia en estado estable, la respuesta a variaciones razonables de la alimentación y la practicidad de la parada o limpieza. Confirme que los operadores pueden identificar condiciones anormales de carga, temperatura y alimentación antes de que se vea afectado un gran volumen de material.
El indicador más sólido de la calidad de la desvulcanización no es la producción máxima. Es la capacidad de la máquina para entregar repetidamente material regenerado con viscosidad controlada, dispersión aceptable, degradación limitada y comportamiento predecible en la siguiente etapa de mezcla. Los equipos que hacen que estas condiciones sean medibles y ajustables proporcionan una base técnica más sólida para las decisiones de producción.