









أرسل لنا رسالة
تقليل مخاطر تلوث الخلطات في خطوط إنتاج ماكينات المطاط
نادراً ما يبدأ التلوث المختلط بفشل واضح واحد. وغالباً ما يظهر أثناء تغيير درجة الخلطة، أو بعد دورة تنظيف متسرعة، أو عندما تدخل كمية صغيرة من المادة المتبقية إلى الدفعة التالية عبر قادوس أو ناقل أو طاحونة أو آلة بثق أو آلة درفلة. وقد تكون النتيجة الظاهرة على شكل نقاط أو تباين في اللون أو سلوك معالجة غير متجانس أو عيوب سطحية أو تغير غير متوقع في الخصائص الفيزيائية. وبحلول وقت اكتشاف العيب في الفحص النهائي، قد يكون المصدر الأصلي قد أصبح بالفعل على بُعد عدة مراحل تشغيلية في المنبع.
والحل العملي هو التحكم في التلوث باعتباره مسألة فصل للمواد على مستوى الخط بالكامل، وليس مجرد مسألة تنظيف آلة واحدة. يحتاج خط إنتاج آلات المطاط الموثوق إلى مسارات مواد محددة، وإجراءات تغيير مُتحقق منها، وأدوات تنظيف خاضعة للرقابة، وفحوصات إفراج قابلة للتتبع قبل دخول الخلطة التالية إلى الإنتاج. وتتمثل أكثر وسائل التحكم فعالية في تلك التي تمنع دخول المواد الغريبة أو مواد الخلطة السابقة إلى العملية من الأساس.
ابدأ بنمط التلوث، وليس بالآلة المشتبه بها
عند الإبلاغ عن صفيحة مطاطية أو قطاع جانبي أو جزء مصبوب غير مطابق للمواصفات، ينبغي أن يكون السؤال الأول هو:ما نوع المادة الموجودة، وأين يمكن اكتشافها لأول مرة؟ فهذا يضيّق نطاق التحقيق بصورة أسرع من تفكيك المعدات فوراً.
فعلى سبيل المثال، قد تشير الجسيمات السوداء في خلطة فاتحة اللون إلى بقايا خلطة محشوة بالأسود الكربوني، أو رواسب متدهورة على سطح ساخن، أو أقمشة تنظيف ملوثة، أو غبار يدخل من نقطة نقل مفتوحة. وقد يشير السطح اللزج إلى انتقال الملدّنات أو زيت المعالجة أو عامل الفصل أو بوليمر غير متوافق. وقد تدل العيوب المتكررة على فواصل منتظمة على تراكمات في أسطوانة دوارة أو وصلة سير أو لولب أو قالب أو جهاز تغذية، بدلاً من تلوث الدفعة بأكملها.
- العيوب المعزولة غالباً ما تنشأ من المناولة أو التعبئة أو أدوات التنظيف أو سطح موضعي للمعدات.
- العيوب التي تزداد بعد بدء التشغيل قد ترتبط بمواد محتجزة في مناطق ميتة أو برواسب تتحرر تدريجياً.
- العيوب الموجودة في كامل الدفعة تتطلب مراجعة الوزن والتخزين والخلط وتعريف الدفعة.
- العيوب التي تظهر فقط بعد تغيير الدرجة تشير عادةً إلى تفريغ غير مكتمل أو تنظيف غير كافٍ أو فصل سيئ للمواد الوسيطة.
حافظ على فصل المواد المشتبه بها مادياً أثناء سير المراجعة. فإعادة إدخال القصاصات أو المواد المعاد تشغيلها أو المخلفات المشكوك فيها إلى دفعة نشطة قبل تأكيد هويتها قد تنشر حادثة محدودة عبر عدة أوامر إنتاج.
المواضع التي يدخل منها تلوث الخلطة إلى الخط عادةً
تستحق نقاط مناولة المواد قدراً من الاهتمام يوازي اهتمام الخلاطات وآلات المعالجة. إذ يمكن للأكياس والحاويات وخراطيم النقل والمغارف والمغانط والناقلات وصناديق التخزين جميعها أن تحمل بقايا إلى المراحل اللاحقة. وتكون المناولة المفتوحة عرضة بصفة خاصة عندما تتحرك خلطات ذات ألوان أو مواد مالئة أو أنظمة معالجة أو عائلات بوليمرات مختلفة عبر المنطقة نفسها.
مناطق التغذية والتخزين
تُعد الملصقات غير الصحيحة خطراً أساسياً لكنه جسيم. فقد توضع الألواح أو الحبيبات المتشابهة في المظهر في منطقة تجهيز خاطئة، بينما قد تفقد الحاويات المستخدمة جزئياً هوية دفعتها. ينبغي أن تُظهر كل حاوية رمز الخلطة وحالة الإنتاج وأي قيود على إعادة الاستخدام. وتُفضّل الحاويات المخصصة للمواد شديدة التباين، مثل الخلطات البيضاء والسوداء، والمواد المحتوية على السيليكون، والخلطات المعالجة بالكبريت والخلطات المعالجة بالبيروكسيد، أو المواد ذات متطلبات الالتصاق الحساسة.
كما أن تلوث المساحيق ينتقل لمسافة أبعد مما هو متوقع. فقد يستقر الغبار الناتج عن المواد المالئة والأصباغ وعوامل المعالجة على الأسطح القريبة وينتقل في الهواء أثناء التنظيف أو تحريك المواد. وتكون أنظمة التفريغ المصممة لجمع الغبار الصناعي أكثر أماناً عموماً من الكنس الجاف، الذي قد يعيد توزيع الجسيمات الدقيقة عبر مناطق العمل.
الخلط والنقل إلى المراحل اللاحقة
يمكن للخلاطات الداخلية وأبواب التفريغ والطواحين ووحدات تبريد الدفعات والناقلات أن تحتفظ بالخلطة في الزوايا والأختام والكاشطات وأسطح التلامس. ولا تمثل كمية مادة التفريغ وحدها دليلاً على النظافة. ويجب فحص مادة التفريغ وفق معيار قبول محدد، ولا سيما بعد التغييرات المتعلقة باللون أو تركيبة المعالجة أو مكونات مثبطة للهب أو إضافات خاصة.
ينبغي مراجعة معدات النقل بحثاً عن المناطق صعبة الوصول: الخراطيم المرنة، وصمامات التحويل، ومداخل القواديس، ووحدات التغذية اللولبية، ومزاليج النقل، وحواف السيور. فقد يبدو الخط نظيفاً من الخارج بينما تبقى بقايا على حافة داخلية أو تحت واقٍ.
أنشئ ضوابط تغيير التشغيل وفقاً للمخاطر الفعلية
لا يتطلب كل تغيير في الدرجة الاستجابة نفسها. فقد تؤدي معاملة جميع التغييرات بالطريقة ذاتها إلى إهدار الوقت، لكن معاملة تغيير عالي المخاطر باعتباره إجراءً روتينياً يسبب منتجات مرفوضة يمكن تجنبها. ويمكن لمصفوفة المخاطر تصنيف التحولات وفق عوامل مثل تباين اللون، وتوافق البوليمرات، ونظام المعالجة، ونوع المادة المالئة، ومحتوى الزيت، وحساسية الاستخدام النهائي.
تحدد تعليمات تغيير التشغيل الجيدة أقسام الآلة التي يجب عزلها، والأدوات المسموح باستخدامها للتنظيف، ومادة أو إجراء التفريغ، ونقطة الفحص، والشخص المخوّل بالإفراج عن الخط. وتترك التعليمات الغامضة مثل «نظّف الآلة جيداً» مجالاً واسعاً للتفسير الفردي. وينبغي أن يوضح الإجراء المواضع التي يجب على المشغلين فحصها، بما في ذلك المناطق غير المرئية أثناء التشغيل العادي.
قد يؤدي التنظيف أيضاً إلى إدخال تلوث
غالباً ما يُغفل أمر مواد التنظيف. إذ يمكن للفرش والأقمشة والكاشطات وخراطيم الهواء المضغوط وحاويات المذيبات المشتركة نقل الشوائب من آلة أو عائلة خلطات إلى أخرى. وينبغي تخصيص الأدوات حسب المنطقة أو مجموعة المواد وتخزينها بما يحافظ على نظافتها بين مرات الاستخدام. وقد يساعد الترميز اللوني، ولكن فقط عندما تدعمه تعليمات عمل واضحة وفحوصات دورية.
لا ينبغي استخدام الهواء المضغوط كبديل عام للتنظيف. إذ قد يدفع الجسيمات إلى داخل الواقيات أو المحامل أو الأغلفة الكهربائية أو تجاويف الآلات التي يصعب الوصول إليها، حيث تعود لاحقاً إلى مسار المنتج. وعندما يكون الهواء ضرورياً لمهمة محددة، ينبغي التحكم في استخدامه وإجراء فحص مباشر بعده لمنطقة تلامس المنتج المكشوفة.
كما تحتاج مواد التنظيف إلى مراجعة توافقها. فقد تؤثر بقايا المذيب أو مادة التشحيم أو مادة الفصل في أسطح الخلطة، وقد تنشئ مشكلة سلامة بالقرب من المعدات الساخنة. استخدم المنتجات المعتمدة فقط، واترك وقتاً للتجفيف أو التبخر وفقاً لما يتطلبه الإجراء، وامنع الخلط بين حاويات التنظيف والمواد الكيميائية المستخدمة في العملية.
استخدم المراقبة لجعل التلوث مرئياً في وقت أبكر
يبقى الفحص البصري مفيداً، لكنه لا ينبغي أن يكون الحاجز الوحيد. إذ يمكن لسجلات التتبع ربط دفعات المواد الخام، ودفعات الخلاط، وإعدادات الآلة، وحالة تغيير التشغيل، وإجراءات المشغل، ونتائج الفحص. وعند اكتشاف عيب، يساعد هذا السجل في تحديد ما إذا كانت المشكلة تقتصر على أسطوانة واحدة أو دفعة واحدة أو نطاق إنتاج أوسع.
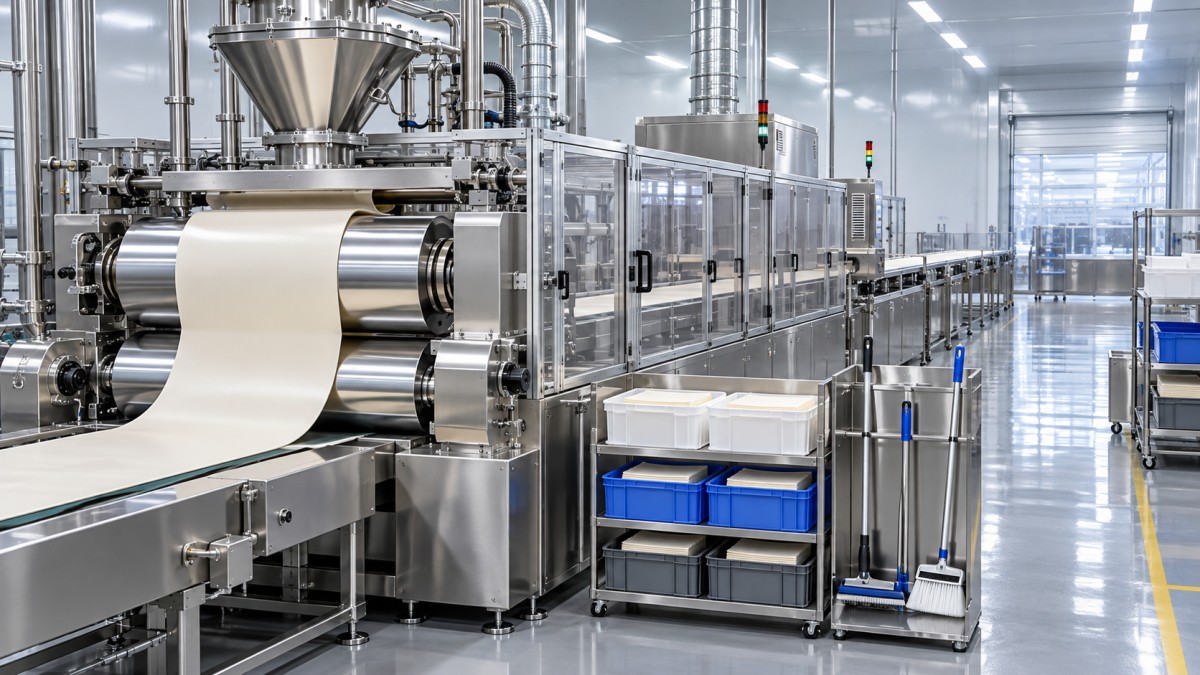
يمكن للمعدات التي يتحكم بها PLC دعم التشغيل المتكرر من خلال تسجيل ظروف العملية ذات الصلة والمساعدة في توحيد تسلسلات الآلة. وفي تطبيقات الدرفلة التي تتضمن أفلام PU أو PVC، يمكن تحديد خط درفلة الجلود الاصطناعية مزوداً بتحكم برمجة PLC لتسهيل التشغيل والصيانة. وتغطي التكوينات المتاحة سماكات درفلة من 0.05 mm إلى 0.5 mm ومجموعة من عروض العمل. وبالنسبة للمصانع التي تعالج مواد متعددة، فإن السؤال المهم المتعلق بالتلوث لا يقتصر على نظام التحكم نفسه، بل يتمثل في مدى دمج الوصفات وخطوات الإفراج بعد التنظيف وفحوصات سطح الأسطوانات ضمن انضباط التشغيل المحيط بالمعدات.
عند بوابة الجودة، افحص أول مادة مقبولة بعد كل تغيير تشغيل عالي المخاطر قبل خلطها مع الإنتاج في المراحل اللاحقة. وينبغي أن تتوافق طريقة الفحص مع خطر العيب: الفحص البصري تحت إضاءة متسقة، وقطع العينات، وتقييم السطح، وفحوصات الوزن أو السماكة، والتأكيد المخبري عندما تتطلب الخلطة أو الاستخدام النهائي ذلك. احجز المواد عندما لا يكون مصدر الحالة غير الطبيعية مفهوماً بعد؛ إذ إن تمريرها إلى المرحلة التالية لا ينقل سوى حالة عدم اليقين إلى العملية اللاحقة.
اجعل إخلاء الخط إفراجاً قابلاً للتحقق، لا تسليماً شفهياً
يؤكد إجراء إخلاء الخط المتين أكثر من مجرد نظافة الآلة. فهو يتحقق من إزالة الملصقات والحاويات وأوامر العمل ومواد التعبئة والمواد المعاد تشغيلها والأدوات والمواد غير المستخدمة السابقة، أو تعريفها بشكل صحيح. ويكتسب هذا أهمية خاصة عند معالجة عدة خلطات على مقربة من بعضها أو عند حدوث تسليم الورديات خلال نشاط تغيير التشغيل.
- أوقف تدفق المواد واعزله قبل بدء التنظيف.
- أزل ما تبقى من الخلطة والقصاصات والحاويات المؤقتة من منطقة العمل المحددة.
- نظّف أسطح تلامس المنتج المحددة وافحص نقاط الاحتفاظ المعروفة.
- نفّذ عملية التفريغ أو التشغيل التجريبي المطلوبة وقيّم المخرجات وفق معايير الإفراج.
- أكد صحة هوية المادة ووثائق الإنتاج الحالية والأدوات المعتمدة قبل إعادة التشغيل.
- سجّل الإفراج واحتفظ بأي عينة مطلوبة من القطعة الأولى لأغراض التتبع.
يصبح التحكم في التلوث أكثر موثوقية عندما تُراجع الانحرافات بوصفها إشارات للعملية بدلاً من اعتبارها أخطاء معزولة للمشغل. فالبقايا المتكررة عند حافة الأسطوانة نفسها، أو الجسيمات الغريبة المتكررة بعد تغيير تشغيل معين، أو التباينات المتكررة في الملصقات، كلها تشير إلى أن طريقة التحكم تحتاج إلى تعديل. ويكون تحديث نقطة التنظيف أو تصميم الحاوية أو مسار المادة أو معيار الإفراج أكثر فعالية من مجرد مطالبة العاملين «بمزيد من الحذر».