









Envie-nos uma Mensagem
Redução dos Riscos de Contaminação de Compostos em Linhas de Produção de Máquinas para Borracha
A contaminação do composto raramente começa com uma única falha evidente. Ela frequentemente surge durante uma troca de formulação, após um ciclo de limpeza apressado ou quando uma pequena quantidade de material retido entra no lote seguinte por meio de uma moega, transportador, moinho, extrusora ou calandra.
O resultado visível pode ser pontos, variação de cor, comportamento de cura irregular, defeitos de superfície ou uma alteração inesperada nas propriedades físicas. Quando o defeito é encontrado na inspeção final, a fonte original pode já estar várias etapas do processo a montante.
A resposta prática é controlar a contaminação como uma questão de segregação de materiais em toda a linha, e não como uma questão de limpeza de uma única máquina. Uma linha de produção confiável de máquinas para borracha precisa de rotas de materiais definidas, procedimentos de troca verificados, ferramentas de limpeza controladas e verificações de liberação rastreáveis antes que o próximo composto entre em produção. Os controles mais eficazes são aqueles que impedem que materiais estranhos ou do composto anterior entrem no processo desde o início.
Comece pelo padrão de contaminação, não pela máquina suspeita
Quando é relatada uma folha, perfil ou peça moldada de borracha não conforme, a primeira pergunta deve ser:que tipo de material está presente e onde ele se torna detectável pela primeira vez? Isso direciona a investigação mais rapidamente do que desmontar o equipamento de imediato.
Por exemplo, partículas pretas em um composto de cor clara podem indicar material retido com negro de fumo, resíduo degradado em uma superfície aquecida, panos de limpeza contaminados ou poeira entrando em um ponto aberto de transferência. Uma superfície pegajosa pode sugerir arraste de plastificante, óleo de processo, agente desmoldante ou polímero incompatível. Defeitos repetidos em um intervalo regular podem indicar acúmulo em um rolo rotativo, emenda de correia, rosca, matriz ou dispositivo de alimentação, em vez de contaminação em todo o lote.
- Defeitos isolados geralmente têm origem no manuseio, na embalagem, nas ferramentas de limpeza ou em uma superfície local do equipamento.
- Defeitos que aumentam após a partida podem estar relacionados a material retido em zonas mortas ou a depósitos liberados gradualmente.
- Defeitos presentes em todo o lote exigem a revisão da pesagem, do armazenamento, da mistura e da identificação do lote.
- Defeitos apenas após uma troca de formulação normalmente indicam uma purga incompleta, limpeza insuficiente ou segregação inadequada de materiais intermediários.
Mantenha o material suspeito fisicamente separado enquanto a análise estiver em andamento. Reintroduzir aparas, retrabalho ou resíduos de varrição questionáveis em um lote ativo antes da confirmação da identificação pode espalhar um evento limitado por vários pedidos de produção.
Onde a contaminação do composto geralmente entra na linha
Os pontos de manuseio de materiais merecem tanta atenção quanto os misturadores e as máquinas de processamento. Sacos, recipientes, mangueiras de transferência, pás, ímãs, transportadores e silos de armazenamento podem todos transportar resíduos adiante. O manuseio aberto é especialmente vulnerável quando compostos de diferentes cores, cargas, sistemas de cura ou famílias de polímeros passam pela mesma área.
Áreas de alimentação e armazenamento
A rotulagem incorreta é um risco básico, mas grave. Placas ou pellets de aparência semelhante podem ser colocados na zona de preparação errada, enquanto recipientes parcialmente utilizados podem perder a identificação do lote. Cada recipiente deve indicar o código do composto, o status de produção e quaisquer restrições de reutilização. Recipientes dedicados são preferíveis para materiais com alto contraste, como compostos brancos e pretos, materiais que contêm silicone, compostos curados com enxofre e com peróxido, ou materiais com requisitos sensíveis de adesão.
A contaminação por pó também se desloca mais longe do que o esperado. Poeira de cargas, pigmentos e agentes de cura pode se depositar em superfícies próximas e ficar suspensa no ar durante a limpeza ou movimentação de materiais. Sistemas de aspiração projetados para coleta industrial de poeira são geralmente mais seguros do que a varrição a seco, que pode redistribuir partículas finas pelas zonas de trabalho.
Mistura e transferência a jusante
Misturadores internos, portas de descarga, moinhos, unidades batch-off e transportadores podem reter composto em cantos, vedações, raspadores e superfícies de contato. Uma quantidade de purga, por si só, não é prova de limpeza. O material de purga deve ser inspecionado conforme um padrão de aceitação definido, especialmente após mudanças envolvendo cor, sistema de cura, ingredientes retardantes de chama ou aditivos especiais.
Os equipamentos de transferência devem ser revisados quanto a áreas de difícil acesso: mangueiras flexíveis, válvulas desviadoras, gargantas de moegas, alimentadores de rosca, calhas de transferência e bordas de correias. Uma linha pode parecer limpa externamente enquanto permanecem resíduos em uma saliência interna ou sob uma proteção.
Estabeleça controles de troca com base no risco real
Nem toda troca de formulação exige a mesma resposta. Tratar todas as mudanças de forma idêntica pode desperdiçar tempo, mas tratar uma mudança de alto risco como rotina cria rejeições evitáveis. Uma matriz de risco pode classificar as transições por fatores como contraste de cor, compatibilidade de polímeros, sistema de cura, tipo de carga, teor de óleo e sensibilidade da aplicação final.
Uma boa instrução de troca identifica as seções da máquina a serem isoladas, as ferramentas permitidas para limpeza, o material ou procedimento de purga, o ponto de inspeção e a pessoa autorizada a liberar a linha. Instruções vagas, como “limpar a máquina completamente”, deixam muito espaço para interpretação individual. O procedimento deve indicar onde os operadores devem verificar, incluindo áreas não visíveis durante a operação normal.
A limpeza também pode introduzir contaminação
Os materiais de limpeza são frequentemente negligenciados. Escovas, panos, raspadores, mangueiras de ar comprimido e recipientes de solvente compartilhados podem transferir detritos de uma máquina ou família de compostos para outra. As ferramentas devem ser atribuídas por área ou grupo de materiais e armazenadas de modo que permaneçam limpas entre os usos. A codificação por cores pode ajudar, mas somente quando apoiada por instruções de trabalho claras e verificações de rotina.
O ar comprimido não deve ser usado como substituto geral para a limpeza. Ele pode empurrar partículas para proteções, rolamentos, painéis elétricos ou cavidades inacessíveis da máquina, de onde posteriormente retornam ao caminho do produto. Quando o ar for necessário para uma tarefa definida, seu uso deve ser controlado e seguido por inspeção direta da área exposta de contato com o produto.
Os agentes de limpeza também precisam de análise de compatibilidade. Solvente residual, lubrificante ou material desmoldante pode afetar as superfícies do composto e criar um problema de segurança próximo a equipamentos aquecidos. Use somente produtos aprovados, permita a secagem ou evaporação conforme exigido pelo procedimento e evite que recipientes de limpeza sejam confundidos com produtos químicos de processo.
Use o monitoramento para tornar a contaminação visível mais cedo
A inspeção visual continua útil, mas não deve ser a única barreira. Os registros de rastreabilidade podem conectar lotes de matérias-primas, lotes do misturador, configurações da máquina, status da troca, ações dos operadores e resultados de inspeção. Quando um defeito é descoberto, esse registro ajuda a determinar se o problema se limita a um rolo, um lote ou uma janela de produção mais ampla.
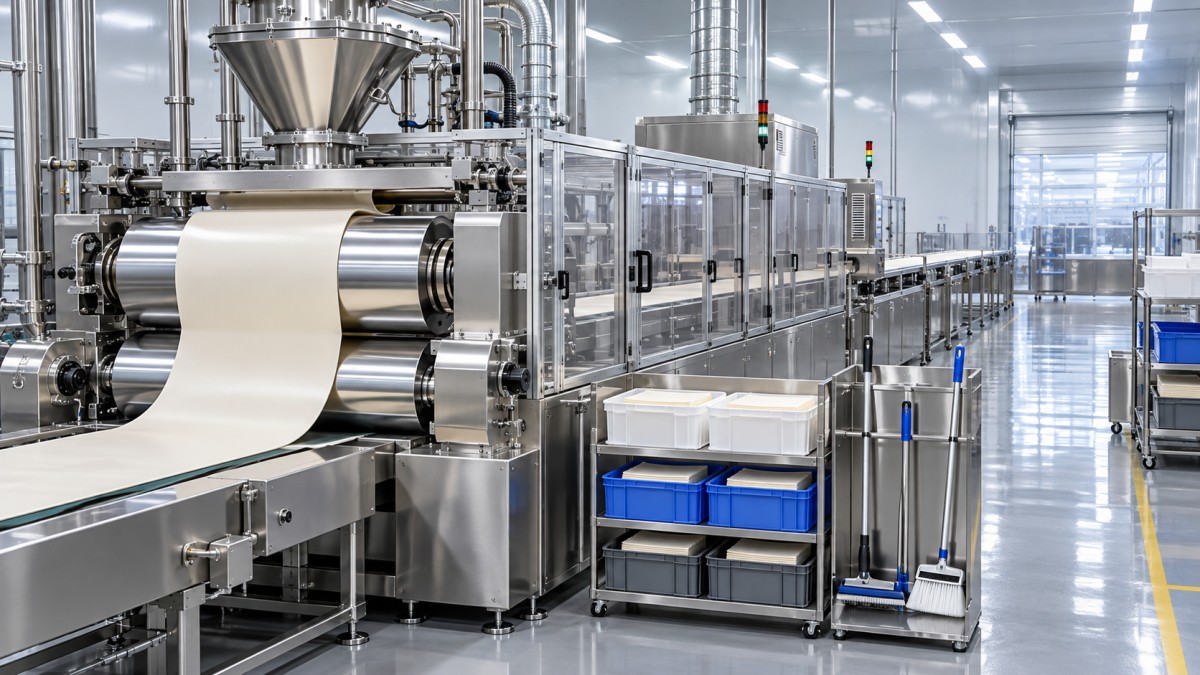
Equipamentos controlados por PLC podem apoiar uma operação repetível ao registrar condições relevantes do processo e ajudar a padronizar as sequências da máquina. Em aplicações de calandragem envolvendo filmes de PU ou PVC, umalinha de calandragem para couro sintético pode ser especificada com controle de programação PLC para facilitar a operação e a manutenção. Suas configurações disponíveis abrangem espessuras de calandragem de 0.05 mm a 0.5 mm e uma variedade de larguras de trabalho. Para plantas que processam múltiplos materiais, a questão importante da contaminação não é apenas o sistema de controle, mas se as receitas, as etapas de liberação após a limpeza e as inspeções da superfície dos rolos estão incorporadas à disciplina operacional em torno do equipamento.
No ponto de controle de qualidade, inspecione o primeiro material aceitável após cada troca de alto risco antes de misturá-lo com a produção a jusante. O método de inspeção deve corresponder ao risco de defeito: exame visual sob iluminação consistente, corte de amostras, avaliação de superfície, verificações de peso ou espessura e confirmação laboratorial quando o composto ou a aplicação final exigir. Retenha o material quando a origem de uma anormalidade ainda não for compreendida; liberá-lo adiante apenas transfere a incerteza para o próximo processo.
Faça da liberação da linha uma aprovação verificável, não uma transferência verbal
Uma rotina robusta de liberação da linha confirma mais do que a limpeza da máquina. Ela verifica se rótulos, recipientes, ordens de trabalho, embalagens, retrabalho, ferramentas e materiais não utilizados anteriores foram removidos ou corretamente identificados. Isso é particularmente importante onde vários compostos são processados muito próximos uns dos outros ou onde ocorrem passagens de turno durante a atividade de troca.
- Pare e isole o fluxo de material antes do início da limpeza.
- Remova o composto restante, as aparas e os recipientes temporários da área de trabalho definida.
- Limpe as superfícies designadas de contato com o produto e inspecione os pontos de retenção conhecidos.
- Execute a purga ou corrida de teste exigida e avalie a saída em relação aos critérios de liberação.
- Confirme a identidade correta do material, os documentos atuais de produção e as ferramentas aprovadas antes de reiniciar.
- Registre a liberação e retenha qualquer amostra exigida da primeira peça para rastreabilidade.
O controle de contaminação torna-se mais confiável quando os desvios são analisados como sinais do processo, e não como erros isolados dos operadores. Resíduos repetidos na mesma borda de rolo, partículas estranhas recorrentes após uma determinada troca ou frequentes discrepâncias de rótulos indicam que o método de controle precisa ser ajustado. Atualizar o ponto de limpeza, o projeto do recipiente, a rota do material ou o critério de liberação é mais eficaz do que simplesmente pedir ao pessoal que “tenha mais cuidado”.