









Изпратете ни съобщение
Намаляване на рисковете от замърсяване на каучуковите смеси в производствените линии за каучукови машини
Замърсяването на сместа рядко започва с една очевидна повреда. То често се появява при смяна на рецептурата, след прибързан цикъл на почистване или когато малко количество остатъчен материал попадне в следващата партида през бункер, конвейер, валцова мелница, екструдер или каландър. Видимият резултат може да бъде точки, цветови вариации, неравномерно вулканизационно поведение, повърхностни дефекти или неочаквана промяна във физическите свойства. Когато дефектът бъде открит при крайния контрол, първоначалният източник може вече да е на няколко технологични стъпки по-нагоре по веригата.
Практичният подход е замърсяването да се контролира като проблем със сегрегацията на материалите по цялата линия, а не като проблем с почистването на една машина. Надеждната производствена линия за каучукови машини се нуждае от ясно определени маршрути на материалите, проверени процедури за пренастройка, контролирани инструменти за почистване и проследими проверки за освобождаване, преди следващата смес да влезе в производство. Най-ефективни са контролите, които предотвратяват навлизането на чужд или материал от предишна смес в процеса още от самото начало.
Започнете с модела на замърсяване, а не с предполагаемата машина
Когато бъде докладван несъответстващ каучуков лист, профил или формована детайл, първият въпрос трябва да бъде:какъв вид материал е наличен и къде за първи път може да бъде открит? Това стеснява разследването по-бързо, отколкото незабавното разглобяване на оборудването.
Например черни частици в светлооцветена смес могат да насочват към остатъчен материал с въглеродни сажди, деградирали остатъци върху нагрята повърхност, замърсени парцали за почистване или прах, навлизащ през открита точка на прехвърляне. Лепкава повърхност може да подсказва пренос на пластификатор, технологично масло, разделителен агент или несъвместим полимер. Повтарящи се дефекти на равни интервали могат да показват натрупване върху въртящ се валяк, снаждане на лента, шнек, матрица или захранващо устройство, а не замърсяване на цялата партида.
- Изолирани дефекти често произхождат от манипулиране, опаковане, инструменти за почистване или локална повърхност на оборудването.
- Дефекти, които се увеличават след пускане може да са свързани с материал, задържан в мъртви зони, или с постепенно отделящи се отлагания.
- Дефекти, налични в цялата партида изискват преглед на претеглянето, съхранението, смесването и идентификацията на партидата.
- Дефекти само след смяна на рецептурата обикновено показват непълно продухване, недостатъчно почистване или лошо разделяне на междинните материали.
Поддържайте подозрителния материал физически отделен, докато проверката е в ход. Връщането на съмнителни изрезки, преработен материал или събрани остатъци в активна партида преди потвърждаване на идентификацията може да разпространи ограничен инцидент към множество производствени поръчки.
Къде обикновено замърсяването на сместа навлиза в линията
Точките за обработка на материалите заслужават толкова внимание, колкото смесителите и технологичните машини. Чували, контейнери, прехвърлящи маркучи, лопатки, магнити, конвейери и складови бункери могат да пренасят остатъци напред. Откритата обработка е особено уязвима, когато смеси с различни цветове, пълнители, вулканизационни системи или полимерни групи преминават през една и съща зона.
Зони за подаване и съхранение
Неправилното етикетиране е основен, но сериозен риск. Плочи или гранули с подобен външен вид могат да бъдат поставени в грешна зона за подготовка, а частично използваните контейнери могат да загубят идентичността на своята партида. Всеки контейнер трябва да показва кода на сместа, производствения статус и всички ограничения за повторна употреба. Предпочитат се специално предназначени контейнери за силно контрастни материали, като бели и черни смеси, материали, съдържащи силикон, смеси, вулканизирани със сяра и с пероксид, или материали с чувствителни изисквания за адхезия.
Замърсяването с прах също се разпространява по-далеч от очакваното. Прахът от пълнители, пигменти и вулканизиращи агенти може да се утаи върху близките повърхности и да стане въздушен при почистване или преместване на материали. Вакуумните системи, проектирани за промишлено прахоулавяне, обикновено са по-безопасни от сухото метене, което може да разпредели фини частици в работните зони.
Смесване и последващ трансфер
Вътрешните смесители, изпускателните врати, валцовите мелници, агрегатите за охлаждане на ленти и конвейерите могат да задържат смес в ъгли, уплътнения, стъргалки и контактни повърхности. Самото количество продухващ материал не е доказателство за чистота. Продухващият материал трябва да бъде проверен спрямо определен стандарт за приемане, особено след промени, свързани с цвят, вулканизационен пакет, огнезащитни съставки или специални добавки.
Трансферното оборудване трябва да бъде проверявано за труднодостъпни места: гъвкави маркучи, разпределителни клапани, гърловини на бункери, шнекови подаващи устройства, трансферни улеи и ръбове на ленти. Линията може да изглежда чиста отвън, докато остатъци остават по вътрешен ръб или под предпазител.
Изградете контрола при пренастройка според действителния риск
Не всяка смяна на рецептурата изисква еднаква реакция. Еднаквото третиране на всички промени може да губи време, но разглеждането на високорискова промяна като рутинна създава предотвратими бракове. Матрица на риска може да класифицира преходите по фактори като цветови контраст, съвместимост на полимерите, вулканизационна система, тип пълнител, съдържание на масло и чувствителност на крайното приложение.
Добрата инструкция за пренастройка определя участъците на машината, които трябва да се изолират, инструментите, разрешени за почистване, материала или процедурата за продухване, точката за проверка и лицето, упълномощено да освободи линията. Неясни инструкции като „почистете машината старателно“ оставят твърде много на индивидуалната преценка. Процедурата трябва да посочва къде операторите трябва да проверяват, включително зони, които не са видими при нормална работа.
Почистването също може да въведе замърсяване
Материалите за почистване често се пренебрегват. Общи четки, кърпи, стъргалки, маркучи за сгъстен въздух и контейнери за разтворители могат да пренасят замърсявания от една машина или група смеси към друга. Инструментите трябва да бъдат разпределени по зона или група материали и съхранявани така, че да останат чисти между употребите. Цветовото кодиране може да помогне, но само когато е подкрепено от ясни работни инструкции и рутинни проверки.
Сгъстеният въздух не трябва да се използва като общ заместител на почистването. Той може да вкара частици в предпазители, лагери, електрически корпуси или недостъпни кухини на машината, откъдето по-късно те се връщат към пътя на продукта. Когато въздухът е необходим за определена задача, употребата му трябва да се контролира и да бъде последвана от директна проверка на откритата зона за контакт с продукта.
Почистващите агенти също изискват преглед на съвместимостта. Остатъчният разтворител, смазочен материал или разделителен материал може да повлияе на повърхностите на сместа и да създаде риск за безопасността в близост до нагрято оборудване. Използвайте само одобрени продукти, осигурете изсъхване или изпаряване според изискванията на процедурата и предотвратете объркването на контейнерите за почистване с технологични химикали.
Използвайте мониторинг, за да направите замърсяването видимо по-рано
Визуалната проверка остава полезна, но не трябва да бъде единствената бариера. Записите за проследимост могат да свържат партидите суровини, партидите от смесителя, настройките на машината, статуса на пренастройката, действията на операторите и резултатите от проверките. Когато бъде открит дефект, този запис помага да се определи дали проблемът е ограничен до един валяк, една партида или по-широк производствен период.
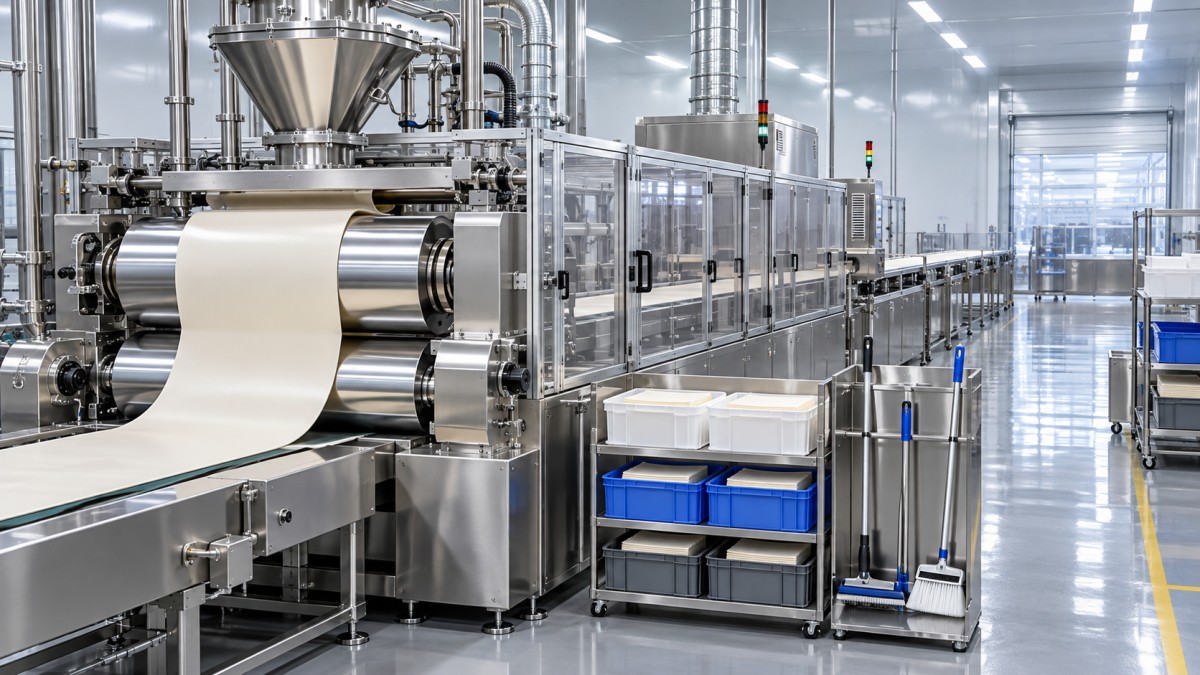
Оборудването с PLC управление може да подпомогне повторяемата работа чрез записване на съответните технологични условия и чрез стандартизиране на последователностите на машината. При каландриране с PU или PVC фолиа, линия за каландриране на синтетична кожа може да бъде специфицирана с PLC програмно управление за по-лесна експлоатация и поддръжка. Наличните ѝ конфигурации обхващат дебелини на каландриране от 0.05 mm до 0.5 mm и диапазон от работни ширини. За предприятия, обработващи множество материали, важният въпрос за замърсяването не е само системата за управление, а дали рецептите, стъпките за освобождаване след почистване и проверките на повърхността на валците са включени в експлоатационната дисциплина около оборудването.
На контролния пункт по качеството проверявайте първия приемлив материал след всяка високорискова пренастройка, преди той да бъде смесен с последващото производство. Методът на проверка трябва да съответства на риска от дефект: визуален преглед при постоянно осветление, изрязване на проби, оценка на повърхността, проверки на теглото или дебелината и лабораторно потвърждение, когато сместа или крайното приложение го изисква. Задържайте материала, когато източникът на аномалията все още не е разбран; предаването му нататък само прехвърля несигурността към следващия процес.
Направете освобождаването на линията проверимо, а не устно предаване
Надеждната процедура за освобождаване на линията потвърждава нещо повече от чистотата на машината. Тя проверява дали предишните етикети, контейнери, работни поръчки, опаковки, преработен материал, инструменти и неизползвани материали са отстранени или правилно идентифицирани. Това е особено важно, когато няколко смеси се обработват в непосредствена близост или когато предаването на смяната се извършва по време на дейности по пренастройка.
- Спрете и изолирайте потока на материала, преди да започне почистването.
- Отстранете останалата смес, изрезките и временните контейнери от определената работна зона.
- Почистете определените повърхности за контакт с продукта и проверете известните точки на задържане.
- Извършете необходимото продухване или пробно пускане и оценете изходния материал спрямо критериите за освобождаване.
- Потвърдете правилната идентичност на материала, актуалните производствени документи и одобрените инструменти преди повторно пускане.
- Запишете освобождаването и запазете всяка изисквана проба от първото изделие за проследимост.
Контролът на замърсяването става по-надежден, когато отклоненията се разглеждат като сигнали от процеса, а не като изолирани грешки на операторите. Повтарящи се остатъци по един и същ ръб на валец, периодично появяващи се чужди частици след определена пренастройка или чести несъответствия в етикетите показват, че методът за контрол се нуждае от корекция. Актуализирането на точката за почистване, дизайна на контейнера, маршрута на материала или критерия за освобождаване е по-ефективно от простото указание към персонала „да бъде по-внимателен“.