









Wyślij nam wiadomość
Ograniczanie ryzyka zanieczyszczenia mieszanek w liniach produkcyjnych maszyn do przetwórstwa gumy
Zanieczyszczenie mieszanki rzadko zaczyna się od jednej oczywistej awarii. Często pojawia się podczas zmiany rodzaju mieszanki, po pospiesznym cyklu czyszczenia lub gdy niewielka ilość pozostałego materiału trafia do następnej partii przez lej zasypowy, przenośnik, walcarkę, wytłaczarkę lub kalander. Widocznym skutkiem mogą być plamki, różnice w kolorze, nierównomierne zachowanie podczas wulkanizacji, wady powierzchni lub nieoczekiwana zmiana właściwości fizycznych. Gdy wada zostanie wykryta podczas kontroli końcowej, jej pierwotne źródło może już znajdować się kilka etapów procesu wcześniej.
Praktycznym rozwiązaniem jest kontrolowanie zanieczyszczeń jako problemu segregacji materiałów w całej linii, a nie jako problemu czyszczenia pojedynczej maszyny. Niezawodna linia produkcyjna maszyn do gumy wymaga określonych tras przepływu materiałów, zweryfikowanych procedur przezbrojenia, kontrolowanych narzędzi czyszczących oraz identyfikowalnych kontroli zwolnienia przed wprowadzeniem kolejnej mieszanki do produkcji. Najskuteczniejsze środki kontroli to te, które przede wszystkim zapobiegają przedostawaniu się obcego materiału lub materiału z poprzedniej mieszanki do procesu.
Zacznij od wzorca zanieczyszczenia, a nie od podejrzewanej maszyny
Gdy zgłoszony zostanie niezgodny arkusz gumy, profil lub formowana część, pierwsze pytanie powinno brzmieć:jaki rodzaj materiału jest obecny i gdzie po raz pierwszy można go wykryć? Pozwala to szybciej zawęzić dochodzenie niż natychmiastowy demontaż urządzenia.
Na przykład czarne cząstki w jasnej mieszance mogą wskazywać na pozostałości mieszanki z sadzą, zdegradowane osady na ogrzewanej powierzchni, zanieczyszczone szmaty czyszczące lub pył dostający się przez otwarty punkt transferowy. Lepka powierzchnia może sugerować przeniesienie plastyfikatora, oleju procesowego, środka antyadhezyjnego lub niekompatybilnego polimeru. Powtarzające się wady w regularnych odstępach mogą wskazywać na nagromadzenie materiału na obracającym się walcu, łączeniu taśmy, ślimaku, głowicy lub urządzeniu podającym, a nie na zanieczyszczenie całej partii.
- Pojedyncze wady często pochodzą z obsługi materiału, opakowań, narzędzi czyszczących lub lokalnej powierzchni urządzenia.
- Wady nasilające się po uruchomieniu mogą być związane z materiałem zatrzymanym w martwych strefach lub ze stopniowo uwalnianymi osadami.
- Wady obecne w całej partii wymagają weryfikacji ważenia, magazynowania, mieszania i identyfikacji partii.
- Wady występujące wyłącznie po zmianie rodzaju mieszanki zwykle wskazują na niepełne przepłukanie, niewystarczające czyszczenie lub słabą segregację materiałów pośrednich.
Podczas trwania analizy należy fizycznie oddzielić podejrzany materiał. Ponowne wprowadzanie wątpliwych ścinków, materiału do ponownego przetworzenia lub zmiotek do aktywnej partii przed potwierdzeniem ich identyfikacji może rozprzestrzenić ograniczone zdarzenie na wiele zleceń produkcyjnych.
Gdzie zanieczyszczenie mieszanki zwykle dostaje się do linii
Punkty obsługi materiałów zasługują na tyle samo uwagi co mieszalniki i maszyny przetwórcze. Worki, pojemniki, węże transferowe, szufelki, magnesy, przenośniki i zasobniki magazynowe mogą przenosić pozostałości dalej. Obsługa otwarta jest szczególnie narażona, gdy mieszanki o różnych kolorach, wypełniaczach, systemach wulkanizacji lub rodzinach polimerów przemieszczają się przez ten sam obszar.
Obszary podawania i magazynowania
Nieprawidłowe oznakowanie jest podstawowym, lecz poważnym zagrożeniem. Podobnie wyglądające płyty lub granulaty mogą zostać umieszczone w niewłaściwej strefie buforowej, a częściowo wykorzystane pojemniki mogą utracić identyfikację partii. Każdy pojemnik powinien zawierać kod mieszanki, status produkcyjny oraz wszelkie ograniczenia dotyczące ponownego użycia. Dedykowane pojemniki są preferowane dla materiałów silnie kontrastujących, takich jak mieszanki białe i czarne, materiały zawierające silikon, mieszanki wulkanizowane siarkowo i nadtlenkowo lub materiały o wrażliwych wymaganiach dotyczących przyczepności.
Zanieczyszczenie proszkowe również przemieszcza się dalej, niż się oczekuje. Pył z wypełniaczy, pigmentów i środków wulkanizujących może osiadać na pobliskich powierzchniach i unosić się w powietrzu podczas czyszczenia lub przemieszczania materiału. Systemy odkurzania zaprojektowane do przemysłowego odpylania są na ogół bezpieczniejsze niż zamiatanie na sucho, które może rozprowadzać drobne cząstki po strefach roboczych.
Mieszanie i transfer w dalszej części procesu
Mieszalniki wewnętrzne, klapy zrzutowe, walcarki, urządzenia batch-off i przenośniki mogą zatrzymywać mieszankę w narożnikach, uszczelnieniach, skrobakach i na powierzchniach kontaktowych. Sama ilość materiału przepłukującego nie jest dowodem czystości. Materiał przepłukujący musi zostać sprawdzony według zdefiniowanego standardu akceptacji, szczególnie po zmianach obejmujących kolor, pakiet wulkanizujący, składniki uniepalniające lub specjalne dodatki.
Urządzenia transferowe należy sprawdzać pod kątem trudno dostępnych obszarów: elastycznych węży, zaworów przełączających, szyjek lejów zasypowych, podajników ślimakowych, zsypów transferowych i krawędzi taśm. Linia może wyglądać na czystą z zewnątrz, podczas gdy pozostałości pozostają na wewnętrznym występie lub pod osłoną.
Opracuj kontrole przezbrojenia wokół rzeczywistego ryzyka
Nie każda zmiana rodzaju mieszanki wymaga takiej samej reakcji. Traktowanie wszystkich zmian identycznie może powodować stratę czasu, lecz traktowanie zmiany wysokiego ryzyka jako rutynowej prowadzi do możliwych do uniknięcia braków. Macierz ryzyka może klasyfikować przejścia według takich czynników jak kontrast kolorów, kompatybilność polimerów, system wulkanizujący, rodzaj wypełniacza, zawartość oleju i wrażliwość zastosowania końcowego.
Dobra instrukcja przezbrojenia określa sekcje maszyny, które należy odizolować, narzędzia dozwolone do czyszczenia, materiał lub procedurę przepłukiwania, punkt kontroli oraz osobę upoważnioną do zwolnienia linii. Nieprecyzyjne instrukcje, takie jak „dokładnie wyczyścić maszynę”, pozostawiają zbyt wiele miejsca na indywidualną interpretację. Procedura powinna wskazywać miejsca, które operatorzy muszą sprawdzić, w tym obszary niewidoczne podczas normalnej pracy.
Czyszczenie również może wprowadzać zanieczyszczenia
Materiały czyszczące są często pomijane. Wspólne szczotki, ściereczki, skrobaki, węże sprężonego powietrza i pojemniki z rozpuszczalnikami mogą przenosić zanieczyszczenia z jednej maszyny lub rodziny mieszanek na drugą. Narzędzia powinny być przypisane do danego obszaru lub grupy materiałów i przechowywane w sposób zapewniający ich czystość między użyciami. Kodowanie kolorami może pomóc, ale tylko wtedy, gdy jest wspierane przez jasne instrukcje pracy i rutynowe kontrole.
Sprężone powietrze nie powinno być stosowane jako ogólny zamiennik czyszczenia. Może wtłaczać cząstki do osłon, łożysk, obudów elektrycznych lub niedostępnych wnęk maszyny, skąd później wracają one na ścieżkę produktu. Gdy użycie powietrza jest konieczne do określonego zadania, powinno być kontrolowane i po nim powinna nastąpić bezpośrednia kontrola odsłoniętego obszaru mającego kontakt z produktem.
Środki czyszczące również wymagają oceny kompatybilności. Pozostałości rozpuszczalnika, środka smarnego lub materiału antyadhezyjnego mogą wpływać na powierzchnie mieszanki i mogą stwarzać zagrożenie dla bezpieczeństwa w pobliżu ogrzewanych urządzeń. Należy stosować wyłącznie zatwierdzone produkty, zapewnić wyschnięcie lub odparowanie zgodnie z wymaganiami procedury oraz zapobiegać pomyleniu pojemników na środki czyszczące z chemikaliami procesowymi.
Stosuj monitorowanie, aby wcześniej uwidaczniać zanieczyszczenia
Kontrola wizualna pozostaje przydatna, lecz nie powinna być jedyną barierą. Zapisy identyfikowalności mogą łączyć partie surowców, partie z mieszalnika, ustawienia maszyn, status przezbrojenia, działania operatorów i wyniki kontroli. Po wykryciu wady zapis ten pomaga określić, czy problem ogranicza się do jednego walca, jednej partii czy szerszego okresu produkcyjnego.
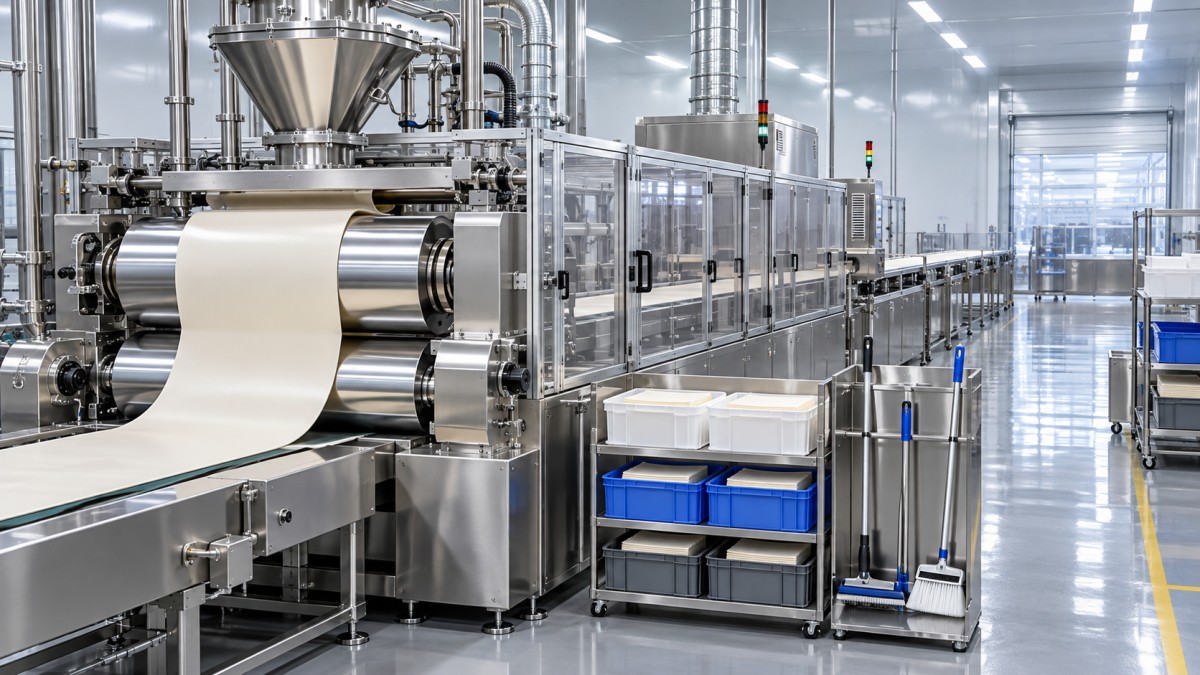
Urządzenia sterowane PLC mogą wspierać powtarzalną pracę, rejestrując istotne warunki procesu i pomagając standaryzować sekwencje maszynowe. W zastosowaniach kalandrowania obejmujących folie PU lub PVC linia kalandrowa do skóry syntetycznej może być wyposażona w sterowanie programowe PLC dla łatwiejszej obsługi i konserwacji. Dostępne konfiguracje obejmują grubości kalandrowania od 0.05 mm do 0.5 mm oraz zakres szerokości roboczych. W zakładach przetwarzających wiele materiałów kluczowe pytanie dotyczące zanieczyszczeń nie dotyczy wyłącznie systemu sterowania, lecz tego, czy receptury, etapy zwolnienia po czyszczeniu i kontrole powierzchni walców są uwzględnione w dyscyplinie operacyjnej wokół urządzenia.
Na etapie kontroli jakości należy sprawdzić pierwszy zaakceptowany materiał po każdym przezbrojeniu wysokiego ryzyka, zanim zostanie on połączony z produkcją w dalszej części procesu. Metoda kontroli powinna odpowiadać ryzyku wady: ocena wizualna przy stałym oświetleniu, cięcie próbek, ocena powierzchni, kontrola masy lub grubości oraz potwierdzenie laboratoryjne, gdy wymaga tego mieszanka lub zastosowanie końcowe. Materiał należy wstrzymać, gdy źródło nieprawidłowości nie jest jeszcze zrozumiane; przekazanie go dalej jedynie przenosi niepewność do następnego procesu.
Uczyń oczyszczenie linii weryfikowalnym zwolnieniem, a nie ustnym przekazaniem
Solidna procedura oczyszczenia linii potwierdza więcej niż czystość maszyny. Weryfikuje, że poprzednie etykiety, pojemniki, zlecenia robocze, opakowania, materiał do ponownego przetworzenia, narzędzia i niewykorzystane materiały zostały usunięte lub prawidłowo zidentyfikowane. Jest to szczególnie ważne tam, gdzie kilka mieszanek przetwarza się w bliskiej odległości lub gdzie przekazanie zmiany odbywa się podczas czynności przezbrojeniowych.
- Zatrzymaj i odizoluj przepływ materiału przed rozpoczęciem czyszczenia.
- Usuń pozostałą mieszankę, ścinki i tymczasowe pojemniki z określonego obszaru roboczego.
- Wyczyść wyznaczone powierzchnie kontaktu z produktem i sprawdź znane punkty retencji.
- Wykonaj wymagane przepłukanie lub próbny rozruch i oceń wynik według kryteriów zwolnienia.
- Przed ponownym uruchomieniem potwierdź prawidłową identyfikację materiału, aktualne dokumenty produkcyjne i zatwierdzone narzędzia.
- Zarejestruj zwolnienie i zachowaj wszelką wymaganą próbkę pierwszego wyrobu dla identyfikowalności.
Kontrola zanieczyszczeń staje się bardziej niezawodna, gdy odchylenia są analizowane jako sygnały procesowe, a nie jako odosobnione błędy operatorów. Powtarzające się pozostałości na tej samej krawędzi walca, nawracające obce cząstki po określonym przezbrojeniu lub częste rozbieżności w oznakowaniu wskazują, że metoda kontroli wymaga dostosowania. Aktualizacja punktu czyszczenia, konstrukcji pojemnika, trasy materiału lub kryterium zwolnienia jest skuteczniejsza niż zwykłe proszenie personelu o „większą ostrożność”.