









Envíanos un mensaje
Reducción de los riesgos de contaminación de compuestos en líneas de producción de maquinaria para caucho
La contaminación del compuesto rara vez comienza con una falla evidente. Suele aparecer durante un cambio de grado, después de un ciclo de limpieza apresurado o cuando una pequeña cantidad de material retenido entra en el siguiente lote a través de una tolva, transportador, molino, extrusora o calandra. El resultado visible puede ser motas, variación de color, comportamiento de curado desigual, defectos superficiales o un cambio inesperado en las propiedades físicas. Para cuando se detecta el defecto en la inspección final, la fuente original puede encontrarse ya varios pasos de proceso aguas arriba.
La respuesta práctica es controlar la contaminación como un problema de segregación de materiales en toda la línea, en lugar de considerarla un problema de limpieza de una sola máquina. Una línea de producción fiable de maquinaria para caucho necesita rutas de materiales definidas, procedimientos de cambio verificados, herramientas de limpieza controladas y comprobaciones de liberación trazables antes de que el siguiente compuesto entre en producción. Los controles más eficaces son aquellos que impiden que material extraño o de un compuesto anterior entre en el proceso desde el principio.
Comience por el patrón de contaminación, no por la máquina sospechosa
Cuando se informa de una lámina, perfil o pieza moldeada de caucho no conforme, la primera pregunta debe ser:¿qué tipo de material está presente y dónde se vuelve detectable por primera vez? Esto acota la investigación más rápidamente que desmontar el equipo de inmediato.
Por ejemplo, las partículas negras en un compuesto de color claro pueden indicar material retenido con negro de carbono, residuos degradados en una superficie calentada, paños de limpieza contaminados o polvo que entra por un punto de transferencia abierto. Una superficie pegajosa puede sugerir arrastre de plastificante, aceite de proceso, agente desmoldeante o polímero incompatible. Los defectos repetidos a intervalos regulares pueden indicar acumulación en un rodillo giratorio, empalme de correa, tornillo, matriz o dispositivo de alimentación, en lugar de contaminación en todo el lote.
- Los defectos aislados suelen originarse en la manipulación, el embalaje, las herramientas de limpieza o una superficie local del equipo.
- Los defectos que aumentan después del arranque pueden estar relacionados con material retenido en zonas muertas o depósitos liberados gradualmente.
- Los defectos presentes en todo un lote requieren revisar el pesaje, el almacenamiento, la mezcla y la identificación del lote.
- Los defectos únicamente después de un cambio de grado suelen indicar una purga incompleta, limpieza insuficiente o mala segregación de materiales intermedios.
Mantenga el material sospechoso físicamente separado mientras se realiza la revisión. Reintroducir recortes, reprocesado o residuos de barrido dudosos en un lote activo antes de confirmar su identificación puede extender un evento limitado a múltiples órdenes de producción.
Dónde suele ingresar la contaminación del compuesto en la línea
Los puntos de manipulación de materiales merecen tanta atención como las mezcladoras y las máquinas de procesamiento. Sacos, contenedores, mangueras de transferencia, cucharones, imanes, transportadores y tolvas de almacenamiento pueden transportar residuos hacia adelante. La manipulación abierta es especialmente vulnerable cuando compuestos de distintos colores, cargas, sistemas de curado o familias de polímeros se desplazan por la misma zona.
Áreas de alimentación y almacenamiento
El etiquetado incorrecto es un riesgo básico pero grave. Las láminas o pellets de apariencia similar pueden colocarse en la zona de preparación equivocada, mientras que los contenedores parcialmente utilizados pueden perder la identidad de su lote. Cada contenedor debe mostrar el código del compuesto, el estado de producción y cualquier restricción de reutilización. Los contenedores exclusivos son preferibles para materiales muy contrastantes, como compuestos blancos y negros, materiales que contienen silicona, compuestos curados con azufre y con peróxido, o materiales con requisitos adhesivos sensibles.
La contaminación por polvo también se desplaza más lejos de lo esperado. El polvo de cargas, pigmentos y agentes de curado puede depositarse en superficies cercanas y pasar al aire durante la limpieza o el movimiento de materiales. Los sistemas de aspiración diseñados para la recolección de polvo industrial suelen ser más seguros que el barrido en seco, que puede redistribuir partículas finas por las zonas de trabajo.
Mezclado y transferencia posterior
Las mezcladoras internas, puertas de descarga, molinos, unidades batch-off y transportadores pueden retener compuesto en esquinas, sellos, raspadores y superficies de contacto. Una cantidad de purga por sí sola no demuestra la limpieza. El material de purga debe inspeccionarse conforme a un estándar de aceptación definido, especialmente después de cambios que involucren color, sistema de curado, ingredientes ignífugos o aditivos especiales.
Los equipos de transferencia deben revisarse para detectar zonas de difícil acceso: mangueras flexibles, válvulas desviadoras, gargantas de tolva, alimentadores de tornillo, canales de transferencia y bordes de correas. Una línea puede parecer limpia desde el exterior mientras quedan residuos en un reborde interno o debajo de una protección.
Establezca controles de cambio basados en el riesgo real
No todos los cambios de grado requieren la misma respuesta. Tratar todos los cambios de forma idéntica puede desperdiciar tiempo, pero tratar un cambio de alto riesgo como rutinario genera rechazos evitables. Una matriz de riesgos puede clasificar las transiciones según factores como el contraste de color, la compatibilidad de polímeros, el sistema de curado, el tipo de carga, el contenido de aceite y la sensibilidad del uso final.
Una buena instrucción de cambio identifica las secciones de la máquina que deben aislarse, las herramientas permitidas para la limpieza, el material o procedimiento de purga, el punto de inspección y la persona autorizada para liberar la línea. Instrucciones imprecisas como “limpie la máquina a fondo” dejan demasiado espacio para la interpretación individual. El procedimiento debe indicar dónde deben revisar los operadores, incluidas las áreas no visibles durante la operación normal.
La limpieza también puede introducir contaminación
Los materiales de limpieza suelen pasarse por alto. Cepillos, paños, raspadores, mangueras de aire comprimido y recipientes de disolvente compartidos pueden transferir residuos de una máquina o familia de compuestos a otra. Las herramientas deben asignarse por área o grupo de materiales y almacenarse de modo que permanezcan limpias entre usos. La codificación por colores puede ayudar, pero solo cuando está respaldada por instrucciones de trabajo claras y controles rutinarios.
El aire comprimido no debe utilizarse como sustituto general de la limpieza. Puede impulsar partículas hacia protecciones, rodamientos, envolventes eléctricas o cavidades inaccesibles de la máquina, desde donde posteriormente regresan a la trayectoria del producto. Cuando el aire sea necesario para una tarea definida, su uso debe controlarse y debe ir seguido de una inspección directa de la zona expuesta de contacto con el producto.
Los agentes de limpieza también requieren una revisión de compatibilidad. Los residuos de disolvente, lubricante o material desmoldeante pueden afectar las superficies del compuesto y crear un problema de seguridad cerca de equipos calentados. Utilice únicamente productos aprobados, permita el secado o la evaporación según lo requiera el procedimiento y evite que los recipientes de limpieza se confundan con productos químicos de proceso.
Utilice el monitoreo para hacer visible la contaminación antes
La inspección visual sigue siendo útil, pero no debe ser la única barrera. Los registros de trazabilidad pueden vincular lotes de materias primas, lotes de mezcladora, ajustes de máquina, estado de cambio, acciones de los operadores y hallazgos de inspección. Cuando se descubre un defecto, este registro ayuda a determinar si el problema se limita a un rodillo, un lote o una ventana de producción más amplia.
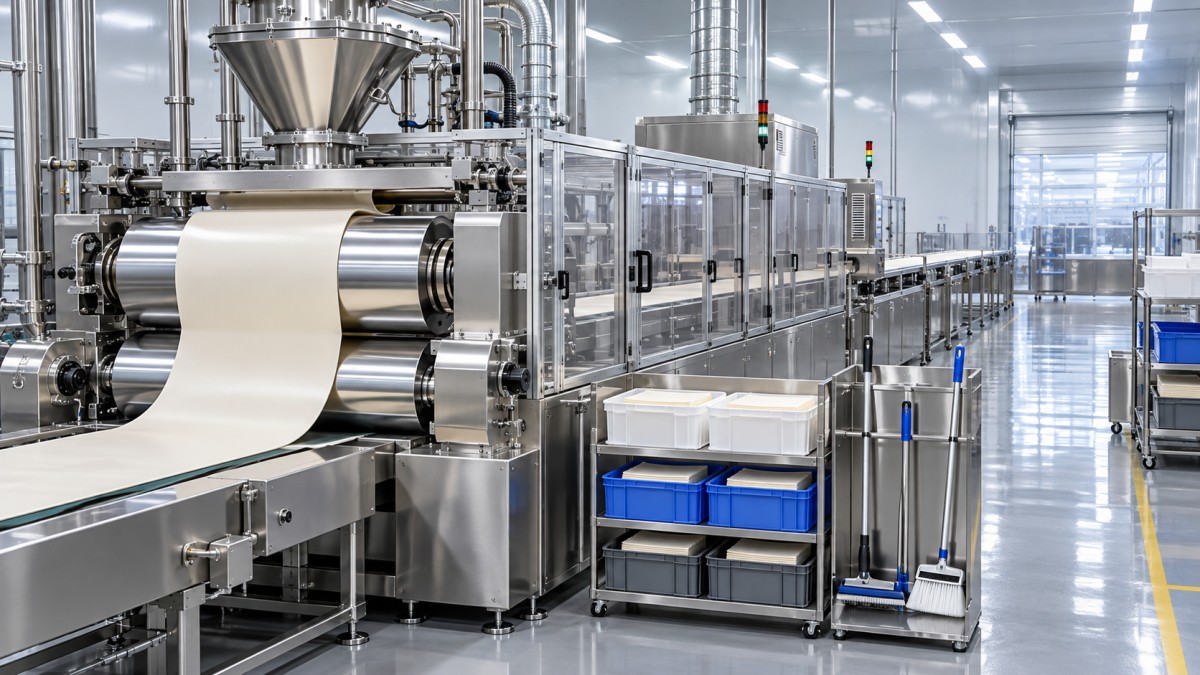
Los equipos controlados por PLC pueden facilitar una operación repetible al registrar condiciones relevantes del proceso y ayudar a estandarizar las secuencias de la máquina. En aplicaciones de calandrado que involucran películas de PU o PVC, unalínea de calandrado para cuero sintético puede especificarse con control de programación PLC para facilitar la operación y el mantenimiento. Sus configuraciones disponibles abarcan espesores de calandrado de 0.05 mm a 0.5 mm y una variedad de anchos de trabajo. Para las plantas que procesan múltiples materiales, la cuestión importante de contaminación no es solo el sistema de control, sino si las recetas, los pasos de liberación tras la limpieza y las inspecciones de la superficie de los rodillos se incorporan a la disciplina operativa en torno al equipo.
En el punto de control de calidad, inspeccione el primer material aceptable después de cada cambio de alto riesgo antes de mezclarlo con la producción posterior. El método de inspección debe ajustarse al riesgo de defecto: examen visual con iluminación uniforme, corte de muestras, evaluación de superficie, controles de peso o espesor y confirmación de laboratorio cuando el compuesto o el uso final lo requieran. Retenga el material cuando aún no se comprenda el origen de una anomalía; dejarlo pasar solo transfiere la incertidumbre al siguiente proceso.
Convierta el despeje de línea en una liberación verificable, no en una entrega verbal
Una rutina sólida de despeje de línea confirma más que la limpieza de la máquina. Verifica que las etiquetas anteriores, contenedores, órdenes de trabajo, embalajes, reprocesados, herramientas y materiales no utilizados se hayan retirado o identificado correctamente. Esto es particularmente importante cuando se procesan varios compuestos muy próximos entre sí o cuando los relevos de turno ocurren durante actividades de cambio.
- Detenga y aísle el flujo de materiales antes de comenzar la limpieza.
- Retire el compuesto restante, los recortes y los contenedores temporales de la zona de trabajo definida.
- Limpie las superficies de contacto con el producto designadas e inspeccione los puntos de retención conocidos.
- Realice la purga o prueba de funcionamiento requerida y evalúe la salida según los criterios de liberación.
- Confirme la identidad correcta del material, los documentos de producción vigentes y las herramientas aprobadas antes de reiniciar.
- Registre la liberación y conserve cualquier muestra requerida de la primera pieza para la trazabilidad.
El control de contaminación se vuelve más fiable cuando las desviaciones se revisan como señales del proceso y no como errores aislados de los operadores. Los residuos repetidos en el mismo borde de rodillo, las partículas extrañas recurrentes después de un cambio específico o las discrepancias frecuentes en las etiquetas indican que el método de control necesita ajustes. Actualizar el punto de limpieza, el diseño del contenedor, la ruta de materiales o el criterio de liberación es más eficaz que simplemente pedir al personal que “tenga más cuidado”.