









Trimiteți-ne un mesaj
Reducerea riscurilor de contaminare a compușilor în liniile de producție pentru mașini de prelucrare a cauciucului
Contaminarea compusului rareori începe cu o singură defecțiune evidentă. Aceasta apare adesea în timpul unei schimbări de rețetă, după un ciclu de curățare efectuat în grabă sau atunci când o cantitate mică de material rămas pătrunde în următorul lot printr-o pâlnie, un transportor, o moară, un extruder sau un calandru. Rezultatul vizibil poate fi reprezentat de puncte, variații de culoare, comportament neuniform la vulcanizare, defecte de suprafață sau o modificare neașteptată a proprietăților fizice. Până când defectul este descoperit la inspecția finală, sursa inițială poate fi deja cu mai multe etape de proces în amonte.
Răspunsul practic este controlarea contaminării ca problemă de segregare a materialelor la nivelul întregii linii, nu ca problemă de curățare a unei singure mașini. O linie de producție fiabilă pentru mașini de cauciuc necesită trasee de material definite, proceduri de schimbare verificate, unelte de curățare controlate și verificări trasabile de autorizare înainte ca următorul compus să intre în producție. Cele mai eficiente controale sunt cele care împiedică materialele străine sau materialele din compusul anterior să intre în proces de la bun început.
Începeți cu tiparul contaminării, nu cu mașina suspectată
Atunci când este raportată o foaie de cauciuc, un profil sau o piesă turnată neconformă, prima întrebare ar trebui să fie:ce tip de material este prezent și unde devine detectabil pentru prima dată? Acest lucru restrânge investigația mai rapid decât demontarea imediată a echipamentului.
De exemplu, particulele negre într-un compus de culoare deschisă pot indica material rămas cu negru de fum, reziduuri degradate pe o suprafață încălzită, cârpe de curățare contaminate sau praf care intră într-un punct de transfer deschis. O suprafață lipicioasă poate sugera antrenarea de plastifiant, ulei de proces, agent de demulare sau polimer incompatibil. Defectele repetate la un interval regulat pot indica acumulări pe un cilindru rotativ, o îmbinare de bandă, un șnec, o filieră sau un dispozitiv de alimentare, mai degrabă decât contaminarea întregului lot.
- Defectele izolate provin adesea din manipulare, ambalare, unelte de curățare sau o suprafață locală a echipamentului.
- Defectele care cresc după pornire pot fi legate de material reținut în zone moarte sau de depuneri eliberate treptat.
- Defectele prezente în întregul lot necesită revizuirea cântăririi, depozitării, amestecării și identificării lotului.
- Defectele apărute numai după o schimbare de rețetă indică de obicei o purjare incompletă, curățare insuficientă sau segregare deficitară a materialelor intermediare.
Păstrați materialul suspect separat fizic pe durata verificării. Reintroducerea în lotul activ a resturilor de tăiere, materialului refolosit sau reziduurilor de măturare îndoielnice înainte de confirmarea identificării poate răspândi un eveniment limitat la mai multe comenzi de producție.
Unde pătrunde de obicei contaminarea compusului în linie
Punctele de manipulare a materialelor merită la fel de multă atenție ca malaxoarele și mașinile de procesare. Sacii, recipientele, furtunurile de transfer, cupele, magneții, transportoarele și buncărele de depozitare pot transporta toate reziduuri mai departe. Manipularea deschisă este deosebit de vulnerabilă atunci când compuși cu culori, materiale de umplutură, sisteme de vulcanizare sau familii de polimeri diferite trec prin aceeași zonă.
Zone de alimentare și depozitare
Etichetarea incorectă reprezintă un risc elementar, dar grav. Plăcile sau granulele cu aspect similar pot fi amplasate în zona de pregătire greșită, iar recipientele utilizate parțial își pot pierde identitatea lotului. Fiecare recipient trebuie să indice codul compusului, starea producției și orice restricții privind reutilizarea. Recipientele dedicate sunt preferabile pentru materiale cu contrast puternic, precum compușii albi și negri, materialele care conțin silicon, compușii vulcanizați cu sulf și cei vulcanizați cu peroxid sau materialele cu cerințe sensibile privind aderența.
Contaminarea cu pulberi se propagă, de asemenea, mai departe decât se anticipează. Praful provenit din materiale de umplutură, pigmenți și agenți de vulcanizare se poate depune pe suprafețele din apropiere și poate deveni aeropurtat în timpul curățării sau al deplasării materialelor. Sistemele de aspirare proiectate pentru colectarea industrială a prafului sunt, în general, mai sigure decât măturarea uscată, care poate redistribui particulele fine în zonele de lucru.
Amestecare și transfer ulterior
Malaxoarele interne, ușile de descărcare, morile, unitățile batch-off și transportoarele pot reține compus în colțuri, garnituri, raclete și suprafețe de contact. O cantitate de purjare singură nu reprezintă o dovadă de curățenie. Materialul de purjare trebuie inspectat în raport cu un standard de acceptare definit, în special după schimbări care implică culoarea, pachetul de vulcanizare, ingrediente ignifuge sau aditivi speciali.
Echipamentele de transfer trebuie verificate pentru zone greu accesibile: furtunuri flexibile, valve de deviere, gâturi de buncăr, alimentatoare cu șnec, jgheaburi de transfer și margini de bandă. O linie poate părea curată din exterior, în timp ce reziduuri rămân pe o margine internă sau sub o apărătoare.
Construiți controalele de schimbare în funcție de riscul real
Nu toate schimbările de rețetă necesită același răspuns. Tratarea tuturor schimbărilor în mod identic poate irosi timp, însă tratarea unei schimbări cu risc ridicat ca fiind una de rutină generează rebuturi evitabile. O matrice de risc poate clasifica tranzițiile în funcție de factori precum contrastul de culoare, compatibilitatea polimerilor, sistemul de vulcanizare, tipul materialului de umplutură, conținutul de ulei și sensibilitatea utilizării finale.
O instrucțiune bună de schimbare identifică secțiunile mașinii care trebuie izolate, uneltele permise pentru curățare, materialul sau procedura de purjare, punctul de inspecție și persoana autorizată să aprobe reluarea liniei. Instrucțiunile vagi, cum ar fi „curățați temeinic mașina”, lasă prea mult loc interpretării individuale. Procedura trebuie să precizeze unde trebuie să verifice operatorii, inclusiv zonele care nu sunt vizibile în timpul funcționării normale.
Curățarea poate introduce, de asemenea, contaminare
Materialele de curățare sunt adesea neglijate. Periile, cârpele, racletele, furtunurile de aer comprimat și recipientele cu solvenți utilizate în comun pot transfera resturi de la o mașină sau familie de compuși la alta. Uneltele trebuie alocate pe zone sau grupuri de materiale și depozitate astfel încât să rămână curate între utilizări. Codificarea prin culori poate ajuta, dar numai atunci când este susținută de instrucțiuni clare de lucru și verificări de rutină.
Aerul comprimat nu trebuie utilizat ca înlocuitor general pentru curățare. Acesta poate împinge particule în apărători, lagăre, carcase electrice sau cavități inaccesibile ale mașinii, de unde pot reveni ulterior pe traseul produsului. Atunci când aerul este necesar pentru o activitate definită, utilizarea sa trebuie controlată și urmată de inspecția directă a zonei expuse de contact cu produsul.
Agenții de curățare necesită, de asemenea, verificarea compatibilității. Solventul, lubrifiantul sau materialul de demulare rezidual pot afecta suprafețele compusului și pot crea o problemă de siguranță în apropierea echipamentelor încălzite. Utilizați numai produse aprobate, permiteți uscarea sau evaporarea conform procedurii și evitați confundarea recipientelor de curățare cu substanțele chimice de proces.
Utilizați monitorizarea pentru a face contaminarea vizibilă mai devreme
Inspecția vizuală rămâne utilă, dar nu ar trebui să fie singura barieră. Înregistrările de trasabilitate pot conecta loturile de materii prime, loturile de amestecare, setările mașinii, starea schimbării, acțiunile operatorului și constatările inspecției. Atunci când este descoperit un defect, această evidență ajută la stabilirea dacă problema este limitată la un singur cilindru, un singur lot sau un interval mai larg de producție.
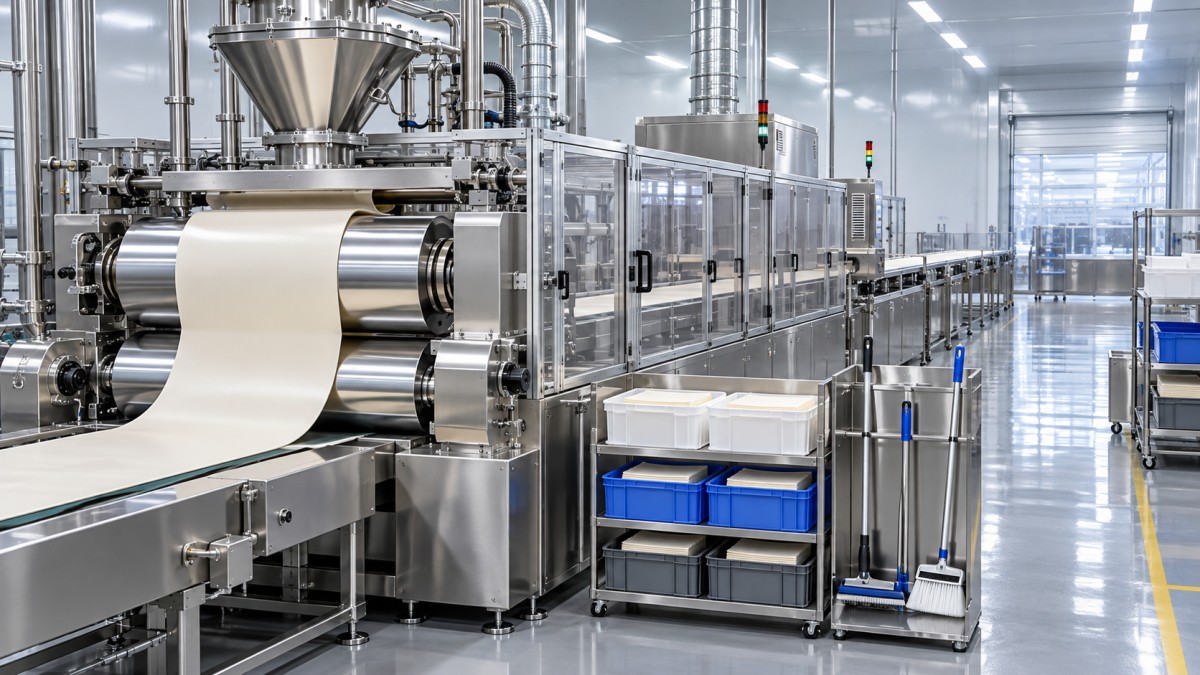
Echipamentele controlate prin PLC pot sprijini funcționarea repetabilă prin înregistrarea condițiilor relevante ale procesului și prin standardizarea secvențelor mașinii. În aplicațiile de calandrare care implică folii PU sau PVC, olinie de calandrare pentru piele sintetică poate fi specificată cu control prin programare PLC pentru operare și întreținere mai ușoare. Configurațiile disponibile acoperă grosimi de calandrare de la 0.05 mm la 0.5 mm și o gamă de lățimi de lucru. Pentru fabricile care procesează mai multe materiale, întrebarea importantă privind contaminarea nu este numai sistemul de control, ci dacă rețetele, etapele de aprobare a curățării și inspecțiile suprafeței cilindrilor sunt integrate în disciplina de operare a echipamentului.
La punctul de control al calității, inspectați primul material acceptabil după fiecare schimbare cu risc ridicat înainte ca acesta să fie amestecat cu producția din etapele ulterioare. Metoda de inspecție trebuie să corespundă riscului de defect: examinare vizuală în condiții de iluminare constantă, tăierea probelor, evaluarea suprafeței, verificări ale greutății sau grosimii și confirmare de laborator atunci când compusul sau utilizarea finală o impun. Rețineți materialul atunci când sursa unei anomalii nu este încă înțeleasă; trecerea lui mai departe doar transferă incertitudinea către următorul proces.
Transformați eliberarea liniei într-o aprobare verificabilă, nu într-o predare verbală
O rutină solidă de eliberare a liniei confirmă mai mult decât curățenia mașinii. Aceasta verifică faptul că etichetele, recipientele, ordinele de lucru, ambalajele, materialele refolosite, uneltele și materialele neutilizate anterioare au fost îndepărtate sau identificate corect. Acest lucru este deosebit de important atunci când mai mulți compuși sunt procesați în imediata apropiere sau când predările între schimburi au loc în timpul activităților de schimbare.
- Opriți și izolați fluxul de material înainte de începerea curățării.
- Îndepărtați compusul rămas, resturile de tăiere și recipientele temporare din zona de lucru definită.
- Curățați suprafețele desemnate de contact cu produsul și inspectați punctele cunoscute de retenție.
- Efectuați purjarea sau rularea de probă necesară și evaluați rezultatul în raport cu criteriile de aprobare.
- Confirmați identitatea corectă a materialului, documentele de producție curente și uneltele aprobate înainte de repornire.
- Înregistrați aprobarea și păstrați orice probă necesară de prima piesă pentru trasabilitate.
Controlul contaminării devine mai fiabil atunci când abaterile sunt analizate ca semnale de proces, nu ca greșeli izolate ale operatorilor. Reziduurile repetate pe aceeași margine a cilindrului, particulele străine recurente după o anumită schimbare sau discrepanțele frecvente de etichetare indică fiecare necesitatea ajustării metodei de control. Actualizarea punctului de curățare, a designului recipientului, a traseului materialului sau a criteriului de aprobare este mai eficientă decât simpla solicitare adresată personalului de a „fi mai atent”.