









ส่งข้อความถึงเรา
การลดความเสี่ยงของการปนเปื้อนในคอมพาวด์ในสายการผลิตเครื่องจักรยาง
การปนเปื้อนของสารประกอบมักไม่เริ่มต้นจากความขัดข้องที่ชัดเจนเพียงจุดเดียว มักปรากฏขึ้นระหว่างการเปลี่ยนเกรด หลังรอบการทำความสะอาดที่เร่งรีบ หรือเมื่อวัสดุคงค้างปริมาณเล็กน้อยเข้าสู่แบตช์ถัดไปผ่านฮอปเปอร์ สายพานลำเลียง เครื่องบด เครื่องอัดรีด หรือเครื่องคาเลนเดอร์ ผลลัพธ์ที่มองเห็นได้อาจเป็นจุดแปลกปลอม ความแปรปรวนของสี พฤติกรรมการคงรูปที่ไม่สม่ำเสมอ ข้อบกพร่องบนพื้นผิว หรือการเปลี่ยนแปลงคุณสมบัติทางกายภาพที่ไม่คาดคิด เมื่อพบข้อบกพร่องในการตรวจสอบขั้นสุดท้าย แหล่งกำเนิดเดิมอาจอยู่ย้อนกลับไปหลายขั้นตอนในกระบวนการแล้ว
แนวทางปฏิบัติคือควบคุมการปนเปื้อนในฐานะประเด็นการแยกวัสดุตลอดทั้งไลน์ แทนที่จะเป็นเพียงประเด็นการทำความสะอาดเครื่องจักรเครื่องเดียว สายการผลิตเครื่องจักรยางที่เชื่อถือได้จำเป็นต้องมีเส้นทางวัสดุที่กำหนดไว้อย่างชัดเจน ขั้นตอนการเปลี่ยนงานที่ผ่านการยืนยัน เครื่องมือทำความสะอาดที่ควบคุมได้ และการตรวจปล่อยงานที่ตรวจสอบย้อนกลับได้ก่อนที่สารประกอบชุดถัดไปจะเข้าสู่การผลิต มาตรการควบคุมที่มีประสิทธิภาพที่สุดคือมาตรการที่ป้องกันไม่ให้วัสดุแปลกปลอมหรือวัสดุจากสารประกอบก่อนหน้าเข้าสู่กระบวนการตั้งแต่แรก
เริ่มจากรูปแบบการปนเปื้อน ไม่ใช่เครื่องจักรที่สงสัย
เมื่อมีรายงานแผ่นยาง โปรไฟล์ หรือชิ้นงานขึ้นรูปที่ไม่เป็นไปตามข้อกำหนด คำถามแรกควรเป็น:มีวัสดุชนิดใดอยู่ และเริ่มตรวจพบได้ครั้งแรกที่จุดใด? สิ่งนี้ช่วยจำกัดขอบเขตการตรวจสอบได้รวดเร็วกว่าการถอดแยกเครื่องจักรทันที
ตัวอย่างเช่น อนุภาคสีดำในสารประกอบสีอ่อนอาจบ่งชี้ถึงวัสดุที่มีคาร์บอนแบล็กคงค้าง คราบเสื่อมสภาพบนพื้นผิวที่ให้ความร้อน ผ้าเช็ดทำความสะอาดที่ปนเปื้อน หรือฝุ่นที่เข้าสู่จุดถ่ายโอนแบบเปิด พื้นผิวเหนียวอาจบ่งชี้ถึงพลาสติไซเซอร์ น้ำมันในกระบวนการ สารช่วยปลดปล่อย หรือการปนค้างของพอลิเมอร์ที่เข้ากันไม่ได้ ข้อบกพร่องที่เกิดซ้ำเป็นระยะสม่ำเสมออาจบ่งชี้ถึงการสะสมบนลูกกลิ้งหมุน รอยต่อสายพาน สกรู แม่พิมพ์ หรืออุปกรณ์ป้อนวัสดุ แทนที่จะเป็นการปนเปื้อนในทั้งแบตช์
- ข้อบกพร่องที่เกิดเป็นครั้งคราว มักมีต้นกำเนิดจากการจัดการ บรรจุภัณฑ์ เครื่องมือทำความสะอาด หรือพื้นผิวเครื่องจักรเฉพาะจุด
- ข้อบกพร่องที่เพิ่มขึ้นหลังเริ่มเดินเครื่อง อาจเกี่ยวข้องกับวัสดุที่คงค้างในจุดอับหรือคราบสะสมที่ค่อย ๆ หลุดออก
- ข้อบกพร่องที่ปรากฏตลอดทั้งแบตช์ ต้องทบทวนการชั่ง การจัดเก็บ การผสม และการระบุแบตช์
- ข้อบกพร่องที่เกิดเฉพาะหลังการเปลี่ยนเกรด โดยทั่วไปบ่งชี้ถึงการไล่วัสดุออกที่ไม่สมบูรณ์ การทำความสะอาดไม่เพียงพอ หรือการแยกวัสดุระหว่างกระบวนการที่ไม่ดี
แยกวัสดุต้องสงสัยออกจากกันทางกายภาพในระหว่างที่กำลังตรวจสอบ การนำเศษตัด วัสดุรีเวิร์ก หรือเศษกวาดที่ยังน่าสงสัยกลับเข้าสู่แบตช์ที่กำลังดำเนินการก่อนยืนยันการระบุ อาจทำให้เหตุการณ์ที่มีขอบเขตจำกัดแพร่กระจายไปยังคำสั่งผลิตหลายรายการ
จุดที่การปนเปื้อนของสารประกอบมักเข้าสู่ไลน์
จุดจัดการวัสดุควรได้รับความสนใจมากพอ ๆ กับเครื่องผสมและเครื่องจักรแปรรูป ถุง ภาชนะ ท่อถ่ายโอน ที่ตัก แม่เหล็ก สายพานลำเลียง และถังเก็บ ล้วนสามารถนำพาคราบตกค้างไปข้างหน้าได้ การจัดการแบบเปิดมีความเสี่ยงเป็นพิเศษเมื่อสารประกอบที่มีสี สารตัวเติม ระบบการคงรูป หรือตระกูลพอลิเมอร์แตกต่างกัน เคลื่อนผ่านพื้นที่เดียวกัน
พื้นที่ป้อนและจัดเก็บ
การติดฉลากไม่ถูกต้องเป็นความเสี่ยงพื้นฐานแต่ร้ายแรง แผ่นหรือเม็ดที่มีลักษณะคล้ายกันอาจถูกวางในพื้นที่พักวัสดุผิดจุด ขณะที่ภาชนะที่ใช้งานไปบางส่วนอาจสูญเสียข้อมูลระบุแบตช์ ภาชนะแต่ละใบควรแสดงรหัสสารประกอบ สถานะการผลิต และข้อจำกัดใด ๆ เกี่ยวกับการนำกลับมาใช้ ภาชนะเฉพาะสำหรับวัสดุแต่ละชนิดเหมาะสมกว่าในกรณีวัสดุที่มีความแตกต่างชัดเจน เช่น สารประกอบสีขาวและสีดำ วัสดุที่มีซิลิโคน สารประกอบที่คงรูปด้วยกำมะถันและด้วยเปอร์ออกไซด์ หรือวัสดุที่มีข้อกำหนดด้านการยึดติดที่ละเอียดอ่อน
การปนเปื้อนจากผงยังแพร่กระจายได้ไกลกว่าที่คาด ฝุ่นจากสารตัวเติม เม็ดสี และสารคงรูปสามารถตกค้างบนพื้นผิวใกล้เคียงและฟุ้งกระจายได้ระหว่างการทำความสะอาดหรือการเคลื่อนย้ายวัสดุ โดยทั่วไป ระบบดูดฝุ่นที่ออกแบบมาสำหรับการเก็บฝุ่นอุตสาหกรรมปลอดภัยกว่าการกวาดแบบแห้ง ซึ่งอาจกระจายอนุภาคละเอียดไปทั่วพื้นที่ทำงาน
การผสมและการถ่ายโอนหลังการผสม
เครื่องผสมภายใน ประตูปล่อย เครื่องบด หน่วยแบตช์ออฟ และสายพานลำเลียง สามารถเก็บสารประกอบไว้ตามมุม ซีล ใบปาด และพื้นผิวสัมผัส ปริมาณวัสดุที่ใช้ไล่ออกเพียงอย่างเดียวไม่ใช่หลักฐานของความสะอาด ต้องตรวจสอบวัสดุไล่ออกเทียบกับมาตรฐานการยอมรับที่กำหนด โดยเฉพาะหลังการเปลี่ยนแปลงที่เกี่ยวข้องกับสี ชุดสารคงรูป ส่วนผสมหน่วงการติดไฟ หรือสารเติมแต่งพิเศษ
ควรตรวจสอบอุปกรณ์ถ่ายโอนในบริเวณที่เข้าถึงยาก ได้แก่ ท่ออ่อน วาล์วเปลี่ยนทาง คอฮอปเปอร์ เครื่องป้อนสกรู รางถ่ายโอน และขอบสายพาน ไลน์อาจดูสะอาดจากภายนอก ขณะที่คราบตกค้างยังคงอยู่บนสันภายในหรือใต้ฝาครอบป้องกัน
สร้างการควบคุมการเปลี่ยนงานตามความเสี่ยงจริง
การเปลี่ยนเกรดไม่ได้ทุกครั้งต้องใช้วิธีตอบสนองแบบเดียวกัน การปฏิบัติต่อการเปลี่ยนแปลงทุกประเภทเหมือนกันอาจเสียเวลา แต่การปฏิบัติต่อการเปลี่ยนแปลงที่มีความเสี่ยงสูงเป็นงานปกติจะก่อให้เกิดของเสียที่หลีกเลี่ยงได้ เมทริกซ์ความเสี่ยงสามารถจัดประเภทการเปลี่ยนผ่านตามปัจจัยต่าง ๆ เช่น ความแตกต่างของสี ความเข้ากันได้ของพอลิเมอร์ ระบบสารคงรูป ประเภทสารตัวเติม ปริมาณน้ำมัน และความไวต่อการใช้งานปลายทาง
คำแนะนำการเปลี่ยนงานที่ดีจะระบุส่วนของเครื่องจักรที่ต้องแยก เครื่องมือที่อนุญาตให้ใช้ทำความสะอาด วัสดุหรือวิธีการไล่วัสดุออก จุดตรวจสอบ และบุคคลผู้มีอำนาจปล่อยไลน์ คำแนะนำที่คลุมเครือ เช่น “ทำความสะอาดเครื่องจักรอย่างทั่วถึง” เปิดช่องให้ตีความส่วนบุคคลมากเกินไป ขั้นตอนควรระบุจุดที่ผู้ปฏิบัติงานต้องตรวจดู รวมถึงบริเวณที่ไม่เห็นระหว่างการทำงานปกติ
การทำความสะอาดก็อาจก่อให้เกิดการปนเปื้อนได้
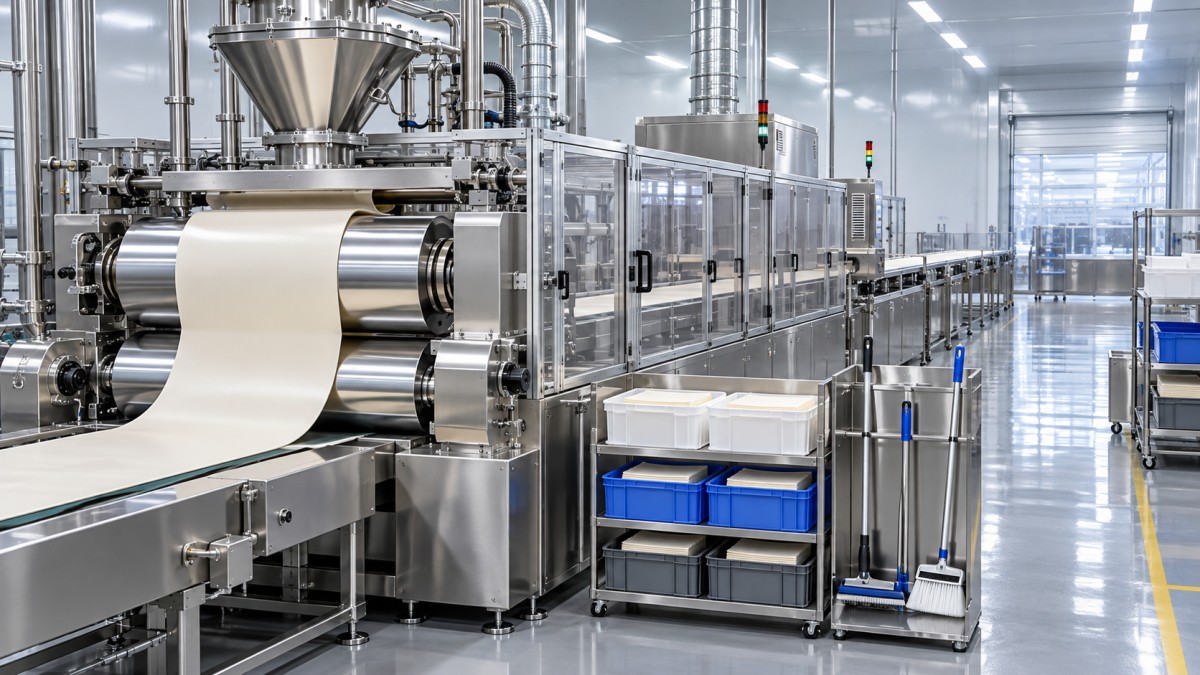
วัสดุทำความสะอาดมักถูกมองข้าม แปรง ผ้า ที่ขูด ท่อลมอัด และภาชนะใส่ตัวทำละลายที่ใช้ร่วมกัน สามารถถ่ายโอนเศษปนเปื้อนจากเครื่องจักรหรือกลุ่มสารประกอบหนึ่งไปยังอีกกลุ่มหนึ่งได้ ควรกำหนดเครื่องมือให้เฉพาะตามพื้นที่หรือกลุ่มวัสดุ และจัดเก็บเพื่อให้สะอาดระหว่างการใช้งาน การกำหนดรหัสสีอาจช่วยได้ แต่ต้องได้รับการสนับสนุนด้วยคำแนะนำการทำงานที่ชัดเจนและการตรวจสอบเป็นประจำ
ไม่ควรใช้ลมอัดแทนการทำความสะอาดโดยทั่วไป เพราะอาจเป่าอนุภาคเข้าไปในฝาครอบ ตลับลูกปืน ตู้ไฟฟ้า หรือช่องว่างภายในเครื่องจักรที่เข้าถึงไม่ได้ ซึ่งภายหลังอาจกลับเข้าสู่เส้นทางผลิตภัณฑ์ได้ เมื่อจำเป็นต้องใช้ลมสำหรับงานที่กำหนด ควรมีการควบคุมการใช้งานและตามด้วยการตรวจสอบโดยตรงของพื้นที่สัมผัสผลิตภัณฑ์ที่เปิดเผย
สารทำความสะอาดยังต้องมีการทบทวนความเข้ากันได้ ตัวทำละลาย สารหล่อลื่น หรือสารช่วยปลดปล่อยที่ตกค้างอาจส่งผลต่อพื้นผิวสารประกอบ และอาจก่อให้เกิดปัญหาด้านความปลอดภัยใกล้อุปกรณ์ที่ให้ความร้อน ใช้เฉพาะผลิตภัณฑ์ที่ได้รับอนุมัติ ปล่อยให้แห้งหรือระเหยตามที่ขั้นตอนกำหนด และป้องกันไม่ให้ภาชนะทำความสะอาดสับสนกับสารเคมีในกระบวนการ
ใช้การเฝ้าติดตามเพื่อให้เห็นการปนเปื้อนเร็วขึ้น
การตรวจสอบด้วยสายตายังคงมีประโยชน์ แต่ไม่ควรเป็นแนวกั้นเพียงอย่างเดียว บันทึกการตรวจสอบย้อนกลับสามารถเชื่อมโยงล็อตวัตถุดิบ แบตช์เครื่องผสม การตั้งค่าเครื่องจักร สถานะการเปลี่ยนงาน การดำเนินการของผู้ปฏิบัติงาน และผลการตรวจสอบเข้าด้วยกัน เมื่อพบข้อบกพร่อง บันทึกนี้ช่วยระบุว่าปัญหาจำกัดอยู่ที่ม้วนเดียว แบตช์เดียว หรือครอบคลุมช่วงการผลิตที่กว้างกว่า
อุปกรณ์ที่ควบคุมด้วย PLC สามารถสนับสนุนการทำงานที่ทำซ้ำได้ด้วยการบันทึกสภาวะกระบวนการที่เกี่ยวข้อง และช่วยทำให้ลำดับการทำงานของเครื่องจักรเป็นมาตรฐาน ในงานคาเลนเดอร์ที่เกี่ยวข้องกับฟิล์ม PU หรือ PVC สายการผลิตคาเลนเดอร์หนังสังเคราะห์ สามารถกำหนดให้มีการควบคุมด้วยโปรแกรม PLC เพื่อให้ใช้งานและบำรุงรักษาได้ง่ายขึ้น การกำหนดค่าที่มีให้เลือกครอบคลุมความหนาการคาเลนเดอร์ตั้งแต่ 0.05 mm ถึง 0.5 mm และช่วงความกว้างการทำงานหลายขนาด สำหรับโรงงานที่แปรรูปวัสดุหลายชนิด ประเด็นสำคัญเกี่ยวกับการปนเปื้อนไม่ใช่ระบบควบคุมเพียงอย่างเดียว แต่คือสูตรการผลิต ขั้นตอนปล่อยงานหลังทำความสะอาด และการตรวจสอบพื้นผิวลูกกลิ้ง ได้รับการรวมไว้ในวินัยการปฏิบัติงานรอบอุปกรณ์หรือไม่
ที่จุดตรวจคุณภาพ ให้ตรวจสอบวัสดุชิ้นแรกที่ยอมรับได้หลังการเปลี่ยนงานที่มีความเสี่ยงสูงทุกครั้ง ก่อนนำไปผสมกับการผลิตในขั้นตอนถัดไป วิธีการตรวจสอบควรสอดคล้องกับความเสี่ยงของข้อบกพร่อง ได้แก่ การตรวจด้วยสายตาภายใต้แสงสว่างที่สม่ำเสมอ การตัดตัวอย่าง การประเมินพื้นผิว การตรวจน้ำหนักหรือความหนา และการยืนยันในห้องปฏิบัติการเมื่อสารประกอบหรือการใช้งานปลายทางต้องการ ให้กักวัสดุไว้เมื่อยังไม่เข้าใจแหล่งที่มาของความผิดปกติ การส่งผ่านต่อไปเพียงแค่ถ่ายโอนความไม่แน่นอนไปยังกระบวนการถัดไป
ทำให้การเคลียร์ไลน์เป็นการปล่อยงานที่ตรวจสอบได้ ไม่ใช่การส่งต่องานด้วยวาจา
ขั้นตอนการเคลียร์ไลน์ที่แข็งแกร่งยืนยันมากกว่าความสะอาดของเครื่องจักร โดยตรวจสอบว่าฉลากเดิม ภาชนะ ใบสั่งงาน บรรจุภัณฑ์ วัสดุรีเวิร์ก เครื่องมือ และวัสดุที่ไม่ได้ใช้ ถูกนำออกหรือระบุอย่างถูกต้องแล้ว สิ่งนี้สำคัญอย่างยิ่งในพื้นที่ที่แปรรูปสารประกอบหลายชนิดใกล้กัน หรือมีการส่งมอบกะระหว่างกิจกรรมการเปลี่ยนงาน
- หยุดและแยกการไหลของวัสดุก่อนเริ่มทำความสะอาด
- นำสารประกอบ เศษตัด และภาชนะชั่วคราวที่เหลือออกจากพื้นที่ทำงานที่กำหนด
- ทำความสะอาดพื้นผิวสัมผัสผลิตภัณฑ์ที่กำหนด และตรวจสอบจุดคงค้างที่ทราบ
- ดำเนินการไล่วัสดุออกหรือทดลองเดินเครื่องตามที่กำหนด และประเมินผลผลิตตามเกณฑ์การปล่อยงาน
- ยืนยันการระบุวัสดุที่ถูกต้อง เอกสารการผลิตปัจจุบัน และเครื่องมือที่ได้รับอนุมัติก่อนเริ่มเดินเครื่องอีกครั้ง
- บันทึกการปล่อยงานและเก็บตัวอย่างชิ้นแรกที่จำเป็นไว้สำหรับการตรวจสอบย้อนกลับ
การควบคุมการปนเปื้อนจะมีความน่าเชื่อถือมากขึ้นเมื่อทบทวนความเบี่ยงเบนในฐานะสัญญาณของกระบวนการ แทนที่จะมองเป็นความผิดพลาดเฉพาะรายของผู้ปฏิบัติงาน คราบตกค้างซ้ำที่ขอบลูกกลิ้งเดิม อนุภาคแปลกปลอมที่เกิดซ้ำหลังการเปลี่ยนงานเฉพาะ หรือความคลาดเคลื่อนของฉลากที่เกิดบ่อย ล้วนบ่งชี้ว่าวิธีการควบคุมต้องปรับปรุง การปรับปรุงจุดทำความสะอาด การออกแบบภาชนะ เส้นทางวัสดุ หรือเกณฑ์การปล่อยงาน มีประสิทธิภาพมากกว่าการเพียงขอให้บุคลากร “ระมัดระวังมากขึ้น”