









Отправить нам сообщение
Снижение рисков загрязнения компаунда на линиях производства резиновых машин
Загрязнение смеси редко начинается с одной очевидной неисправности. Оно часто возникает при смене марки, после поспешного цикла очистки или когда небольшое количество оставшегося материала попадает в следующую партию через бункер, конвейер, вальцовую мельницу, экструдер или каландр. Видимым результатом могут быть вкрапления, отклонения цвета, неравномерное поведение при вулканизации, дефекты поверхности или неожиданное изменение физических свойств. К моменту обнаружения дефекта при окончательном контроле его первоначальный источник уже может находиться на несколько технологических этапов выше по потоку.
Практическое решение заключается в контроле загрязнения как проблемы разделения материалов по всей линии, а не как проблемы очистки отдельной машины. Надежная производственная линия резинового оборудования требует определенных маршрутов движения материалов, проверенных процедур переналадки, контролируемых средств очистки и прослеживаемых проверок допуска до запуска следующей смеси в производство. Наиболее эффективны меры контроля, предотвращающие попадание постороннего материала или материала предыдущей смеси в процесс с самого начала.
Начинайте с характера загрязнения, а не с предполагаемой машины
При обнаружении несоответствующего резинового листа, профиля или формованной детали первым вопросом должен быть:какой именно материал присутствует и где он впервые становится обнаружимым? Это позволяет сузить расследование быстрее, чем немедленная разборка оборудования.
Например, черные частицы в светлой смеси могут указывать на остатки материала с техническим углеродом, разложившиеся отложения на нагретой поверхности, загрязненные ветошь для очистки или пыль, попадающую в открытую точку передачи материала. Липкая поверхность может свидетельствовать о переносе пластификатора, технологического масла, разделительного агента или несовместимого полимера. Повторяющиеся дефекты с регулярным интервалом могут указывать на накопление материала на вращающемся валке, стыке ленты, шнеке, фильере или подающем устройстве, а не на загрязнение всей партии.
- Единичные дефекты часто возникают из-за обращения с материалом, упаковки, средств очистки или локальной поверхности оборудования.
- Дефекты, усиливающиеся после запуска, могут быть связаны с материалом, оставшимся в застойных зонах, или постепенно высвобождаемыми отложениями.
- Дефекты, присутствующие во всей партии, требуют проверки взвешивания, хранения, смешивания и идентификации партии.
- Дефекты только после смены марки обычно указывают на неполную продувку, недостаточную очистку или плохое разделение промежуточных материалов.
Держите подозрительный материал физически изолированным в ходе проверки. Повторное введение сомнительных обрезков, возвратного материала или сметок в активную партию до подтверждения их идентификации может распространить ограниченный инцидент на несколько производственных заказов.
Где загрязнение смеси обычно попадает в линию
Точки обработки материалов заслуживают не меньшего внимания, чем смесители и перерабатывающее оборудование. Мешки, контейнеры, передаточные шланги, совки, магниты, конвейеры и накопительные бункеры могут переносить остатки материала дальше по процессу. Открытая обработка особенно уязвима, когда смеси разных цветов, с различными наполнителями, системами вулканизации или семействами полимеров перемещаются через одну и ту же зону.
Зоны подачи и хранения
Неправильная маркировка — это базовый, но серьезный риск. Похожие на вид пластины или гранулы могут быть размещены в неправильной зоне подготовки, а частично использованные контейнеры могут потерять идентификацию партии. На каждом контейнере должны быть указаны код смеси, производственный статус и любые ограничения на повторное использование. Для сильно контрастирующих материалов предпочтительны выделенные контейнеры, например для белых и черных смесей, материалов, содержащих силикон, смесей с серной и пероксидной вулканизацией или материалов с чувствительными требованиями к адгезии.
Порошковое загрязнение также распространяется дальше, чем ожидается. Пыль от наполнителей, пигментов и вулканизующих агентов может оседать на близлежащих поверхностях и подниматься в воздух при очистке или перемещении материалов. Вакуумные системы, предназначенные для промышленного пылеулавливания, обычно безопаснее сухого подметания, которое может перераспределять мелкие частицы по рабочим зонам.
Смешивание и последующая передача
Внутренние смесители, разгрузочные двери, вальцы, установки охлаждения листов и конвейеры могут удерживать смесь в углах, уплотнениях, скребках и на контактных поверхностях. Одного объема продувочного материала недостаточно как доказательства чистоты. Продувочный материал необходимо проверять по определенному стандарту приемки, особенно после изменений, связанных с цветом, пакетом вулканизации, огнезащитными ингредиентами или специальными добавками.
Оборудование для передачи материала следует проверять на наличие труднодоступных зон: гибких шлангов, перекидных клапанов, горловин бункеров, шнековых питателей, передаточных желобов и краев ленты. Снаружи линия может выглядеть чистой, тогда как остатки материала остаются на внутренней полке или под защитным кожухом.
Выстраивайте контроль переналадки с учетом фактического риска
Не каждая смена марки требует одинаковых действий. Одинаковый подход ко всем сменам может тратить время, но отношение к переходу высокого риска как к обычному создает предотвратимый брак. Матрица рисков может классифицировать переходы по таким факторам, как контраст цветов, совместимость полимеров, система вулканизации, тип наполнителя, содержание масла и чувствительность конечного применения.
Хорошая инструкция по переналадке определяет участки машины, подлежащие изоляции, разрешенные для очистки инструменты, продувочный материал или процедуру, точку контроля и лицо, уполномоченное разрешить запуск линии. Расплывчатые указания, такие как «тщательно очистить машину», оставляют слишком много места для индивидуального толкования. В процедуре должно быть указано, где операторы должны проводить осмотр, включая участки, не видимые при нормальной работе.
Очистка тоже может стать источником загрязнения
Материалы для очистки часто недооценивают. Общие щетки, ткани, скребки, шланги сжатого воздуха и контейнеры с растворителями могут переносить загрязнения от одной машины или семейства смесей к другому. Инструменты следует закреплять за определенной зоной или группой материалов и хранить так, чтобы они оставались чистыми между использованиями. Цветовая маркировка может помочь, но только при наличии четких рабочих инструкций и регулярных проверок.
Сжатый воздух не следует использовать в качестве универсальной замены очистки. Он может загнать частицы в защитные кожухи, подшипники, электрические шкафы или труднодоступные полости машины, откуда они позднее вернутся в путь продукта. Когда воздух необходим для определенной задачи, его использование должно контролироваться и сопровождаться непосредственным осмотром открытой зоны контакта с продуктом.
Средства очистки также требуют проверки совместимости. Остаточный растворитель, смазка или разделительный материал могут влиять на поверхности смеси и создавать угрозу безопасности рядом с нагреваемым оборудованием. Используйте только одобренные продукты, обеспечивайте высыхание или испарение в соответствии с процедурой и не допускайте путаницы контейнеров для очистки с технологическими химикатами.
Используйте мониторинг, чтобы раньше выявлять загрязнение
Визуальный контроль остается полезным, но не должен быть единственным барьером. Записи по прослеживаемости могут связывать партии сырья, замесы, настройки машины, статус переналадки, действия операторов и результаты контроля. При обнаружении дефекта эти записи помогают определить, ограничена ли проблема одним рулоном, одной партией или более широким производственным периодом.
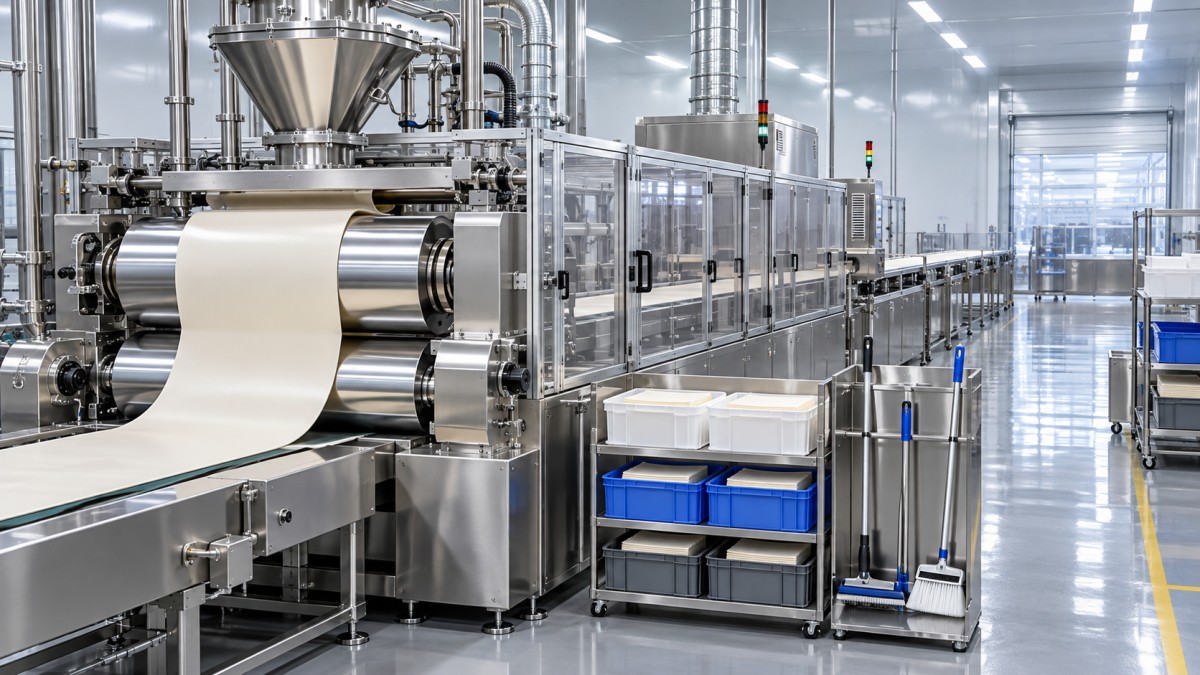
Оборудование с управлением от ПЛК может поддерживать повторяемую работу, регистрируя соответствующие условия процесса и помогая стандартизировать последовательности работы машины. В каландровых применениях с пленками PU или PVC линия каландрирования синтетической кожи может быть оснащена программным управлением ПЛК для упрощения эксплуатации и технического обслуживания. Доступные конфигурации охватывают толщину каландрирования от 0.05 mm до 0.5 mm и ряд рабочих ширин. Для предприятий, перерабатывающих несколько материалов, важен не только сам вопрос о системе управления, но и то, включены ли рецептуры, этапы допуска после очистки и проверки поверхности валков в рабочую дисциплину вокруг оборудования.
На этапе контроля качества проверяйте первый приемлемый материал после каждой переналадки высокого риска до его смешивания с последующей продукцией. Метод контроля должен соответствовать риску дефекта: визуальный осмотр при постоянном освещении, вырезание образцов, оценка поверхности, проверка массы или толщины и лабораторное подтверждение, когда этого требует смесь или конечное применение. Удерживайте материал, если источник отклонения еще не понятен; передача его дальше лишь переносит неопределенность на следующий процесс.
Сделайте очистку линии проверяемым допуском, а не устной передачей
Надежная процедура очистки линии подтверждает не только чистоту машины. Она проверяет, что предыдущие этикетки, контейнеры, производственные заказы, упаковка, возвратный материал, инструменты и неиспользованные материалы были удалены или правильно идентифицированы. Это особенно важно там, где несколько смесей перерабатываются в непосредственной близости или где смена операторов происходит во время переналадки.
- Остановите и изолируйте поток материала до начала очистки.
- Удалите оставшуюся смесь, обрезки и временные контейнеры из определенной рабочей зоны.
- Очистите обозначенные поверхности контакта с продуктом и проверьте известные точки удержания материала.
- Выполните требуемую продувку или пробный запуск и оцените выходной материал по критериям допуска.
- Перед перезапуском подтвердите правильность идентификации материала, актуальность производственных документов и наличие одобренных инструментов.
- Зарегистрируйте допуск и сохраните необходимый образец первого изделия для прослеживаемости.
Контроль загрязнения становится более надежным, когда отклонения рассматриваются как сигналы процесса, а не как отдельные ошибки операторов. Повторяющиеся остатки на одном и том же крае валка, регулярно возникающие посторонние частицы после определенной переналадки или частые расхождения в маркировке — все это указывает на необходимость корректировки метода контроля. Обновление точки очистки, конструкции контейнера, маршрута материала или критерия допуска эффективнее, чем простая просьба к персоналу «быть внимательнее».