









Gửi tin nhắn cho chúng tôi
Nhiễm bẩn hỗn hợp hiếm khi bắt đầu từ một lỗi rõ ràng duy nhất. Nó thường xuất hiện trong quá trình chuyển đổi cấp phối, sau một chu kỳ vệ sinh gấp rút, hoặc khi một lượng nhỏ vật liệu còn sót lại đi vào mẻ tiếp theo qua phễu, băng tải, máy cán, máy đùn hoặc máy lịch. Kết quả có thể nhìn thấy là các đốm, biến đổi màu sắc, đặc tính lưu hóa không đồng đều, khuyết tật bề mặt hoặc thay đổi bất thường về tính chất vật lý. Khi khuyết tật được phát hiện ở công đoạn kiểm tra cuối cùng, nguồn gốc ban đầu có thể đã nằm ở các bước trước đó trong quy trình.
Giải pháp thực tế là kiểm soát nhiễm bẩn như một vấn đề phân tách vật liệu trên toàn dây chuyền, thay vì chỉ là vấn đề vệ sinh một máy đơn lẻ. Một dây chuyền sản xuất máy móc cao su đáng tin cậy cần có các lộ trình vật liệu được xác định rõ, quy trình chuyển đổi đã được xác minh, dụng cụ vệ sinh được kiểm soát và các bước kiểm tra phê duyệt có thể truy xuất trước khi hỗn hợp tiếp theo được đưa vào sản xuất. Các biện pháp kiểm soát hiệu quả nhất là những biện pháp ngăn vật liệu lạ hoặc vật liệu của hỗn hợp trước đó đi vào quy trình ngay từ đầu.
Bắt đầu từ mô hình nhiễm bẩn, không phải từ máy bị nghi ngờ
Khi có báo cáo về tấm cao su, biên dạng hoặc chi tiết đúc không phù hợp, câu hỏi đầu tiên nên là:loại vật liệu nào hiện diện và nó lần đầu có thể được phát hiện ở đâu? Điều này giúp thu hẹp phạm vi điều tra nhanh hơn so với việc lập tức tháo rời thiết bị.
Ví dụ, các hạt màu đen trong hỗn hợp sáng màu có thể cho thấy vật liệu chứa muội than còn sót lại, cặn bị phân hủy trên bề mặt gia nhiệt, giẻ lau bị nhiễm bẩn hoặc bụi xâm nhập tại điểm chuyển liệu hở. Bề mặt dính có thể cho thấy sự kéo theo của chất hóa dẻo, dầu công nghệ, chất chống dính hoặc polyme không tương thích. Các khuyết tật lặp lại theo một khoảng đều đặn có thể cho thấy sự tích tụ trên trục quay, mối nối băng tải, trục vít, khuôn hoặc thiết bị cấp liệu, thay vì nhiễm bẩn trong toàn bộ mẻ.
- Khuyết tật riêng lẻ thường bắt nguồn từ khâu thao tác, đóng gói, dụng cụ vệ sinh hoặc bề mặt thiết bị cục bộ.
- Khuyết tật tăng lên sau khi khởi động có thể liên quan đến vật liệu lưu lại trong các vùng chết hoặc cặn lắng được giải phóng dần.
- Khuyết tật xuất hiện trên toàn bộ mẻ cần xem xét việc cân định lượng, lưu trữ, trộn và nhận diện mẻ.
- Khuyết tật chỉ xuất hiện sau khi chuyển đổi cấp phối thường cho thấy việc xả làm sạch chưa hoàn toàn, vệ sinh chưa đầy đủ hoặc phân tách vật liệu trung gian kém.
Giữ riêng vật liệu nghi ngờ về mặt vật lý trong khi quá trình xem xét đang diễn ra. Việc đưa lại phế cắt, vật liệu tái gia công hoặc vật liệu quét gom đáng ngờ vào một mẻ đang hoạt động trước khi xác nhận nhận diện có thể làm lan rộng một sự cố giới hạn sang nhiều đơn hàng sản xuất.
Những vị trí nhiễm bẩn hỗn hợp thường xâm nhập vào dây chuyền
Các điểm xử lý vật liệu cần được chú ý ngang với máy trộn và máy gia công. Bao, thùng chứa, ống chuyển liệu, muỗng xúc, nam châm, băng tải và thùng chứa lưu trữ đều có thể mang cặn về phía trước. Việc xử lý hở đặc biệt dễ bị ảnh hưởng khi các hỗn hợp có màu sắc, chất độn, hệ lưu hóa hoặc họ polyme khác nhau di chuyển qua cùng một khu vực.
Khu vực cấp liệu và lưu trữ
Dán nhãn sai là một rủi ro cơ bản nhưng nghiêm trọng. Các tấm hoặc hạt có hình thức tương tự có thể được đặt nhầm vào khu vực chờ, trong khi các thùng chứa đã sử dụng một phần có thể mất nhận diện mẻ. Mỗi thùng chứa phải thể hiện mã hỗn hợp, trạng thái sản xuất và mọi hạn chế về tái sử dụng. Nên sử dụng thùng chứa chuyên dụng cho các vật liệu có độ tương phản cao, chẳng hạn như hỗn hợp trắng và đen, vật liệu có chứa silicone, hỗn hợp lưu hóa bằng lưu huỳnh và lưu hóa bằng peroxit, hoặc vật liệu có yêu cầu nhạy cảm về độ bám dính.
Nhiễm bẩn dạng bột cũng lan truyền xa hơn dự kiến. Bụi từ chất độn, chất màu và chất lưu hóa có thể lắng trên các bề mặt gần đó và trở thành bụi lơ lửng trong quá trình vệ sinh hoặc di chuyển vật liệu. Các hệ thống hút bụi được thiết kế cho thu gom bụi công nghiệp thường an toàn hơn quét khô, vì quét khô có thể phân tán lại các hạt mịn khắp các khu vực làm việc.
Trộn và chuyển liệu phía sau
Máy trộn kín, cửa xả, máy cán, thiết bị làm nguội tấm cao su và băng tải có thể giữ lại hỗn hợp tại các góc, gioăng làm kín, dao gạt và bề mặt tiếp xúc. Chỉ riêng lượng vật liệu xả làm sạch không phải là bằng chứng về độ sạch. Vật liệu xả phải được kiểm tra theo tiêu chuẩn chấp nhận đã xác định, đặc biệt sau các thay đổi liên quan đến màu sắc, hệ lưu hóa, thành phần chống cháy hoặc phụ gia đặc biệt.
Thiết bị chuyển liệu cần được xem xét tại các khu vực khó tiếp cận: ống mềm, van chuyển hướng, cổ phễu, bộ cấp liệu trục vít, máng chuyển liệu và mép băng tải. Một dây chuyền có thể trông sạch từ bên ngoài trong khi cặn vẫn còn trên gờ bên trong hoặc bên dưới tấm chắn.
Xây dựng biện pháp kiểm soát chuyển đổi dựa trên rủi ro thực tế
Không phải mọi thay đổi cấp phối đều cần cùng một biện pháp xử lý. Xử lý mọi thay đổi giống hệt nhau có thể lãng phí thời gian, nhưng coi một thay đổi có rủi ro cao là thông thường sẽ tạo ra phế phẩm có thể tránh được. Ma trận rủi ro có thể phân loại các quá trình chuyển đổi theo các yếu tố như độ tương phản màu sắc, khả năng tương thích polyme, hệ lưu hóa, loại chất độn, hàm lượng dầu và mức độ nhạy cảm của mục đích sử dụng cuối cùng.
Hướng dẫn chuyển đổi tốt sẽ xác định các phần máy cần cách ly, dụng cụ được phép dùng để vệ sinh, vật liệu hoặc quy trình xả làm sạch, điểm kiểm tra và người được ủy quyền phê duyệt dây chuyền. Những hướng dẫn mơ hồ như “vệ sinh máy thật kỹ” để lại quá nhiều chỗ cho cách diễn giải cá nhân. Quy trình cần nêu rõ nơi người vận hành phải kiểm tra, bao gồm cả những khu vực không nhìn thấy trong quá trình vận hành bình thường.
Vệ sinh cũng có thể gây nhiễm bẩn
Vật liệu vệ sinh thường bị bỏ qua. Bàn chải, giẻ lau, dao gạt, ống khí nén và thùng dung môi dùng chung có thể chuyển mảnh vụn từ máy này hoặc họ hỗn hợp này sang máy hoặc họ hỗn hợp khác. Dụng cụ nên được phân công theo khu vực hoặc nhóm vật liệu và được lưu trữ để duy trì sạch sẽ giữa các lần sử dụng. Mã màu có thể hữu ích, nhưng chỉ khi được hỗ trợ bằng hướng dẫn công việc rõ ràng và kiểm tra định kỳ.
Không nên sử dụng khí nén như một giải pháp thay thế chung cho việc vệ sinh. Khí nén có thể đẩy các hạt vào trong tấm chắn, ổ trục, vỏ điện hoặc các khoang máy khó tiếp cận, nơi chúng sau đó quay trở lại đường đi của sản phẩm. Khi không khí cần thiết cho một tác vụ đã xác định, việc sử dụng phải được kiểm soát và sau đó phải kiểm tra trực tiếp khu vực tiếp xúc với sản phẩm đã lộ ra.
Chất tẩy rửa cũng cần được đánh giá về tính tương thích. Dung môi, chất bôi trơn hoặc vật liệu chống dính còn sót lại có thể ảnh hưởng đến bề mặt hỗn hợp và có thể gây ra vấn đề an toàn gần thiết bị gia nhiệt. Chỉ sử dụng các sản phẩm đã được phê duyệt, để khô hoặc bay hơi theo yêu cầu của quy trình, và ngăn các thùng chứa chất tẩy rửa bị nhầm lẫn với hóa chất công nghệ.
Sử dụng giám sát để phát hiện nhiễm bẩn sớm hơn
Kiểm tra trực quan vẫn hữu ích, nhưng không nên là hàng rào duy nhất. Hồ sơ truy xuất nguồn gốc có thể liên kết các lô nguyên liệu, mẻ trộn, cài đặt máy, trạng thái chuyển đổi, thao tác của người vận hành và kết quả kiểm tra. Khi phát hiện khuyết tật, hồ sơ này giúp xác định liệu vấn đề chỉ giới hạn ở một cuộn, một mẻ hay một khoảng thời gian sản xuất rộng hơn.
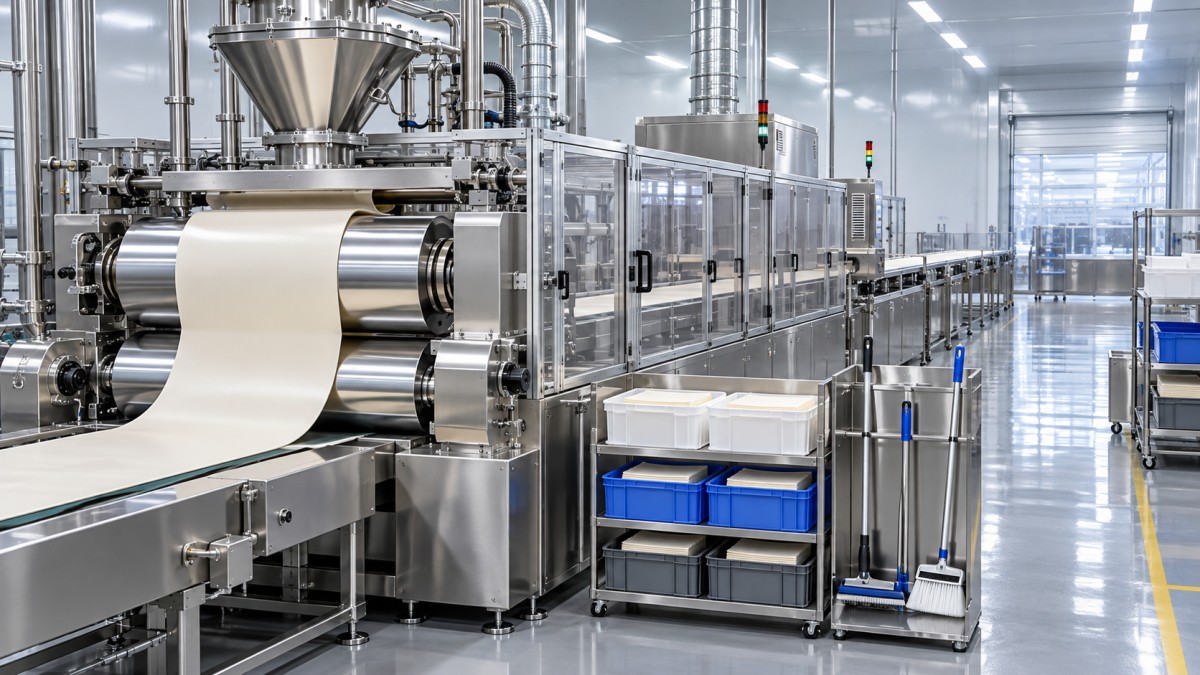
Thiết bị được điều khiển bằng PLC có thể hỗ trợ vận hành lặp lại bằng cách ghi lại các điều kiện quy trình liên quan và giúp chuẩn hóa các trình tự máy. Trong các ứng dụng cán liên quan đến màng PU hoặc PVC, mộtDây chuyền cán da tổng hợp có thể được trang bị điều khiển lập trình PLC để vận hành và bảo trì dễ dàng hơn. Các cấu hình sẵn có của nó bao gồm độ dày cán từ 0.05 mm đến 0.5 mm và nhiều dải khổ làm việc. Đối với các nhà máy xử lý nhiều loại vật liệu, vấn đề nhiễm bẩn quan trọng không chỉ là hệ thống điều khiển, mà là liệu các công thức, bước phê duyệt vệ sinh và kiểm tra bề mặt trục có được tích hợp vào kỷ luật vận hành xung quanh thiết bị hay không.
Tại cổng chất lượng, kiểm tra vật liệu đạt yêu cầu đầu tiên sau mỗi lần chuyển đổi có rủi ro cao trước khi nó được trộn với sản xuất phía sau. Phương pháp kiểm tra phải phù hợp với rủi ro khuyết tật: quan sát trực quan dưới điều kiện chiếu sáng nhất quán, cắt mẫu, đánh giá bề mặt, kiểm tra khối lượng hoặc độ dày và xác nhận trong phòng thí nghiệm khi hỗn hợp hoặc mục đích sử dụng cuối cùng yêu cầu. Giữ lại vật liệu khi nguồn gốc bất thường chưa được hiểu rõ; cho phép nó đi tiếp chỉ chuyển sự không chắc chắn sang công đoạn tiếp theo.
Biến việc giải phóng dây chuyền thành phê duyệt có thể xác minh, không phải bàn giao bằng lời nói
Quy trình giải phóng dây chuyền chặt chẽ xác nhận nhiều hơn là độ sạch của máy. Nó xác minh rằng các nhãn trước đó, thùng chứa, lệnh sản xuất, bao bì, vật liệu tái gia công, dụng cụ và vật liệu chưa sử dụng đã được loại bỏ hoặc nhận diện chính xác. Điều này đặc biệt quan trọng khi nhiều hỗn hợp được xử lý ở khoảng cách gần nhau hoặc khi bàn giao ca diễn ra trong hoạt động chuyển đổi.
- Dừng và cách ly dòng vật liệu trước khi bắt đầu vệ sinh.
- Loại bỏ hỗn hợp còn lại, phế cắt và các thùng chứa tạm thời khỏi khu vực làm việc đã xác định.
- Vệ sinh các bề mặt tiếp xúc với sản phẩm được chỉ định và kiểm tra các điểm lưu giữ đã biết.
- Thực hiện việc xả làm sạch hoặc chạy thử theo yêu cầu và đánh giá đầu ra theo tiêu chí phê duyệt.
- Xác nhận đúng nhận diện vật liệu, tài liệu sản xuất hiện hành và dụng cụ đã được phê duyệt trước khi khởi động lại.
- Ghi nhận việc phê duyệt và lưu giữ mẫu sản phẩm đầu tiên theo yêu cầu để truy xuất nguồn gốc.
Kiểm soát nhiễm bẩn trở nên đáng tin cậy hơn khi các sai lệch được xem xét như tín hiệu của quy trình thay vì các lỗi riêng lẻ của người vận hành. Cặn lặp lại tại cùng một mép trục, các hạt lạ tái diễn sau một lần chuyển đổi cụ thể hoặc sự không khớp nhãn thường xuyên đều cho thấy phương pháp kiểm soát cần được điều chỉnh. Cập nhật điểm vệ sinh, thiết kế thùng chứa, lộ trình vật liệu hoặc tiêu chí phê duyệt hiệu quả hơn là chỉ yêu cầu nhân sự “cẩn thận hơn.”