









أرسل لنا رسالة
ما أسباب تجاعيد الطبقات في ماكينة تصنيع سيور النقل؟
تظهر تجاعيد الطبقات في آلة بناء أحزمة النقل عادةً عندما يدخل النسيج منطقة الترصيص بشد غير متساوٍ، أو يتحرك خارج المحاذاة، أو يصل إلى سطح البناء بسرعة تفوق سرعة وضعه. وقد يؤدي الهواء المحبوس، أو تفاوت التصاق المطاط، أو ضغط الكبس غير المتساوي إلى أعراض مشابهة. عند استكشاف مشكلات آلة بناء الأحزمة، لا يقتصر السؤال الأكثر فائدة على «ما مقدار الشد الذي ينبغي أن أضيفه؟»، بل هو «أين تفقد الطبقة استواءها أول مرة؟»
يحتاج التجعد الذي يبدأ عند فك اللفافة إلى معالجة مختلفة عن التجعد الذي لا يظهر إلا أسفل أسطوانة الضغط. ويساعد تحديد أول نقطة يحدث فيها التشوه على تجنب هدر النسيج والتعديلات المتكررة والعيوب المختبئة بين الطبقات.
افحص التجعد قبل تغيير الإعدادات
راقب مسار المادة من موضع آمن، من دون إدخال يدك داخل الحواجز أو الاقتراب من المعدات الدوارة. سجّل ما إذا كان العيب يبدأ قبل بكرات التغذية، أو في الجزء غير المدعوم، أو عند أول تماس مع سطح البناء، أو أثناء الكبس.
هذه الأنماط مؤشرات وليست دليلاً قاطعاً. فقد تؤدي عدة أعطال إلى المظهر نفسه، لذا غيّر متغيراً واحداً في كل مرة وقارن النتيجة.
الشد غير المتساوي: لماذا لا يكفي غالباً زيادة شد الطبقة؟
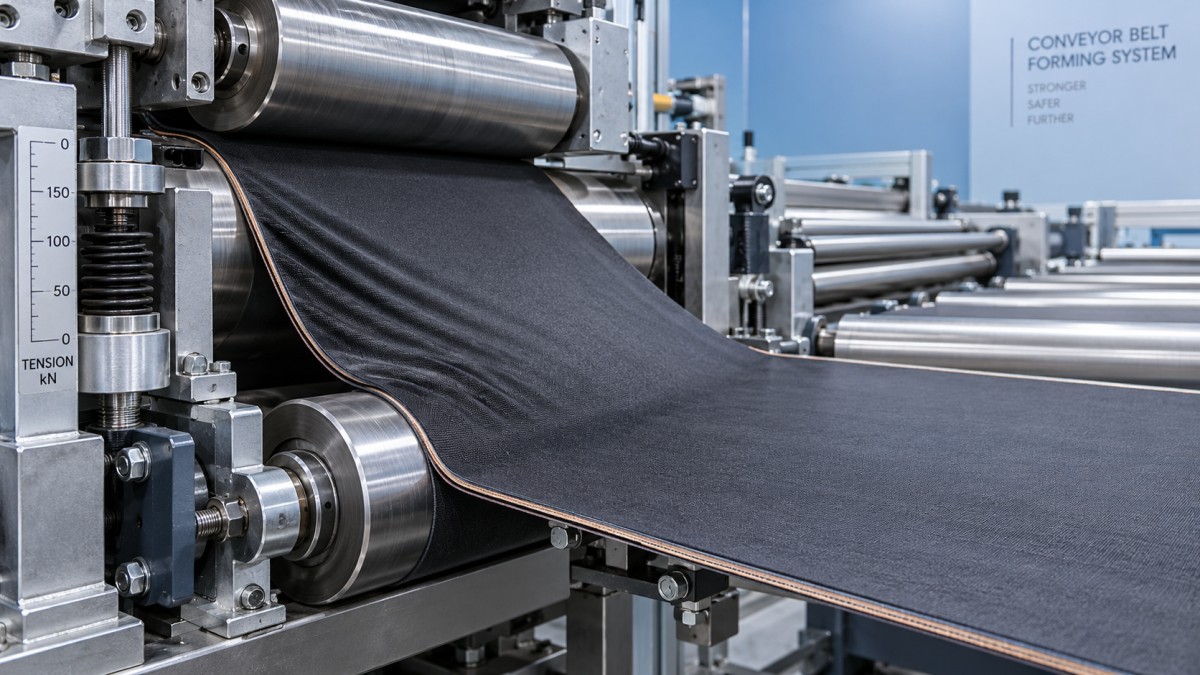
يحتاج النسيج إلى شد مضبوط يكفي لإبقائه مستوياً، من دون أن يكون شديداً إلى حد تمديد التعزيز أو تشويهه. فالشد المفرط قد يغيّر أبعاد الطبقة أو بنية النسيج، بينما يسمح الشد غير الكافي بتراكم الارتخاء قبل التلامس. والأهم أن متوسط الشد قد يبدو مقبولاً، في حين يبقى أحد الجانبين أكثر ارتخاءً من الآخر بكثير.
تشمل الأسباب الشائعة عدم تمركز بكرة الإمداد، أو عدم انتظام اللف، أو تحرك عمود فك اللفافة، أو التصاق المحامل، أو تفاوت الكبح. وقد تخفي أيضاً قراءة الراقص أو خلية الحمل اختلال الشد عبر عرض النسيج، لأنها لا توضح بالضرورة كيفية توزيع الشد على امتداده.
- تحقق من تثبيت بكرة الإمداد في موضعها الصحيح وإحكام تأمينها.
- افحص اللف المتدرج جانبياً، أو الحواف المتضررة، أو عدم انتظام دوران البكرة.
- تأكد من أن مكبح فك اللفافة يتحرر ويعمل بسلاسة.
- راقب حركة الراقص للتحقق من عدم تذبذبه أو التصاقه أو بلوغه حد مشواره.
استخدم نطاق الشد المعتمد لبنية النسيج ووصفة الآلة. لا يوجد إعداد موحد يناسب جميع طبقات أحزمة النقل. إذا لم تختفِ التجاعيد إلا بعد زيادة الشد بدرجة كبيرة، فتحقق من المحاذاة والتغذية بدلاً من اعتماد الإعداد الأعلى حلاً دائماً.
أخطاء محاذاة البكرات والتغذية قد تسحب الطبقة جانبياً
يمكن للبكرة غير المتوازية مع البكرة التالية أن تُحدث ظروف حركة مختلفة عبر عرض النسيج. وقد تنحرف المادة، ويزداد شد أحد الحواف، بينما تتجعد الحافة الأخرى. كما يمكن لأسطح البكرات المتسخة أو البالية أن تسبب تفاوتاً في قوة الجر، فتبدو المشكلة وكأنها مشكلة شد.
افحص مسار المادة بالكامل، لا البكرة الأقرب إلى موضع التجعد فحسب. فقد لا يظهر أثر الانحراف الذي نشأ في مرحلة سابقة إلا عندما تلتقي الطبقة بسطح البناء. وينبغي لفنيي الصيانة التحقق من توازي البكرات وحالة المحامل وثبات التثبيت والانحراف الدوراني ذي الصلة، وفقاً لمواصفات الآلة.
تستحق موجهات الحواف الفحص أيضاً. ينبغي أن تضبط الموجّه موضع النسيج من دون إجباره على تصحيح جانبي مستمر. وقد تشير حركات التوجيه المتكررة إلى تمرير غير صحيح للنسيج، أو حساس خرج عن موضعه، أو خلل في المحاذاة في مرحلة سابقة.
قارن حركة المادة الفعلية، لا السرعات المعروضة فقط
إذا كانت التغذية تزود مادة أكثر مما يسحبه سطح البناء، تتراكم المادة الزائدة على شكل تموجات. وإذا كان السحب شديداً أكثر من اللازم، فقد تتمدد الطبقة أو تُسحب بشكل غير متساوٍ. ولا يضمن تطابق قيم السرعة المحددة تطابق السرعات السطحية؛ إذ قد تؤدي تآكلات البكرات، أو انزلاق بكرات الضغط، أو مشكلات المشفر، أو إعدادات القطر الفعلي غير الصحيحة إلى اختلافات.
غالباً ما تشير التجاعيد التي تتركز عند بدء التشغيل إلى سلوك عابر، لا إلى إعداد سرعة ثابتة. راجع منحدرات التسارع وتعويض القصور الذاتي لفك اللفافة واستجابة المكبح بالتعاون مع فنيي التحكم المؤهلين. لا تتجاوز أقفال الأمان ولا تعدّل معلمات المحركات خارج الإجراءات المعتمدة.
عندما تبقى الطبقة مستوية حتى تلامس سطح البناء
إذا وصل النسيج مستوياً ثم تجعد أثناء الترصيص، فركّز على ظروف التلامس وخروج الهواء والكبس. قد يُحتبس الهواء عندما تلامس المادة السطح في عدة مواضع متباعدة قبل ضغطها تدريجياً. وقد تبدو النتيجة كأنها طية، رغم أن المشكلة الأساسية جيب هوائي بين الطبقات.
تحقق من تلامس أسطوانة الضغط بالتساوي على امتداد عرض التشغيل. فقد يؤدي تفاوت حركة الأسطوانات أو تآكلها أو عدم ملاءمة الفجوة أو الانحراف المفرط إلى بقاء بعض المناطق غير مكبوسة، مع سحب مناطق أخرى. وقد تؤدي زيادة الضغط عشوائياً إلى تشويه الطبقة بدلاً من إزالة سبب المشكلة.
اتبع تسلسل الوضع وإخراج الهواء المحدد للمعدات. إذا كانت الآلة توفر وظيفة كبس من المركز إلى الخارج، فتحقق من عملها كما هو مصمم؛ ولا ترتجل تسوية يدوية بالقرب من بكرات الضغط المتحركة.
يؤثر التصاق المطاط أيضاً في استقرار الطبقة بعد وضعها. فقد يؤدي الالتصاق المفرط أو غير المتساوي إلى تثبيت جزء قبل محاذاة المادة المجاورة. وقد يسمح ضعف الالتصاق بانزياح الطبقة بعد وضعها. راجع حالة المركب وظروف تخزينه ودرجة حرارة المعالجة المسموح بها ونظافة السطح. لا تستخدم مذيبات أو مساحيق أو مواد فصل غير معتمدة لتسهيل التغذية.
قد تكون المادة نفسها مصدراً للتشوه
لا تنشأ كل التجاعيد المتكررة من الآلة. فقد يصل النسيج بخيوط ملتوية أو انحراف أو تلف في الحواف أو تفاوت في السماكة أو تجاعيد ناجمة عن التخزين والمناولة. وقد تنفصل الطبقات المطاطية أيضاً بشكل غير متساوٍ عن بطانتها.
من الطرق المفيدة للتمييز ملاحظة ما إذا كان العيب يتبع بكرة معينة أم يبقى في الموضع نفسه على الآلة عند استخدام بكرات أخرى معتمدة. افحص المواد الواردة وفقاً لإجراءات الجودة في المصنع، وقارنها ببكرة معروفة بسلامتها متى أمكن. سجّل دفعة المادة واتجاهها بدلاً من الاعتماد على الذاكرة.
تسلسل منضبط لاستكشاف المشكلة وإصلاحها في الوردية التالية
- احتوِ العيب. حدّد المواد المتأثرة واتبع إجراء الجودة بشأن التصرف فيها. لا تفترض أن المعالجة اللاحقة ستزيل الطية.
- سجّل ظروف التشغيل. دوّن رقم الطبقة ودفعة المادة والسرعة ووصفة الشد وموضع التجعد، وما إذا كان يظهر أثناء التشغيل المستقر أو عند تغيير السرعة.
- اعزل المعدات قبل الفحص الفعلي. طبّق إجراءات القفل ووضع البطاقات التحذيرية (lockout/tagout) وضوابط الطاقة المختزنة المطلوبة قبل تنظيف المكونات المحمية أو قياسها أو ضبطها.
- افحص الظروف الميكانيكية الأساسية. تحقق من تمرير النسيج وتثبيت البكرة ونظافة البكرات ومحاذاتها وخلو مسار المادة من العوائق.
- أجرِ تجربة معتمدة. استخدم ظروف التشغيل المعتمدة، وغيّر إعداداً واحداً في كل مرة، وافحص النتيجة قبل استئناف الإنتاج.
إذا عادت التجاعيد على فترات منتظمة، فقارن المسافة بينها بمحيط المكونات الدوارة. قد يساعد تكرار العيب فريق الصيانة على تحديد موضع التلوث أو التلف أو اللامركزية، لكن يجب التحقق من النمط مع ذلك.
احرص على ملاءمة دعم المعدات لظروف العملية
عند استمرار الأعطال، زوّد مورّد المعدات بصور ملتقطة بأمان وسجلات الوصفات وتفاصيل المادة والنقطة الدقيقة التي يبدأ عندها التشوه. وتوفر خبرة JC INDUSTRY في آلات المطاط والتركيب والتشغيل التجريبي وتجديد المعدات أساساً مناسباً لمناقشة الحالة الميكانيكية وفحوصات نظام التحكم. وبالنسبة إلى آلة بناء مجددة، اطلب سجلات المحاذاة والتحقق من نظام التحكم بالشد وتجارب باستخدام مادة ممثلة لظروف التشغيل.
يهم الغرض من المعدات عند مراجعة خط معالجة مطاط أوسع. وتوفر JC INDUSTRY أيضاً آلة اختبار التفاوت المستعملة (مستعملة من جهة ثانية)، وهي نظام اختبار متانة وسرعة عالية لإطارات الشاحنات والحافلات بموقعي اختبار، وبسرعة سطحية قصوى محددة للأسطوانة تبلغ 200 km/h. وهي معدات منفصلة لاختبار الإطارات، وليست آلة بناء أحزمة نقل أو حلاً لتجاعيد الطبقات.
يبدأ التصحيح الأكثر موثوقية من النقطة التي يتغير عندها شكل الطبقة لأول مرة. حدّد تلك النقطة، وافصل مشكلات المادة عن مشكلات الآلة، وتحقق من كل تعديل. ينبغي للعملية المستقرة أن تحافظ على استواء الطبقة من دون الاعتماد على شد مفرط أو ضغط مفرط أو تدخل متكرر من المشغل.