









Gửi tin nhắn cho chúng tôi
Nếp nhăn trên lớp vải bố khi máy ghép băng tải hoạt động thường xuất hiện khi vải đi vào khu vực trải lớp với lực căng không đồng đều, di chuyển lệch khỏi đường chạy hoặc đến bề mặt ghép nhanh hơn tốc độ trải. Không khí bị mắc kẹt, độ dính của cao su không đồng nhất và áp lực ép không đều cũng có thể gây ra hiện tượng tương tự. Khi khắc phục sự cố trên máy ghép băng tải, câu hỏi hữu ích nhất không chỉ là “Tôi nên tăng lực căng thêm bao nhiêu?” mà là “Lớp vải bắt đầu mất độ phẳng ở vị trí nào?”
Nếp nhăn bắt đầu từ bộ phận tháo cuộn cần được xử lý khác với nếp nhăn chỉ xuất hiện dưới con lăn ép. Xác định điểm biến dạng đầu tiên giúp tránh lãng phí vải, điều chỉnh lặp đi lặp lại và các khuyết tật bị che khuất giữa các lớp.
Quan sát nếp nhăn trước khi thay đổi cài đặt
Theo dõi đường đi của vật liệu từ vị trí an toàn, không đưa tay vào bên trong tấm chắn hoặc đến gần thiết bị đang quay. Ghi lại xem khuyết tật bắt đầu trước các con lăn cấp liệu, trên đoạn không được đỡ, tại điểm đầu tiên tiếp xúc với bề mặt ghép hay trong quá trình ép chặt.
Các kiểu này là dấu hiệu gợi ý, không phải bằng chứng chắc chắn. Nhiều lỗi khác nhau có thể tạo ra biểu hiện giống nhau, vì vậy hãy thay đổi từng thông số một và so sánh kết quả.
Lực căng không đồng đều: vì sao chỉ tăng lực căng lớp vải thường không hiệu quả
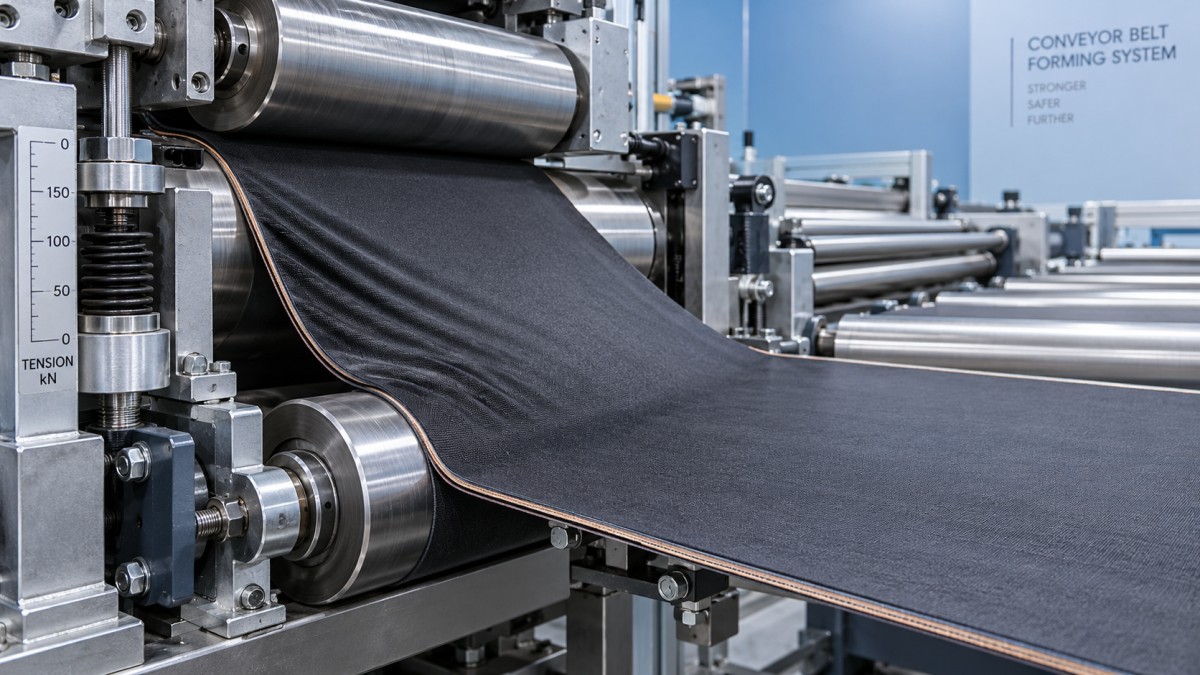
Vải cần đủ lực căng được kiểm soát để giữ phẳng, nhưng không được căng đến mức làm giãn hoặc biến dạng phần gia cường. Lực căng quá cao có thể làm thay đổi kích thước lớp vải hoặc cấu trúc vải; lực căng không đủ khiến phần chùng tụ lại trước điểm tiếp xúc. Quan trọng hơn, lực căng trung bình có thể trông phù hợp trong khi một bên vẫn chùng hơn nhiều so với bên còn lại.
Các nguyên nhân thường gặp gồm cuộn cấp liệu đặt lệch tâm, cuốn không đều, trục tháo cuộn bị dịch chuyển, ổ trục bị kẹt hoặc phanh không đều. Số đo từ bộ điều khiển độ chùng hoặc cảm biến tải cũng có thể che khuất sự mất cân bằng theo chiều ngang vì không nhất thiết thể hiện cách lực căng phân bố trên toàn bộ khổ vải.
- Kiểm tra cuộn cấp liệu đã được đặt đúng vị trí và cố định chắc chắn chưa.
- Tìm dấu hiệu cuốn lệch tầng, mép bị hỏng hoặc cuộn chạy không đều.
- Xác nhận phanh tháo cuộn nhả và hãm trơn tru.
- Kiểm tra chuyển động của bộ điều khiển độ chùng xem có dao động bất thường, bị kẹt hoặc chạm giới hạn hành trình không.
Sử dụng dải lực căng được phê duyệt cho kết cấu vải và công thức cài đặt của máy. Không có một mức cài đặt chung phù hợp với mọi lớp vải băng tải. Nếu nếp nhăn chỉ biến mất sau khi tăng lực căng đáng kể, hãy kiểm tra độ căn chỉnh và việc cấp liệu thay vì chấp nhận mức cài đặt cao hơn như giải pháp lâu dài.
Lỗi căn chỉnh con lăn và cấp liệu có thể kéo lớp vải lệch sang bên
Con lăn không song song với con lăn kế tiếp có thể tạo ra điều kiện di chuyển khác nhau trên bề rộng vật liệu. Vải có thể bị trôi, căng dọc theo một mép và nhăn dúm ở mép còn lại. Bề mặt con lăn bẩn hoặc bị mòn có thể làm lực kéo không đồng đều, khiến lỗi trông giống vấn đề về lực căng.
Kiểm tra toàn bộ đường đi của vật liệu, không chỉ con lăn gần nếp nhăn nhất. Độ lệch phát sinh ở phía trước có thể chỉ trở nên rõ ràng khi lớp vải tiếp xúc với bề mặt ghép. Nhân viên bảo trì cần kiểm tra độ song song của con lăn, tình trạng ổ trục, độ chắc chắn của các điểm gá lắp và độ đảo liên quan theo thông số kỹ thuật của máy.
Cũng cần chú ý đến bộ dẫn hướng mép. Bộ dẫn hướng cần kiểm soát vị trí mà không buộc vải phải liên tục dịch ngang để chỉnh hướng. Các chuyển động chỉnh hướng lặp lại có thể cho thấy việc xỏ vải không đúng, cảm biến bị dịch chuyển hoặc lỗi căn chỉnh ở phía trước.
So sánh chuyển động thực tế của vật liệu, không chỉ tốc độ hiển thị
Nếu bộ phận cấp liệu đưa vào nhiều vải hơn lượng bề mặt ghép kéo đi, phần vật liệu dư sẽ dồn thành gợn sóng. Nếu thao tác kéo cuốn quá mạnh, lớp vải có thể bị giãn hoặc kéo không đều. Việc khớp các giá trị cài đặt tốc độ không đảm bảo tốc độ bề mặt khớp nhau: độ mòn con lăn, các cặp con lăn bị trượt, sự cố bộ mã hóa và cài đặt sai đường kính hiệu dụng đều có thể gây ra chênh lệch.
Nếp nhăn tập trung khi khởi động thường gợi ý vấn đề ở trạng thái quá độ hơn là ở cài đặt tốc độ ổn định. Nhân viên điều khiển có chuyên môn cần xem xét các đường tăng tốc, bù quán tính bộ tháo cuộn và phản hồi của phanh. Không vô hiệu hóa khóa liên động hoặc thay đổi thông số truyền động ngoài quy trình được cho phép.
Khi lớp vải vẫn phẳng cho đến lúc chạm bề mặt ghép
Nếu vải đến nơi vẫn phẳng nhưng bị nhăn trong lúc trải lớp, hãy tập trung vào điều kiện tiếp xúc, sự thoát khí và quá trình ép chặt. Không khí có thể bị giữ lại khi vật liệu tiếp xúc tại nhiều điểm cách rời nhau trước khi được ép xuống dần. Kết quả có thể giống một nếp gấp, mặc dù vấn đề thực chất là một túi khí giữa các lớp.
Kiểm tra xem con lăn ép có tiếp xúc đồng đều trên toàn bộ khổ làm việc không. Xi lanh hoạt động không đều, con lăn bị mòn, khe hở không phù hợp hoặc độ võng quá mức có thể khiến một số vùng không được ép chặt trong khi các vùng khác bị kéo lê. Tăng áp lực một cách thiếu chọn lọc có thể làm biến dạng lớp vải thay vì loại bỏ nguyên nhân.
Tuân thủ trình tự trải lớp và thoát khí theo quy định của thiết bị. Nếu máy có chức năng ép từ giữa ra ngoài, hãy xác nhận chức năng này hoạt động đúng thiết kế; không tự ý làm phẳng bằng tay gần các cặp con lăn đang chuyển động.
Độ dính của cao su cũng ảnh hưởng đến cách lớp vải nằm xuống. Độ dính quá cao hoặc không đồng đều có thể khiến một phần bám trước khi các vùng lân cận được căn chỉnh. Độ dính thấp có thể làm lớp vải xê dịch sau khi đặt xuống. Hãy kiểm tra tình trạng hợp chất, lịch sử bảo quản, nhiệt độ gia công cho phép và độ sạch của bề mặt. Không sử dụng dung môi, bột hoặc chất chống dính chưa được phê duyệt để giúp cấp liệu dễ dàng hơn.
Bản thân vật liệu có thể đã bị biến dạng
Không phải mọi nếp nhăn tái diễn đều bắt nguồn từ máy. Vải có thể được giao đến với sợi dọc bị cong, bị lệch, mép hư hỏng, độ dày không đồng đều hoặc nếp gấp do bảo quản và thao tác. Các lớp vải phủ cao su cũng có thể tách khỏi lớp lót không đồng đều.
Một cách phân biệt hữu ích là kiểm tra xem khuyết tật có đi theo một cuộn cụ thể hay vẫn xuất hiện tại cùng một vị trí trên máy khi sử dụng các cuộn khác đã được phê duyệt. Kiểm tra vật liệu đầu vào theo quy trình chất lượng của nhà máy và nếu khả thi, so sánh với một cuộn đã biết là đạt yêu cầu. Ghi lại lô vật liệu và hướng đặt thay vì dựa vào trí nhớ.
Trình tự khắc phục sự cố có kiểm soát cho ca làm việc tiếp theo
- Cô lập khuyết tật. Xác định vật liệu bị ảnh hưởng và thực hiện quy trình chất lượng để quyết định cách xử lý. Không cho rằng quá trình lưu hóa sau đó sẽ loại bỏ nếp gấp.
- Ghi lại các điều kiện. Ghi số lớp vải, lô vật liệu, tốc độ, công thức lực căng, vị trí nếp nhăn và việc nếp nhăn xuất hiện khi máy chạy ổn định hay khi thay đổi tốc độ.
- Cô lập thiết bị trước khi kiểm tra trực tiếp. Áp dụng quy trình khóa/treo thẻ và các biện pháp kiểm soát năng lượng tích trữ theo yêu cầu trước khi vệ sinh, đo đạc hoặc điều chỉnh các bộ phận có tấm chắn.
- Kiểm tra các điều kiện cơ khí cơ bản. Xác nhận việc xỏ vải, vị trí cuộn, độ sạch của con lăn, độ căn chỉnh và đường di chuyển vật liệu không bị cản trở.
- Chạy thử theo quy trình được phê duyệt. Sử dụng các điều kiện vận hành đã được phê duyệt, mỗi lần chỉ thay đổi một cài đặt và kiểm tra kết quả trước khi tiếp tục sản xuất.
Nếu nếp nhăn quay lại theo chu kỳ đều đặn, hãy so sánh khoảng cách giữa chúng với chu vi của các bộ phận quay. Khuyết tật lặp lại có thể giúp bộ phận bảo trì xác định vị trí nhiễm bẩn, hư hỏng hoặc độ lệch tâm, dù vẫn cần xác minh kiểu lặp này.
Đảm bảo hỗ trợ thiết bị phù hợp với quy trình
Đối với các lỗi dai dẳng, hãy cung cấp cho nhà cung cấp thiết bị ảnh chụp an toàn, hồ sơ công thức cài đặt, thông tin vật liệu và vị trí chính xác nơi biến dạng bắt đầu. Kinh nghiệm của JC INDUSTRY trong lĩnh vực máy móc ngành cao su, lắp đặt, chạy thử và tân trang thiết bị là cơ sở phù hợp để trao đổi về tình trạng cơ khí và kiểm tra hệ thống điều khiển. Đối với máy ghép đã được tân trang, hãy yêu cầu hồ sơ căn chỉnh, xác nhận hệ thống kiểm soát lực căng và kết quả chạy thử bằng vật liệu đại diện.
Mục đích của thiết bị cần được lưu ý khi xem xét một dây chuyền gia công cao su tổng thể. JC INDUSTRY cũng cung cấp máy kiểm tra dung sai đã qua sử dụng, một hệ thống thử độ bền và tốc độ cao cho lốp xe tải và xe buýt, với hai vị trí thử và tốc độ bề mặt trống tối đa được quy định là 200 km/h. Đây là thiết bị thử nghiệm lốp riêng biệt, không phải máy ghép băng tải và cũng không phải giải pháp khắc phục nếp nhăn lớp vải.
Cách khắc phục đáng tin cậy nhất bắt đầu từ vị trí lớp vải thay đổi hình dạng lần đầu. Xác định vị trí đó, tách biệt vấn đề vật liệu với vấn đề của máy và xác minh từng điều chỉnh. Một quy trình ổn định cần giữ cho lớp vải phẳng mà không phụ thuộc vào lực căng quá cao, áp lực quá lớn hoặc sự can thiệp lặp đi lặp lại của người vận hành.