









Wyślij nam wiadomość
Co powoduje marszczenie warstw na maszynie do budowy taśm przenośnikowych?
Zmarszczki warstw na maszynie do budowy taśm przenośnikowych zwykle powstają, gdy materiał wchodzi do strefy układania z nierównym napięciem, przesuwa się poza właściwym torem lub dociera do powierzchni budującej szybciej, niż można go ułożyć. Podobne objawy mogą powodować uwięzione powietrze, nierównomierna lepkość gumy oraz nierównomierny nacisk podczas konsolidacji. Operatorom diagnozującym maszynę do budowy taśm bardziej niż samo pytanie „O ile zwiększyć napięcie?” pomoże pytanie „W którym miejscu warstwa po raz pierwszy traci płaskość?”
Zmarszczka powstająca przy odwijaniu wymaga innego rozwiązania niż ta, która pojawia się dopiero pod rolką dociskową. Ustalenie pierwszego miejsca odkształcenia pomaga ograniczyć straty materiału, powtarzane regulacje i wady ukryte między warstwami.
Zanim zmienisz ustawienia, przeanalizuj zmarszczkę
Obserwuj tor materiału z bezpiecznej pozycji, nie sięgając za osłony ani nie zbliżając się do obracających się elementów. Zapisz, czy wada pojawia się przed rolkami podającymi, na niepodpartym odcinku, przy pierwszym kontakcie z powierzchnią budującą czy podczas konsolidacji.
Te wzorce są wskazówkami, a nie dowodem. Różne usterki mogą powodować podobne objawy, dlatego zmieniaj tylko jeden parametr naraz i porównuj wyniki.
Nierównomierne napięcie: dlaczego samo zwiększenie napięcia warstwy często nie pomaga
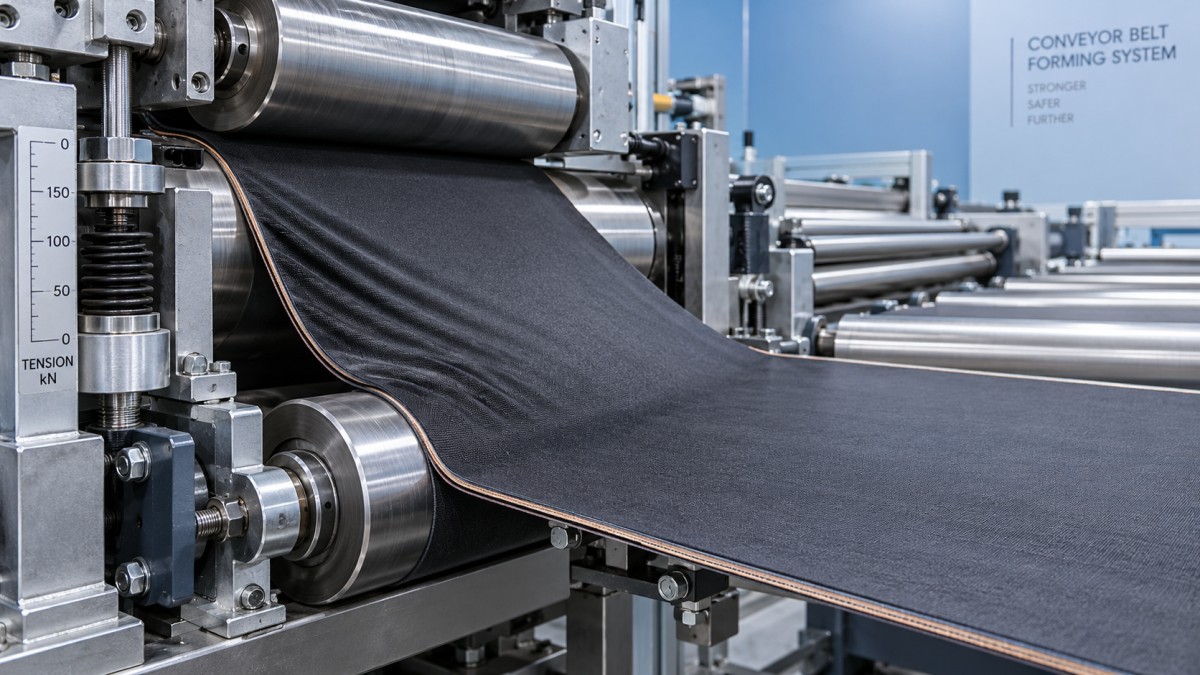
Materiał powinien być poddany wystarczającemu, kontrolowanemu napięciu, aby pozostał płaski, ale nie na tyle dużemu, by rozciągnąć lub odkształcić jego zbrojenie. Nadmierne napięcie może zmienić wymiary warstwy lub geometrię materiału; zbyt małe pozwala na gromadzenie się luzu przed kontaktem. Co ważniejsze, średnia wartość napięcia może wydawać się prawidłowa, podczas gdy jedna strona pozostaje znacznie luźniejsza od drugiej.
Do częstych przyczyn należą niecentrycznie osadzona rolka zasilająca, nierównomierne nawinięcie, ruch wału odwijającego, zacinające się łożyska lub nierównomierne hamowanie. Odczyt z układu wahadłowego lub czujnika tensometrycznego może również nie ujawniać nierównomierności na szerokości materiału, ponieważ nie musi wskazywać rozkładu napięcia w poprzek materiału.
- Sprawdź, czy rolka zasilająca jest prawidłowo osadzona i zabezpieczona.
- Sprawdź, czy nawoje nie są przesunięte teleskopowo, krawędzie nie są uszkodzone ani czy rolka nie obraca się nierównomiernie.
- Upewnij się, że hamulec odwijania zwalnia i działa płynnie.
- Sprawdź ruch układu wahadłowego pod kątem wahań, zacinania się lub osiągania granicy zakresu pracy.
Stosuj zatwierdzony zakres napięcia odpowiedni dla konstrukcji materiału i receptury maszyny. Nie istnieje jedno uniwersalne ustawienie odpowiednie dla każdej warstwy taśmy przenośnikowej. Jeśli zmarszczki znikają dopiero po znacznym zwiększeniu napięcia, sprawdź ustawienie i podawanie materiału, zamiast uznawać wyższą wartość za stałe rozwiązanie.
Błędy ustawienia rolek i podawania mogą ściągać warstwę na bok
Rolka, która nie jest równoległa do następnej, może powodować różne warunki przesuwu w poprzek materiału. Materiał może zbaczać z toru, napinać się wzdłuż jednej krawędzi i marszczyć wzdłuż drugiej. Zabrudzone lub zużyte powierzchnie rolek mogą powodować nierównomierną przyczepność, przez co usterka wygląda jak problem z napięciem.
Sprawdź cały tor materiału, a nie tylko rolkę znajdującą się najbliżej zmarszczki. Przekoszenie powstałe wcześniej może ujawnić się dopiero w miejscu kontaktu warstwy z powierzchnią budującą. Personel konserwacyjny powinien sprawdzić równoległość rolek, stan łożysk, pewność mocowania oraz odpowiednie bicie zgodnie ze specyfikacją maszyny.
Należy również zwrócić uwagę na prowadnice krawędziowe. Prowadnica powinna kontrolować położenie, nie wymuszając ciągłego przesuwania materiału na bok. Powtarzające się korekty toru mogą wskazywać na nieprawidłowe nawleczenie, przesunięty czujnik lub wcześniejszą usterkę ustawienia.
Porównuj rzeczywisty ruch materiału, a nie tylko wyświetlane prędkości
Jeśli układ podający dostarcza więcej materiału, niż odbiera powierzchnia budująca, nadmiar gromadzi się w postaci fal. Jeśli odbiór jest zbyt intensywny, warstwa może się rozciągać lub przesuwać nierównomiernie. Zgodność zadanych prędkości nie gwarantuje zgodności prędkości powierzchni: zużycie rolek, poślizg w nipach, problemy z enkoderem i nieprawidłowe ustawienia efektywnej średnicy mogą powodować różnice.
Zmarszczki pojawiające się głównie podczas uruchamiania często wskazują na zachowanie przejściowe, a nie na ustawienie prędkości ustalonej. Przeanalizuj rampy przyspieszenia, kompensację bezwładności odwijania i reakcję hamulca z udziałem wykwalifikowanego personelu automatyków. Nie omijaj blokad bezpieczeństwa ani nie zmieniaj parametrów napędu poza zatwierdzonymi procedurami.
Gdy warstwa pozostaje płaska aż do zetknięcia z powierzchnią budującą
Jeśli materiał dociera płaski, ale marszczy się podczas układania, skup się na warunkach kontaktu, odprowadzaniu powietrza i konsolidacji. Powietrze może zostać uwięzione, gdy materiał styka się jednocześnie w kilku oddzielonych miejscach, zanim zostanie stopniowo dociśnięty. Rezultat może przypominać fałdę, choć przyczyną jest kieszeń powietrzna między warstwami.
Sprawdź, czy rolka dociskowa styka się równomiernie na całej szerokości roboczej. Nierównomierna praca siłowników, zużycie rolki, niewłaściwa szczelina lub nadmierne ugięcie mogą sprawić, że niektóre obszary nie zostaną skonsolidowane, a inne będą przeciągane. Bezrefleksyjne zwiększenie docisku może odkształcić warstwę zamiast usunąć przyczynę.
Przestrzegaj określonej dla urządzenia kolejności układania i uwalniania powietrza. Jeśli maszyna ma funkcję konsolidacji od środka na zewnątrz, sprawdź, czy działa zgodnie z założeniami; nie próbuj ręcznie wygładzać materiału w pobliżu ruchomych nipów.
Lepkość gumy również wpływa na sposób układania się warstwy. Nadmierna lub nierównomierna lepkość może sprawić, że jedna sekcja przyklei się, zanim sąsiedni materiał zostanie wyrównany. Zbyt mała lepkość może powodować przesuwanie się warstwy po ułożeniu. Sprawdź stan mieszanki, historię przechowywania, dozwoloną temperaturę przetwarzania i czystość powierzchni. Nie stosuj niezatwierdzonych rozpuszczalników, proszków ani środków antyadhezyjnych, aby ułatwić podawanie.
Odkształcenie może być już obecne w samym materiale
Nie każda powracająca zmarszczka powstaje w maszynie. Materiał może być dostarczony ze skrzywionymi przędzami, przekoszeniem, uszkodzonymi krawędziami, zmienną grubością lub zagięciami powstałymi podczas przechowywania i transportu. Warstwy gumowane mogą również nierównomiernie odklejać się od przekładki.
Pomocne jest ustalenie, czy wada występuje na konkretnej rolce, czy pozostaje w tym samym miejscu maszyny przy użyciu różnych zatwierdzonych rolek. Sprawdź materiał przychodzący zgodnie z zakładową procedurą jakości i, jeśli to możliwe, porównaj go ze znaną, prawidłową rolką. Zapisz partię i orientację materiału, zamiast polegać na pamięci.
Kontrolowana sekwencja diagnozowania na następną zmianę
- Odizoluj wadliwy materiał. Zidentyfikuj materiał, którego dotyczy problem, i postępuj zgodnie z procedurą jakości dotyczącą jego dalszego przeznaczenia. Nie zakładaj, że późniejsza wulkanizacja usunie fałdę.
- Zapisz warunki procesu. Zanotuj numer warstwy, partię materiału, prędkość, recepturę napięcia, położenie zmarszczki oraz informację, czy występuje podczas pracy ze stałą prędkością, czy przy jej zmianach.
- Przed oględzinami fizycznymi odizoluj maszynę. Przed czyszczeniem, pomiarami lub regulacją osłoniętych elementów zastosuj procedurę lockout/tagout oraz wymagane zabezpieczenia przed uwolnieniem zmagazynowanej energii.
- Sprawdź podstawowy stan mechaniczny. Zweryfikuj nawleczenie materiału, osadzenie rolki, czystość i ustawienie rolek oraz swobodny przesuw materiału.
- Przeprowadź zatwierdzoną próbę. Stosuj zatwierdzone warunki pracy, zmieniaj tylko jedno ustawienie naraz i sprawdzaj wynik przed wznowieniem produkcji.
Jeśli zmarszczki powracają w regularnych odstępach, porównaj ich rozstaw z obwodami obracających się elementów. Powtarzająca się wada może pomóc personelowi konserwacyjnemu zlokalizować zanieczyszczenie, uszkodzenie lub mimośrodowość, ale wzorzec nadal wymaga weryfikacji.
Dopasuj wsparcie dotyczące urządzeń do procesu
W przypadku utrzymujących się usterek przekaż dostawcy urządzenia bezpiecznie wykonane zdjęcia, zapisy receptur, szczegóły dotyczące materiału oraz dokładne miejsce, w którym zaczyna się odkształcenie. Doświadczenie JC INDUSTRY w zakresie maszyn do obróbki gumy, instalacji, uruchamiania i renowacji urządzeń stanowi odpowiednią podstawę do omówienia stanu mechanicznego oraz kontroli układu sterowania. W przypadku odnowionej maszyny do budowy taśm poproś o dokumentację ustawienia, weryfikację układu kontroli napięcia i próby z użyciem reprezentatywnego materiału.
Przeznaczenie urządzenia ma znaczenie przy ocenie szerszej linii do przetwarzania gumy. JC INDUSTRY oferuje również używaną maszynę do badania tolerancji second hand, czyli dwustanowiskowy system do badań wytrzymałościowych i przy dużych prędkościach opon do samochodów ciężarowych i autobusów, o określonej maksymalnej prędkości powierzchni bębna wynoszącej 200 km/h. Jest to odrębne urządzenie do badania opon — nie maszyna do budowy taśm przenośnikowych ani rozwiązanie problemu zmarszczek warstw.
Najpewniejsze rozwiązanie zaczyna się w miejscu, w którym warstwa po raz pierwszy zmienia kształt. Ustal to miejsce, oddziel problemy materiałowe od problemów maszyny i weryfikuj każdą regulację. Stabilny proces powinien utrzymywać warstwę płaską bez nadmiernego napięcia, nadmiernego docisku ani powtarzających się interwencji operatora.