









Trimiteți-ne un mesaj
Ce cauzează cutele dintre straturi la o mașină de fabricat benzi transportoare?
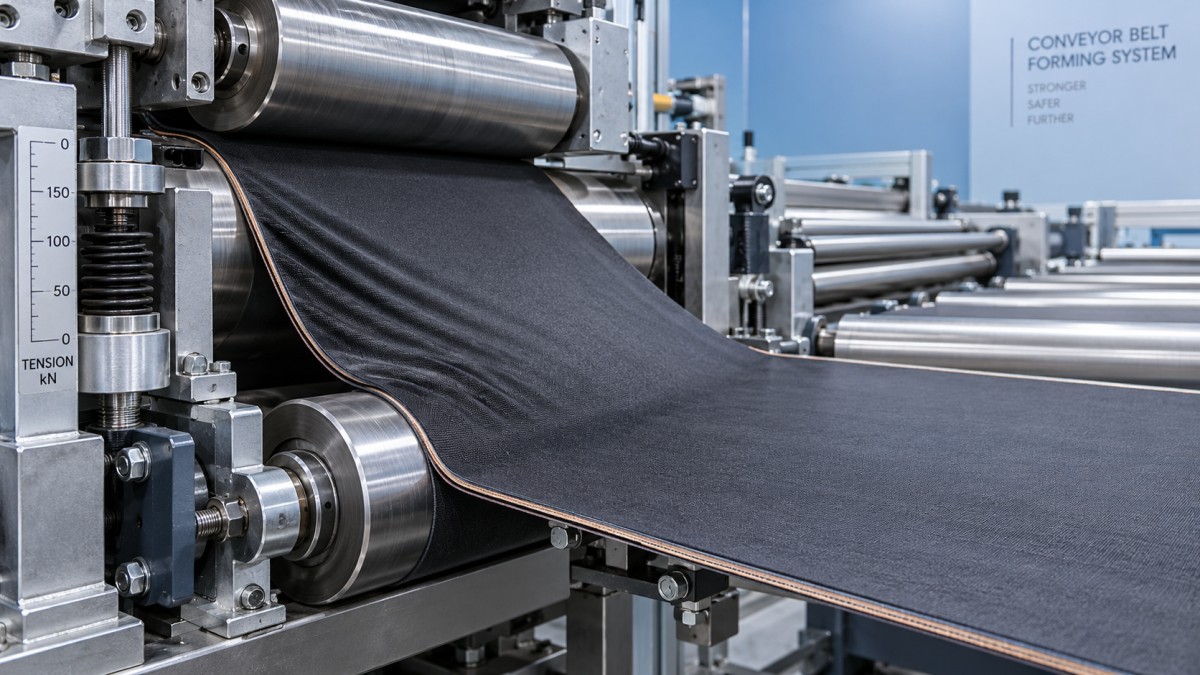
Cutele pliurilor pe o bandă transportoare se formează de obicei atunci când materialul intră în zona de așezare cu o tensiune neuniformă, se deplasează nealiniat sau ajunge pe suprafața de construire mai repede decât poate fi așezat. Aerul prins, aderența neuniformă a cauciucului și presiunea neuniformă de consolidare pot provoca simptome similare. Pentru operatorii care depanează o mașină de construit benzi, cea mai utilă întrebare nu este doar „Câtă tensiune ar trebui să adaug?”, ci „În ce punct își pierde pliul pentru prima dată planeitatea?”
O cută care începe la derulare necesită o corecție diferită față de una care apare numai sub rola de presare. Identificarea primului punct de deformare ajută la evitarea risipei de material, a reglajelor repetate și a defectelor ascunse între straturi.
Analizați cutele înainte de a modifica setările
Urmăriți traseul materialului dintr-o poziție sigură, fără să introduceți mâinile în interiorul apărătorilor și fără să vă apropiați de echipamentele rotative. Notați dacă defectul începe înaintea rolelor de alimentare, pe porțiunea nesusținută, la primul contact cu suprafața de construire sau în timpul consolidării.
Aceste tipare sunt indicii, nu dovezi. Mai multe defecțiuni pot produce același aspect, așadar modificați câte o singură variabilă și comparați rezultatul.
Tensiunea neuniformă: de ce simpla tensionare suplimentară a pliului eșuează adesea
Materialul are nevoie de suficientă tensiune controlată pentru a rămâne plată, dar nu de atât de multă încât armătura să se întindă sau să se deformeze. Tensiunea excesivă poate modifica dimensiunile pliului sau geometria materialului; tensiunea insuficientă permite acumularea de material în exces înainte de contact. Mai important, tensiunea medie poate părea acceptabilă, în timp ce o parte rămâne mult mai slab tensionată decât cealaltă.
Printre cauzele frecvente se numără o rolă de alimentare montată descentrat, înfășurarea neuniformă, mișcarea arborelui de derulare, rulmenții care se blochează sau frânarea inegală. De asemenea, o indicație de la un balansier sau de la o celulă de sarcină poate ascunde un dezechilibru pe lățimea materialului, deoarece nu arată neapărat cum este distribuită tensiunea pe toată lățimea acestuia.
- Verificați dacă rola de alimentare este poziționată și fixată corect.
- Urmăriți dacă înfășurarea este telescopică, dacă marginile sunt deteriorate sau dacă rola se deplasează neuniform.
- Confirmați că frâna de derulare se eliberează și se aplică lin.
- Verificați dacă mișcarea balansierului prezintă oscilații, blocări sau dacă acesta ajunge la limita cursei.
Utilizați intervalul de tensiune aprobat pentru construcția materialului și rețeta mașinii. Nu există o setare universală potrivită pentru fiecare pli de bandă transportoare. Dacă cutele dispar numai după o creștere semnificativă a tensiunii, investigați alinierea și alimentarea în loc să acceptați setarea mai ridicată ca soluție permanentă.
Erorile de aliniere a rolelor și de alimentare pot trage pliul într-o parte
O rolă care nu este paralelă cu rola următoare poate crea condiții de deplasare diferite pe lățimea materialului. Materialul se poate abate de la traseu, se poate tensiona de-a lungul unei margini și se poate încreți de-a lungul celeilalte. Suprafețele rolelor murdare sau uzate pot genera o tracțiune neuniformă, făcând ca defecțiunea să pară o problemă de tensiune.
Verificați întregul traseu al materialului, nu doar rola cea mai apropiată de cută. O abatere introdusă în amonte poate deveni vizibilă numai când pliul ajunge la suprafața de construire. Personalul de întreținere trebuie să verifice paralelismul rolelor, starea rulmenților, fixarea suporturilor și excentricitatea corespunzătoare, conform specificațiilor mașinii.
Merită verificate și ghidajele de margine. Un ghidaj trebuie să controleze poziția fără a forța materialul să fie corectat continuu lateral. Mișcările repetate de ghidare pot indica o înfilare incorectă, un senzor deplasat sau o problemă de aliniere în amonte.
Comparați mișcarea efectivă a materialului, nu doar vitezele afișate
Dacă alimentarea furnizează mai mult material decât preia suprafața de construire, excesul se adună în valuri. Dacă preluarea este prea agresivă, pliul se poate întinde sau poate fi tras neuniform. Setările identice ale vitezei nu garantează viteze identice la suprafață: uzura rolelor, alunecarea nipurilor, problemele encoderelor și setările incorecte ale diametrului efectiv pot produce diferențe.
Cutele concentrate la pornire indică adesea un comportament tranzitoriu, nu o setare de viteză constantă. Împreună cu personalul calificat pentru sistemele de control, verificați rampele de accelerare, compensarea inerției la derulare și răspunsul frânei. Nu ocoliți interblocările și nu modificați parametrii de acționare în afara procedurilor autorizate.
Când pliul rămâne plat până când atinge suprafața de construire
Dacă materialul ajunge plat, dar se încrețește în timpul așezării, concentrați-vă asupra condițiilor de contact, evacuării aerului și consolidării. Aerul poate rămâne prins atunci când materialul atinge suprafața în mai multe zone separate înainte de a fi presat progresiv. Rezultatul poate semăna cu o pliere, deși problema de fond este un buzunar de aer între straturi.
Verificați dacă rola de presare intră în contact uniform pe toată lățimea de lucru. Acționarea neuniformă a cilindrilor, uzura rolei, un joc necorespunzător sau o deformare excesivă pot lăsa unele zone neconsolidate, în timp ce altele sunt trase. Creșterea nediscriminată a presiunii poate deforma pliul în loc să elimine cauza.
Urmați secvența de așezare și evacuare a aerului specificată pentru echipament. Dacă mașina are o funcție de consolidare din centru spre exterior, verificați dacă aceasta funcționează conform proiectării; nu încercați să neteziți manual materialul în apropierea nipurilor aflate în mișcare.
Aderența cauciucului influențează, de asemenea, modul în care se așază pliul. O aderență excesivă sau neuniformă poate prinde o porțiune înainte ca materialul din apropiere să se alinieze. O aderență redusă poate permite deplasarea pliului după așezare. Verificați starea compusului, condițiile de depozitare, temperatura de procesare permisă și curățenia suprafeței. Nu aplicați solvenți, pulberi sau agenți de demulare neaprobați pentru a facilita alimentarea.
Este posibil ca materialul însuși să prezinte deformarea
Nu toate cutele recurente își au originea în mașină. Materialul textil poate ajunge cu fire deformate, oblicitate, margini deteriorate, variații de grosime sau cute provocate de depozitare și manipulare. Pliurile cauciucate se pot desprinde, de asemenea, neuniform de pe căptușeala lor.
O modalitate utilă de a face diferența este să verificați dacă defectul apare la o anumită rolă sau dacă rămâne în aceeași poziție a mașinii când se folosesc alte role aprobate. Inspectați materialul de intrare conform procedurii de calitate a fabricii și, când este posibil, comparați-l cu o rolă despre care se știe că este conformă. Înregistrați lotul și orientarea materialului în loc să vă bazați pe memorie.
O secvență controlată de depanare pentru următorul schimb
- Izolați defectul. Identificați materialul afectat și urmați procedura de calitate pentru decizia privind acesta. Nu presupuneți că o pliere va dispărea în etapa ulterioară de vulcanizare.
- Înregistrați condițiile. Notați numărul pliului, lotul materialului, viteza, rețeta de tensionare, poziția cutei și dacă aceasta apare în timpul funcționării constante sau la schimbarea vitezei.
- Izolați echipamentul înainte de inspecția fizică. Aplicați procedura de blocare și etichetare (lockout/tagout) și măsurile necesare de control al energiei stocate înainte de curățarea, măsurarea sau reglarea componentelor protejate.
- Verificați condițiile mecanice de bază. Verificați înfilarea, poziționarea rolei, curățenia și alinierea rolelor, precum și deplasarea neobstrucționată a materialului.
- Efectuați o probă autorizată. Utilizați condiții de operare aprobate, modificați câte o singură setare și inspectați rezultatul înainte de a continua producția.
Dacă cutele reapar la intervale regulate, comparați distanța dintre ele cu circumferințele componentelor rotative. Un defect repetitiv poate ajuta personalul de întreținere să identifice contaminarea, deteriorarea sau excentricitatea, însă tiparul trebuie în continuare verificat.
Asigurați-vă că asistența tehnică pentru echipamente corespunde procesului
Pentru defecțiuni persistente, trimiteți furnizorului echipamentului fotografii realizate în siguranță, înregistrările rețetelor, detaliile materialului și punctul exact în care începe deformarea. Experiența JC INDUSTRY în domeniul utilajelor pentru cauciuc, al instalării, punerii în funcțiune și recondiționării echipamentelor oferă o bază relevantă pentru discuțiile despre starea mecanică și verificările sistemului de control. Pentru o mașină de construit recondiționată, solicitați înregistrările alinierii, verificarea controlului tensiunii și probe efectuate cu materiale reprezentative.
Scopul echipamentului este important atunci când analizați o linie mai amplă de procesare a cauciucului. JC INDUSTRY oferă și mașina second-hand pentru testarea toleranței, un sistem cu două poziții pentru testarea anduranței și la viteză mare a anvelopelor de camion și autobuz, cu o viteză maximă specificată a suprafeței tamburului de 200 km/h. Acesta este un echipament separat pentru testarea anvelopelor, nu o mașină de construit benzi transportoare și nici o soluție pentru cutele pliurilor.
Cea mai fiabilă corecție începe în punctul în care pliul își schimbă forma pentru prima dată. Identificați acel punct, separați problemele materialului de cele ale mașinii și verificați fiecare reglaj. Un proces stabil trebuie să mențină pliul plat fără a se baza pe tensiune excesivă, presiune excesivă sau intervenții repetate din partea operatorului.