









Envíanos un mensaje
¿Qué causa las arrugas en las capas en una máquina de fabricación de bandas transportadoras?
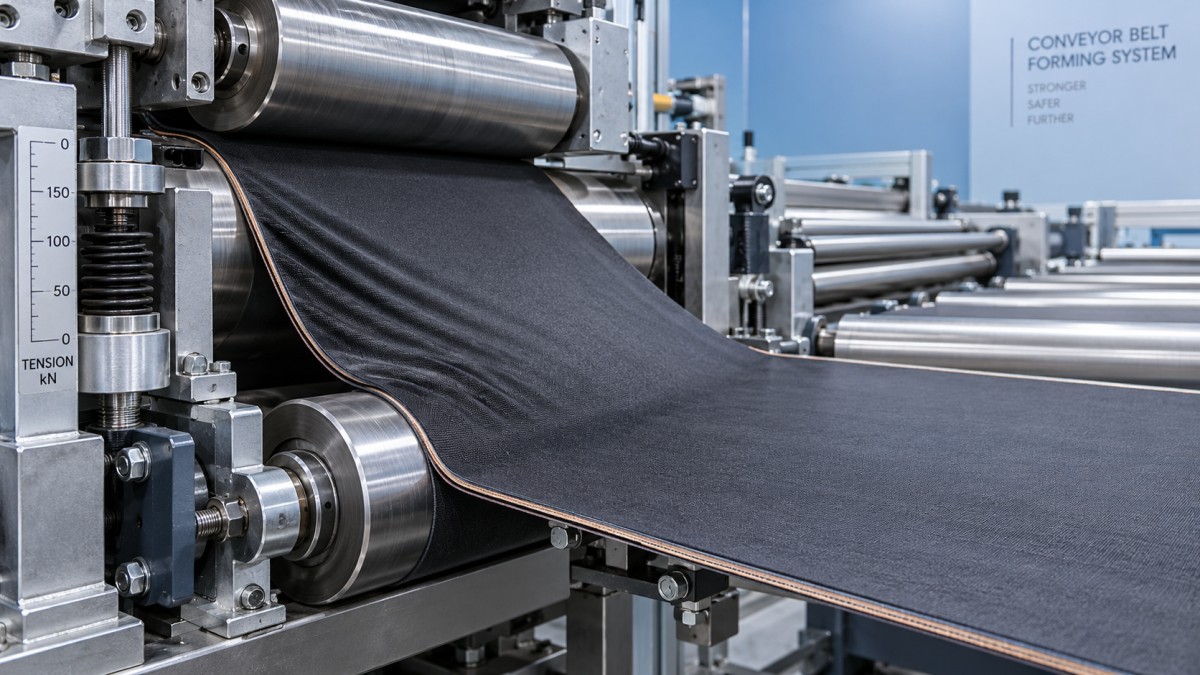
Las arrugas en las capas de una banda transportadora suelen aparecer cuando el tejido entra en la zona de tendido con una tensión desigual, se desplaza desalineado o llega a la superficie de conformado más rápido de lo que puede colocarse. El aire atrapado, la adherencia irregular del caucho y una presión de compactación desigual pueden causar síntomas similares. Para los operadores que diagnostican problemas en una máquina de conformado de bandas, la pregunta más útil no es simplemente «¿Cuánta tensión debo añadir?», sino «¿En qué punto pierde el tejido su planitud por primera vez?»
Una arruga que comienza en el desenrollador requiere una corrección distinta de la que aparece únicamente debajo del rodillo de presión. Identificar el primer punto de deformación ayuda a evitar desperdicio de tejido, ajustes repetidos y defectos ocultos entre capas.
Analice la arruga antes de cambiar los ajustes
Observe el recorrido del material desde una posición segura, sin introducir las manos en las protecciones ni acercarse a los equipos giratorios. Registre si el defecto comienza antes de los rodillos de alimentación, en el tramo sin soporte, al entrar en contacto por primera vez con la superficie de conformado o durante la compactación.
Estos patrones son indicios, no pruebas. Varios fallos pueden producir el mismo aspecto, por lo que debe cambiar una variable cada vez y comparar el resultado.
Tensión desigual: por qué tensar más la capa suele fallar
El tejido necesita suficiente tensión controlada para mantenerse plano, pero no tanta como para estirar o deformar su refuerzo. Una tensión excesiva puede alterar las dimensiones de la capa o la geometría del tejido; una tensión insuficiente permite que se acumule holgura antes del contacto. Más importante aún, la tensión media puede parecer aceptable mientras un lado permanece mucho más flojo que el otro.
Entre las causas habituales se encuentran un rollo de suministro descentrado, un bobinado desigual, el movimiento del eje de desenrollado, rodamientos agarrotados o un frenado desigual. La lectura de un rodillo bailarín o de una célula de carga también puede ocultar un desequilibrio a lo ancho, ya que no necesariamente muestra cómo se distribuye la tensión en el tejido.
- Compruebe que el rollo de suministro esté correctamente colocado y asegurado.
- Busque un bobinado telescópico, bordes dañados o un rollo que gire de forma irregular.
- Confirme que el freno del desenrollador se libere y se aplique suavemente.
- Revise el movimiento del rodillo bailarín para detectar oscilaciones, atascos o si alcanza el límite de su recorrido.
Utilice el rango de tensión aprobado para la construcción del tejido y la receta de la máquina. No existe un ajuste universal adecuado para todas las capas de bandas transportadoras. Si las arrugas desaparecen únicamente tras un gran aumento de tensión, investigue la alineación y la alimentación en lugar de aceptar el ajuste más alto como solución permanente.
Los errores de alineación y alimentación de los rodillos pueden desplazar la capa lateralmente
Un rodillo que no está paralelo al siguiente puede generar condiciones de avance distintas a lo ancho de la banda. El tejido puede desviarse, tensarse por un borde y arrugarse por el otro. Las superficies de los rodillos sucias o desgastadas pueden añadir una tracción desigual y hacer que el problema parezca relacionado con la tensión.
Compruebe todo el recorrido del material, no solo el rodillo más cercano a la arruga. Una desviación introducida aguas arriba puede hacerse visible únicamente cuando la capa llega a la superficie de conformado. El personal de mantenimiento debe verificar el paralelismo de los rodillos, el estado de los rodamientos, la seguridad de los soportes y la excentricidad pertinente conforme a las especificaciones de la máquina.
También conviene prestar atención a las guías de borde. Una guía debe controlar la posición sin forzar el tejido a corregirse continuamente hacia un lado. Los movimientos repetidos de guiado pueden indicar un enhebrado incorrecto, un sensor desplazado o un problema de alineación aguas arriba.
Compare el movimiento real del material, no solo las velocidades mostradas
Si la alimentación suministra más tejido del que recoge la superficie de conformado, el exceso de material se acumula en forma de ondas. Si la acción de recogida es demasiado agresiva, la capa puede estirarse o arrastrarse de manera desigual. Igualar las consignas de velocidad no garantiza que las velocidades superficiales coincidan: el desgaste de los rodillos, el deslizamiento de los rodillos de arrastre, los problemas del codificador y los ajustes incorrectos del diámetro efectivo pueden generar diferencias.
Las arrugas concentradas durante el arranque suelen indicar un comportamiento transitorio, más que un ajuste de velocidad constante. Revise las rampas de aceleración, la compensación de inercia del desenrollador y la respuesta del freno con personal cualificado en controles. No anule los enclavamientos ni modifique los parámetros de accionamiento fuera de los procedimientos autorizados.
Cuando la capa está plana hasta que toca la superficie de conformado
Si el tejido llega plano, pero se arruga durante el tendido, céntrese en las condiciones de contacto, la salida del aire y la compactación. El aire puede quedar atrapado cuando el material entra en contacto en varias zonas separadas antes de ser presionado progresivamente. El resultado puede parecer un pliegue, aunque el problema subyacente sea una bolsa entre capas.
Compruebe si el rodillo de presión hace contacto de manera uniforme a lo ancho de la zona de trabajo. La acción desigual de los cilindros, el desgaste del rodillo, una separación inadecuada o una deflexión excesiva pueden dejar algunas zonas sin compactar y arrastrar otras. Aumentar la presión indiscriminadamente puede deformar la capa en lugar de eliminar la causa.
Siga la secuencia especificada por el equipo para el tendido y la salida del aire. Si la máquina dispone de una función de compactación del centro hacia los bordes, compruebe que funcione según lo previsto; no improvise un alisado manual cerca de los rodillos de arrastre en movimiento.
La adherencia del caucho también afecta a la forma en que se asienta la capa. Una adherencia excesiva o desigual puede fijar una sección antes de que el material contiguo se haya alineado. Una adherencia baja puede permitir que la capa se desplace después de su colocación. Revise el estado del compuesto, las condiciones de almacenamiento, la temperatura de procesamiento permitida y la limpieza de la superficie. No aplique disolventes, polvos ni agentes desmoldeantes no aprobados para facilitar la alimentación.
El propio material puede presentar la deformación
No todas las arrugas recurrentes se originan en la máquina. El tejido puede llegar con hilos arqueados, desviación, daños en los bordes, variaciones de espesor o pliegues causados por el almacenamiento y la manipulación. Las capas recubiertas de caucho también pueden desprenderse de manera desigual de su lámina protectora.
Una forma útil de distinguirlo es comprobar si el defecto sigue a un rollo determinado o permanece en el mismo punto de la máquina con distintos rollos aprobados. Inspeccione el material recibido conforme al procedimiento de calidad de la planta y, cuando sea práctico, compárelo con un rollo de referencia aceptable. Registre el lote y la orientación del material en lugar de confiar en la memoria.
Secuencia de diagnóstico controlado para el próximo turno
- Contenga el defecto. Identifique el material afectado y siga el procedimiento de calidad para determinar su disposición. No dé por sentado que un pliegue desaparecerá durante el curado posterior.
- Registre las condiciones. Anote el número de capa, el lote de material, la velocidad, la receta de tensión, la posición de la arruga y si aparece durante el funcionamiento estable o durante cambios de velocidad.
- Aísle el equipo antes de la inspección física. Aplique el bloqueo y etiquetado y los controles necesarios de energías almacenadas antes de limpiar, medir o ajustar componentes protegidos.
- Compruebe las condiciones mecánicas básicas. Verifique el enhebrado, la colocación del rollo, la limpieza y alineación de los rodillos y que el recorrido del material no esté obstruido.
- Realice una prueba autorizada. Utilice condiciones de funcionamiento aprobadas, cambie un solo ajuste cada vez e inspeccione el resultado antes de continuar la producción.
Si las arrugas reaparecen a intervalos regulares, compare su separación con las circunferencias de los componentes giratorios. Un defecto repetitivo puede ayudar al personal de mantenimiento a localizar contaminación, daños o excentricidad, aunque el patrón debe verificarse igualmente.
Adapte el soporte del equipo al proceso
Para los problemas persistentes, proporcione al proveedor del equipo fotografías tomadas de forma segura, registros de las recetas, detalles del material y el punto exacto donde comienza la deformación. La experiencia de JC INDUSTRY en maquinaria para caucho, instalación, puesta en marcha y reacondicionamiento de equipos ofrece una base pertinente para analizar el estado mecánico y las comprobaciones del sistema de control. Si se trata de una máquina de conformado reacondicionada, solicite registros de alineación, verificación del control de tensión y pruebas con material representativo.
La finalidad del equipo es importante al revisar una línea más amplia de procesamiento de caucho. JC INDUSTRY también ofrece lamáquina usada de prueba de tolerancia de segunda mano, un sistema de pruebas de resistencia y alta velocidad para neumáticos de camiones y autobuses con dos posiciones y una velocidad máxima especificada de la superficie del tambor de 200 km/h. Se trata de un equipo independiente para ensayos de neumáticos, no de una máquina de conformado de bandas transportadoras ni de una solución para las arrugas de las capas.
La corrección más fiable comienza en el punto donde la capa cambia de forma por primera vez. Identifique ese punto, distinga los problemas del material de los de la máquina y verifique cada ajuste. Un proceso estable debe mantener la capa plana sin depender de una tensión excesiva, una presión excesiva o intervenciones repetidas del operador.