









ส่งข้อความถึงเรา
อะไรเป็นสาเหตุของรอยย่นของชั้นวัสดุบนเครื่องขึ้นรูปสายพานลำเลียง?
รอยย่นของชั้นผ้าใบในเครื่องขึ้นรูปสายพานลำเลียงมักเกิดขึ้นเมื่อผ้าใบเข้าสู่บริเวณวางชั้นโดยมีความตึงไม่สม่ำเสมอ เคลื่อนออกนอกแนว หรือเคลื่อนถึงพื้นผิวขึ้นรูปเร็วกว่าที่จะวางลงได้ อากาศที่ติดค้าง การยึดเกาะของยางที่ไม่สม่ำเสมอ และแรงกดอัดที่ไม่ทั่วถึงก็อาจทำให้เกิดอาการคล้ายกันได้ สำหรับผู้ปฏิบัติงานที่กำลังตรวจหาสาเหตุขัดข้องของเครื่องขึ้นรูปสายพาน คำถามที่มีประโยชน์ที่สุดไม่ใช่แค่ “ควรเพิ่มแรงตึงเท่าใด” แต่คือ “ชั้นผ้าใบเริ่มเสียความเรียบที่จุดใด”
รอยย่นที่เริ่มเกิดบริเวณชุดคลายม้วนต้องแก้ไขต่างจากรอยย่นที่ปรากฏเฉพาะใต้ลูกกลิ้งกด การหาจุดแรกที่วัสดุเริ่มเสียรูปจะช่วยป้องกันการสิ้นเปลืองผ้าใบ การปรับซ้ำหลายครั้ง และข้อบกพร่องที่ซ่อนอยู่ระหว่างชั้น
สังเกตรอยย่นก่อนเปลี่ยนการตั้งค่า
สังเกตเส้นทางการเคลื่อนที่ของวัสดุจากตำแหน่งที่ปลอดภัย โดยห้ามเอื้อมเข้าไปในการ์ดนิรภัยหรือเข้าใกล้อุปกรณ์ที่กำลังหมุน บันทึกว่าข้อบกพร่องเริ่มเกิดก่อนลูกกลิ้งป้อน ตลอดช่วงที่ไม่มีสิ่งรองรับ เมื่อวัสดุสัมผัสพื้นผิวขึ้นรูปครั้งแรก หรือระหว่างการอัดประสาน
รูปแบบเหล่านี้เป็นเพียงเบาะแส ไม่ใช่ข้อพิสูจน์ ความขัดข้องหลายอย่างอาจทำให้เกิดลักษณะเดียวกันได้ ดังนั้นให้เปลี่ยนตัวแปรครั้งละหนึ่งรายการแล้วเปรียบเทียบผล
ความตึงไม่สม่ำเสมอ: เหตุใดการเพิ่มความตึงของชั้นผ้าใบเพียงอย่างเดียวจึงมักไม่ได้ผล
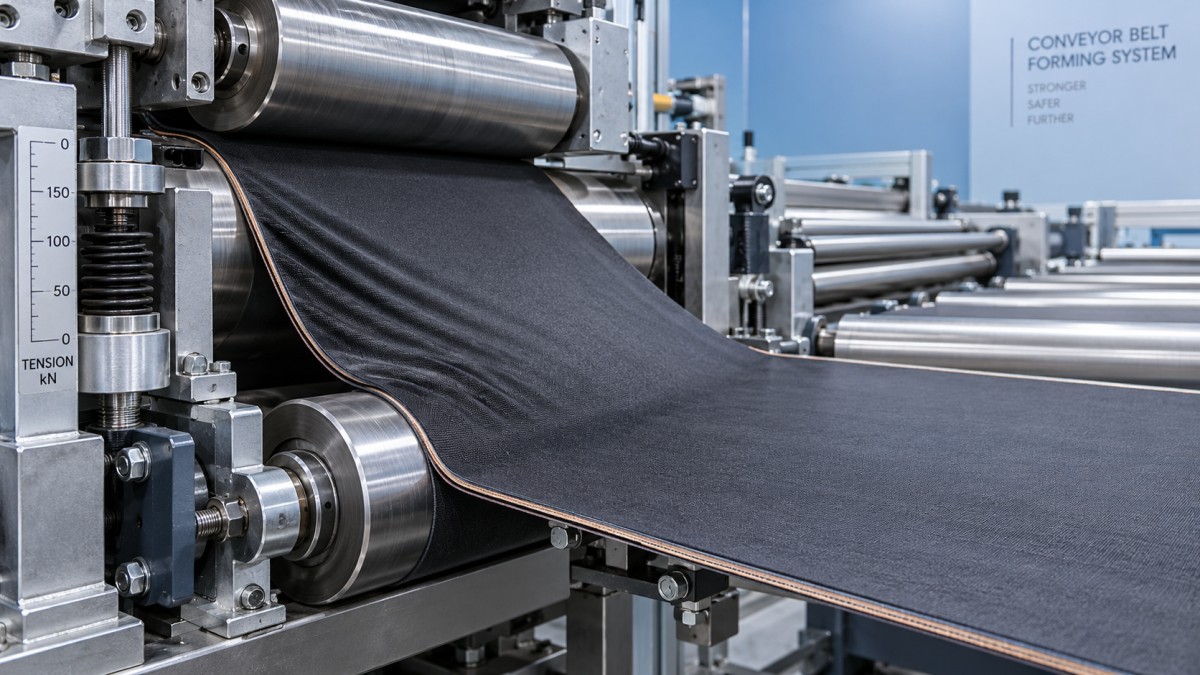
ผ้าใบต้องมีความตึงที่ควบคุมได้เพียงพอเพื่อให้คงความเรียบ แต่ต้องไม่มากจนทำให้วัสดุเสริมหรือโครงสร้างเสียรูป ความตึงมากเกินไปอาจเปลี่ยนขนาดของชั้นผ้าใบหรือรูปทรงของผ้าใบ ส่วนความตึงที่ไม่เพียงพอทำให้เกิดความหย่อนสะสมก่อนสัมผัสพื้นผิว ที่สำคัญคือ แม้ค่าความตึงเฉลี่ยจะดูเหมาะสม แต่ด้านหนึ่งอาจยังหย่อนกว่ามาก
สาเหตุที่พบบ่อย ได้แก่ ม้วนวัสดุที่ติดตั้งเยื้องศูนย์ การม้วนที่ไม่สม่ำเสมอ การเคลื่อนตัวของเพลาคลายม้วน แบริ่งติดขัด หรือแรงเบรกไม่เท่ากัน ค่าที่อ่านได้จากชุดลูกกลิ้งชดเชยความตึงหรือโหลดเซลล์อาจซ่อนความไม่สมดุลตามแนวกว้างไว้ด้วย เพราะค่าเหล่านี้ไม่ได้แสดงการกระจายแรงตึงทั่วทั้งหน้ากว้างของผ้าใบเสมอไป
- ตรวจสอบว่าม้วนวัสดุติดตั้งเข้าที่และยึดแน่นถูกต้อง
- ตรวจดูการม้วนที่เหลื่อมซ้อน ขอบที่เสียหาย หรือม้วนที่หมุนไม่สม่ำเสมอ
- ตรวจสอบว่าเบรกชุดคลายม้วนปลดและทำงานได้อย่างราบรื่น
- ตรวจดูการเคลื่อนที่ของชุดลูกกลิ้งชดเชยความตึงว่ามีการแกว่งติดขัดหรือเคลื่อนถึงขีดจำกัดหรือไม่
ใช้ช่วงความตึงที่ได้รับอนุมัติสำหรับโครงสร้างผ้าใบและสูตรการตั้งค่าเครื่อง ไม่มีค่าตั้งค่าเดียวที่เหมาะกับชั้นผ้าใบสายพานลำเลียงทุกชนิด หากรอยย่นหายไปหลังจากเพิ่มความตึงขึ้นมากเท่านั้น ให้ตรวจสอบแนวและการป้อนวัสดุ แทนที่จะยอมรับค่าที่สูงขึ้นเป็นวิธีแก้ถาวร
แนวลูกกลิ้งและข้อผิดพลาดในการป้อนอาจดึงชั้นผ้าใบออกด้านข้าง
ลูกกลิ้งที่ไม่ขนานกับลูกกลิ้งถัดไปอาจทำให้สภาพการเคลื่อนที่ของวัสดุแตกต่างกันไปตามแนวกว้าง ผ้าใบอาจเคลื่อนออกนอกแนว ตึงขึ้นตามขอบด้านหนึ่ง และย่นงอตามอีกด้านหนึ่ง พื้นผิวลูกกลิ้งที่สกปรกหรือสึกหรออาจทำให้แรงฉุดไม่สม่ำเสมอ ส่งผลให้ข้อขัดข้องดูคล้ายปัญหาความตึง
ตรวจสอบเส้นทางวัสดุทั้งหมด ไม่ใช่เฉพาะลูกกลิ้งที่อยู่ใกล้รอยย่นที่สุด การเบี่ยงแนวที่เกิดขึ้นก่อนหน้าอาจปรากฏให้เห็นเมื่อชั้นผ้าใบสัมผัสพื้นผิวขึ้นรูปเท่านั้น เจ้าหน้าที่บำรุงรักษาควรตรวจสอบความขนานของลูกกลิ้ง สภาพแบริ่ง ความมั่นคงของจุดยึด และค่าการแกว่งที่เกี่ยวข้องให้เป็นไปตามข้อกำหนดของเครื่อง
ควรตรวจสอบตัวนำขอบด้วย ตัวนำควบคุมตำแหน่งโดยไม่บังคับให้ผ้าใบต้องถูกดันออกด้านข้างอย่างต่อเนื่อง การปรับทิศทางซ้ำ ๆ อาจบ่งชี้ว่าร้อยวัสดุไม่ถูกต้อง เซนเซอร์เคลื่อนตำแหน่ง หรือมีข้อผิดพลาดด้านแนวในขั้นตอนก่อนหน้า
เปรียบเทียบการเคลื่อนที่จริงของวัสดุ ไม่ใช่ดูเฉพาะความเร็วที่แสดง
หากชุดป้อนป้อนวัสดุมากกว่าที่พื้นผิวขึ้นรูปดึงไปใช้ วัสดุส่วนเกินจะสะสมเป็นคลื่น หากการดึงวัสดุแรงเกินไป ชั้นผ้าใบอาจยืดหรือถูกลากอย่างไม่สม่ำเสมอ การตั้งค่าความเร็วให้ตรงกันไม่ได้รับประกันว่าความเร็วผิวจะตรงกัน การสึกหรอของลูกกลิ้ง การลื่นของชุดลูกกลิ้งหนีบ ปัญหาเอ็นโคเดอร์ และการตั้งค่าเส้นผ่านศูนย์กลางใช้งานที่ไม่ถูกต้อง ล้วนทำให้เกิดความแตกต่างได้
รอยย่นที่กระจุกตัวในช่วงเริ่มเดินเครื่องมักชี้ไปที่พฤติกรรมชั่วขณะ มากกว่าการตั้งค่าความเร็วคงที่ ให้เจ้าหน้าที่ควบคุมที่มีคุณสมบัติเหมาะสมตรวจสอบทางลาดการเร่งความเร็ว การชดเชยแรงเฉื่อยของชุดคลายม้วน และการตอบสนองของเบรก ห้ามบายพาสอินเตอร์ล็อกหรือเปลี่ยนพารามิเตอร์ของชุดขับนอกเหนือจากขั้นตอนที่ได้รับอนุญาต
เมื่อชั้นผ้าใบเรียบจนกระทั่งสัมผัสพื้นผิวขึ้นรูป
หากผ้าใบมาถึงโดยยังเรียบ แต่เกิดรอยย่นระหว่างการวางชั้น ให้เน้นตรวจสอบสภาพการสัมผัส การระบายอากาศ และการอัดประสาน อากาศอาจถูกกักอยู่ภายในเมื่อวัสดุสัมผัสกันหลายบริเวณที่แยกจากกันก่อนที่จะค่อย ๆ ถูกกดลง ผลที่ได้อาจดูคล้ายรอยพับ ทั้งที่ปัญหาพื้นฐานคือช่องอากาศระหว่างชั้น
ตรวจสอบว่าลูกกลิ้งกดสัมผัสทั่วทั้งหน้ากว้างการทำงานอย่างสม่ำเสมอหรือไม่ การทำงานของกระบอกสูบที่ไม่เท่ากัน ลูกกลิ้งสึกหรอ ระยะห่างที่ไม่เหมาะสม หรือการโก่งตัวมากเกินไป อาจทำให้บางบริเวณไม่ได้รับการอัดประสาน ขณะที่บริเวณอื่นถูกลาก การเพิ่มแรงกดโดยไม่พิจารณาสาเหตุอาจทำให้ชั้นผ้าใบเสียรูปแทนที่จะกำจัดปัญหา
ปฏิบัติตามลำดับการวางชั้นและระบายอากาศตามที่อุปกรณ์กำหนด หากเครื่องมีฟังก์ชันอัดประสานจากตรงกลางออกไปด้านข้าง ให้ตรวจสอบว่าทำงานตามที่ออกแบบไว้ ห้ามทดลองใช้มือเกลี่ยบริเวณใกล้ชุดลูกกลิ้งหนีบที่กำลังเคลื่อนที่
การยึดเกาะของยางยังส่งผลต่อการวางตัวของชั้นผ้าใบด้วย การยึดเกาะที่มากเกินไปหรือไม่สม่ำเสมออาจทำให้วัสดุบางส่วนยึดติดก่อนที่วัสดุข้างเคียงจะจัดแนวได้ การยึดเกาะต่ำอาจทำให้ชั้นผ้าใบเคลื่อนหลังจากวางแล้ว ให้ตรวจสอบสภาพคอมพาวด์ ประวัติการจัดเก็บ อุณหภูมิการแปรรูปที่อนุญาต และความสะอาดของพื้นผิว ห้ามใช้ตัวทำละลาย ผง หรือสารช่วยถอดแบบที่ไม่ได้รับอนุมัติเพื่อให้ป้อนวัสดุได้ง่ายขึ้น
ตัววัสดุเองอาจมีการเสียรูปติดมาด้วย
รอยย่นที่เกิดซ้ำไม่ได้มีต้นเหตุมาจากเครื่องเสมอไป ผ้าใบอาจมาพร้อมเส้นด้ายที่โค้งงอ แนวเบี้ยว ขอบเสียหาย ความหนาไม่สม่ำเสมอ หรือรอยพับที่เกิดจากการจัดเก็บและการขนย้าย ชั้นผ้าใบเคลือบยางอาจหลุดออกจากแผ่นรองไม่สม่ำเสมอเช่นกัน
วิธีแยกแยะที่มีประโยชน์คือ ตรวจดูว่าข้อบกพร่องติดตามม้วนวัสดุม้วนใดม้วนหนึ่ง หรือยังเกิดที่ตำแหน่งเดิมของเครื่องเมื่อใช้ม้วนอื่นที่ได้รับอนุมัติ ตรวจสอบวัสดุขาเข้าตามขั้นตอนคุณภาพของโรงงาน และเปรียบเทียบกับม้วนที่ทราบว่ามีคุณภาพยอมรับได้เมื่อทำได้ ให้บันทึกล็อตวัสดุและทิศทางการวาง แทนการอาศัยความทรงจำ
ลำดับการตรวจหาสาเหตุขัดข้องอย่างเป็นระบบสำหรับกะถัดไป
- ควบคุมข้อบกพร่อง ระบุวัสดุที่ได้รับผลกระทบและปฏิบัติตามขั้นตอนคุณภาพเพื่อพิจารณาการจัดการ อย่าสันนิษฐานว่าการวัลคาไนซ์ในขั้นตอนต่อไปจะทำให้รอยพับหายไป
- บันทึกสภาวะการทำงาน บันทึกหมายเลขชั้นผ้าใบ ล็อตวัสดุ ความเร็ว สูตรความตึง ตำแหน่งรอยย่น และระบุว่าเกิดระหว่างการเดินเครื่องด้วยความเร็วคงที่หรือขณะเปลี่ยนความเร็ว
- แยกแหล่งพลังงานก่อนตรวจสอบทางกายภาพ ใช้ขั้นตอนล็อกเอาต์/แท็กเอาต์และมาตรการควบคุมพลังงานสะสมที่กำหนดก่อนทำความสะอาด วัด หรือปรับชิ้นส่วนที่มีการ์ดนิรภัย
- ตรวจสอบสภาพทางกลพื้นฐาน ตรวจสอบการร้อยวัสดุ การติดตั้งม้วน ความสะอาดและแนวของลูกกลิ้ง ตลอดจนเส้นทางการเคลื่อนที่ของวัสดุว่าปราศจากสิ่งกีดขวาง
- ทดลองเดินเครื่องตามที่ได้รับอนุญาต ใช้สภาวะการทำงานที่อนุมัติ เปลี่ยนการตั้งค่าครั้งละหนึ่งรายการ และตรวจสอบผลก่อนเดินเครื่องผลิตต่อ
หากรอยย่นกลับมาเป็นช่วง ๆ ให้เปรียบเทียบระยะห่างระหว่างรอยกับเส้นรอบวงของชิ้นส่วนที่หมุน ข้อบกพร่องที่เกิดซ้ำอาจช่วยให้ฝ่ายบำรุงรักษาระบุตำแหน่งสิ่งปนเปื้อน ความเสียหาย หรือการหมุนเยื้องศูนย์ได้ แต่ยังต้องตรวจยืนยันรูปแบบดังกล่าว
เลือกการสนับสนุนอุปกรณ์ให้เหมาะกับกระบวนการ
หากข้อขัดข้องยังเกิดขึ้น ให้ส่งภาพถ่ายอุปกรณ์ที่ถ่ายจากตำแหน่งปลอดภัย บันทึกสูตรการตั้งค่า รายละเอียดวัสดุ และตำแหน่งที่เริ่มเกิดการเสียรูปให้แก่ผู้จัดจำหน่ายอุปกรณ์ ประสบการณ์ของ JC INDUSTRY ในด้านเครื่องจักรสำหรับอุตสาหกรรมยาง การติดตั้ง การทดสอบเดินเครื่อง และการปรับปรุงสภาพอุปกรณ์ เป็นพื้นฐานที่เหมาะสมสำหรับการหารือเรื่องสภาพทางกลและการตรวจสอบระบบควบคุม สำหรับเครื่องขึ้นรูปที่ผ่านการปรับปรุงสภาพแล้ว ให้ขอบันทึกการตรวจสอบแนว การยืนยันการควบคุมความตึง และผลการทดลองโดยใช้วัสดุที่เป็นตัวแทนของการใช้งานจริง
วัตถุประสงค์ของอุปกรณ์มีความสำคัญเมื่อพิจารณาสายการแปรรูปยางโดยรวม JC INDUSTRY ยังมีเครื่องทดสอบความทนทานมือสอง ซึ่งเป็นระบบทดสอบความทนทานและความเร็วสูงสำหรับยางรถบรรทุกและรถโดยสารแบบสองตำแหน่ง โดยมีความเร็วผิวดรัมสูงสุดที่ระบุไว้ 200 km/h อุปกรณ์นี้เป็นเครื่องทดสอบยางแยกต่างหาก ไม่ใช่เครื่องขึ้นรูปสายพานลำเลียงหรือวิธีแก้ปัญหารอยย่นของชั้นผ้าใบ
การแก้ไขที่เชื่อถือได้ที่สุดเริ่มต้นจากจุดที่ชั้นผ้าใบเริ่มเปลี่ยนรูป ให้ระบุจุดนั้น แยกปัญหาวัสดุออกจากปัญหาเครื่องจักร และตรวจยืนยันการปรับทุกครั้ง กระบวนการที่มีเสถียรภาพควรรักษาความเรียบของชั้นผ้าใบได้โดยไม่ต้องพึ่งความตึงหรือแรงกดที่มากเกินไป หรือการแทรกแซงซ้ำ ๆ ของผู้ปฏิบัติงาน