









Отправить нам сообщение
Что вызывает складки слоев на станке для сборки конвейерных лент?
Складки корда на конвейерной ленте, формируемой на сборочном станке, обычно появляются, когда материал поступает в зону укладки с неравномерным натяжением, смещается с заданной траектории или подается на поверхность сборки быстрее, чем успевает укладываться. Похожую картину могут вызывать захваченный воздух, неравномерная липкость резины и неодинаковое давление при прикатке. При поиске причин на сборочном станке для конвейерных лент полезнее задаться не только вопросом «Насколько увеличить натяжение?», но и вопросом «В какой точке корд впервые теряет плоскостность?»
Для складки, которая начинается на размоточном устройстве, требуется иное решение, чем для складки, возникающей только под прижимным роликом. Определив первую точку деформации, можно избежать напрасного расхода материала, повторных регулировок и дефектов, скрытых между слоями.
Оцените складку, прежде чем менять настройки
Наблюдайте за траекторией материала из безопасного положения: не просовывайте руки за ограждения и не приближайтесь к вращающимся механизмам. Зафиксируйте, где начинается дефект: до подающих роликов, на неподдерживаемом участке, при первом контакте с поверхностью сборки или во время прикатки.
Такие признаки помогают определить возможную причину, но сами по себе не являются доказательством. Несколько неисправностей могут проявляться одинаково, поэтому меняйте только один параметр за раз и сравнивайте результат.
Неравномерное натяжение: почему простое увеличение натяжения корда часто не помогает
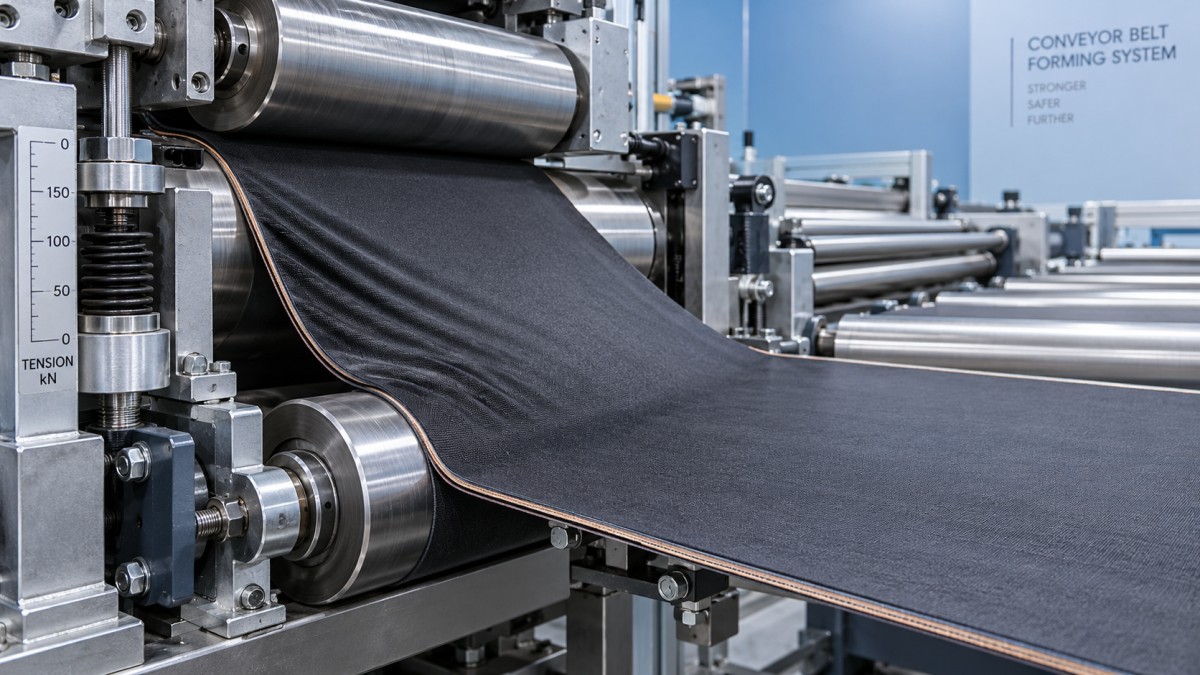
Для сохранения плоскостности материалу требуется достаточное, контролируемое натяжение, но оно не должно растягивать или деформировать армирование. Чрезмерное натяжение может изменить размеры слоя или геометрию ткани; при недостаточном натяжении перед зоной контакта скапливается провисший материал. Кроме того, среднее значение натяжения может выглядеть нормальным, хотя одна сторона остается значительно слабее натянутой, чем другая.
К распространенным причинам относятся смещение рулона относительно центра, неравномерная намотка, перемещение вала размотки, заедание подшипников или неодинаковое торможение. Показания датчика положения танцующего ролика или тензодатчика также могут не выявить дисбаланс по ширине, поскольку они не обязательно показывают распределение натяжения по всей ширине материала.
- Убедитесь, что рулон установлен и закреплен правильно.
- Проверьте, нет ли телескопической намотки, поврежденных кромок или неравномерного вращения рулона.
- Убедитесь, что тормоз размоточного устройства срабатывает и отпускает плавно.
- Проверьте, не колеблется ли танцующий ролик, не заедает ли он и не достигает ли предела хода.
Используйте утвержденный диапазон натяжения для данной конструкции ткани и рецептуры станка. Универсальной настройки, подходящей для каждого слоя конвейерной ленты, не существует. Если складки исчезают только после значительного увеличения натяжения, проверьте центровку и подачу материала, а не принимайте повышенное значение за постоянное решение.
Ошибки центровки и подачи роликов могут смещать корд в сторону
Если ролик не параллелен следующему, условия перемещения материала по ширине полотна могут различаться. Материал может смещаться, натягиваясь вдоль одной кромки и собираясь в складки вдоль другой. Загрязненная или изношенная поверхность ролика может создавать неодинаковое сцепление, из-за чего неисправность выглядит как проблема с натяжением.
Проверьте весь путь материала, а не только ролик рядом со складкой. Перекос, возникший выше по ходу материала, может стать заметен лишь при контакте слоя с поверхностью сборки. Технический персонал должен проверить параллельность роликов, состояние подшипников, надежность крепления и соответствие допустимому биению требованиям станка.
Направляющие кромки тоже требуют внимания. Направляющая должна контролировать положение материала, не вынуждая его постоянно смещаться в сторону. Повторяющиеся корректирующие движения могут указывать на неправильную заправку материала, смещение датчика или ошибку центровки выше по ходу полотна.
Сравнивайте фактическое перемещение материала, а не только отображаемые скорости
Если подача перемещает больше материала, чем принимает поверхность сборки, излишек собирается волнами. При чрезмерном натяжении со стороны приемного механизма слой может растягиваться или перемещаться с неравномерным сопротивлением. Одинаковые заданные скорости не гарантируют одинаковой скорости поверхности: износ роликов, проскальзывание прижимных роликов, проблемы с энкодером и неверные настройки эффективного диаметра могут вызывать расхождения.
Складки, возникающие преимущественно при запуске, часто указывают на переходный режим, а не на настройку установившейся скорости. Обсудите с квалифицированным специалистом по системам управления рампы разгона, компенсацию инерции размоточного устройства и реакцию тормоза. Не отключайте блокировки и не изменяйте параметры привода вне утвержденных процедур.
Если корд остается плоским до соприкосновения с поверхностью сборки
Если ткань поступает ровной, но покрывается складками во время укладки, проверьте условия контакта, выход воздуха и прикатку. Воздух может оказаться запертым, если материал сначала соприкасается с поверхностью в нескольких разрозненных точках и лишь затем постепенно прижимается. Результат может выглядеть как складка, хотя причиной является воздушная полость между слоями.
Проверьте равномерность контакта прижимного ролика по всей рабочей ширине. Неодинаковая работа цилиндров, износ ролика, неподходящий зазор или чрезмерный прогиб могут привести к недостаточной прикатке одних участков и чрезмерному смещению других. Бездумное увеличение давления может деформировать слой, а не устранить причину.
Соблюдайте установленную для оборудования последовательность укладки и выпуска воздуха. Если станок оснащен функцией прикатки от центра к краям, убедитесь, что она работает предусмотренным образом; не пытайтесь вручную разглаживать материал рядом с движущимися прижимными роликами.
Липкость резины также влияет на то, как укладывается слой. Чрезмерная или неравномерная липкость может зафиксировать один участок до того, как соседний материал выровняется. При низкой липкости слой может сместиться после укладки. Проверьте состояние смеси, историю хранения, допустимую температуру обработки и чистоту поверхности. Не используйте неутвержденные растворители, порошки или разделительные составы для облегчения подачи материала.
Деформация может быть уже в самом материале
Не каждая повторяющаяся складка возникает из-за неисправности станка. Ткань может поступить с искривленными нитями, перекосом, поврежденными кромками, неодинаковой толщиной или складками, возникшими при хранении и транспортировке. Слои с резиновым покрытием также могут неравномерно отделяться от подложки.
Удобный способ различить причины — проверить, повторяется ли дефект на конкретном рулоне или остается на том же участке станка при использовании разных разрешенных рулонов. Осмотрите поступивший материал согласно процедуре контроля качества предприятия и, по возможности, сравните его с заведомо годным рулоном. Запишите партию материала и ориентацию слоя, не полагаясь на память.
Контролируемая последовательность поиска неисправности для следующей смены
- Изолируйте дефектную продукцию. Определите, какой материал затронут, и действуйте согласно процедуре контроля качества при принятии решения о его дальнейшей обработке. Не предполагайте, что последующая вулканизация устранит складку.
- Зафиксируйте условия. Запишите номер слоя, партию материала, скорость, рецептуру натяжения, положение складки и то, возникает ли она при установившемся режиме или при изменении скорости.
- Перед осмотром обеспечьте изоляцию оборудования. Перед очисткой, измерениями или регулировкой компонентов под ограждением выполните блокировку и маркировку оборудования (lockout/tagout), а также предусмотренные меры контроля накопленной энергии.
- Проверьте основные механические условия. Убедитесь в правильной заправке материала, установке рулона, чистоте роликов, центровке и отсутствии препятствий на пути материала.
- Проведите разрешенное испытание. Используйте утвержденные рабочие условия, меняйте только один параметр за раз и проверяйте результат перед продолжением производства.
Если складки возвращаются через равные промежутки, сопоставьте расстояние между ними с длиной окружности вращающихся компонентов. Повторяющийся дефект может помочь техническому персоналу обнаружить загрязнение, повреждение или эксцентриситет, однако эту закономерность все равно необходимо подтвердить.
Поддержка оборудования должна соответствовать технологическому процессу
При устойчивых неисправностях предоставьте поставщику оборудования фотографии, сделанные безопасным способом, записи рецептур, сведения о материале и точное описание места, где начинается деформация. Опыт JC INDUSTRY в области оборудования для резиновой промышленности, монтажа, пусконаладки и восстановления оборудования создает подходящую основу для обсуждения механического состояния и проверки системы управления. При приобретении восстановленного сборочного станка запросите записи о центровке, результаты проверки системы контроля натяжения и данные испытаний на репрезентативном материале.
При рассмотрении более широкой линии переработки резины важно учитывать назначение оборудования. JC INDUSTRY также предлагает бывшую в употреблении испытательную машину Tolerance для проверки шин — систему для испытаний на долговечность и высокоскоростных испытаний шин грузовых автомобилей и автобусов с двумя позициями, максимальная заявленная скорость поверхности барабана которой составляет 200 km/h. Это отдельное оборудование для испытаний шин, а не сборочный станок для конвейерных лент и не средство устранения складок корда.
Наиболее надежное решение начинается с определения точки, где корд впервые меняет форму. Установите эту точку, отделите проблемы материала от неисправностей станка и проверяйте каждую регулировку. Стабильный процесс должен сохранять плоскостность корда без чрезмерного натяжения, повышенного давления или постоянного вмешательства оператора.