









Изпратете ни съобщение
Какво причинява гънки в пластовете на машина за производство на транспортни ленти?
Гънките в слоевете на конвейерна лента, образувани на машина за изграждане на ленти, обикновено се появяват, когато текстилният материал навлиза в зоната за полагане с неравномерно опъване, движи се с отклонение от зададената траектория или достига повърхността за изграждане по-бързо, отколкото може да бъде положен. Задържаният въздух, непостоянната лепкавост на каучука и неравномерното налягане при уплътняване могат да предизвикат сходни симптоми. За операторите, които отстраняват неизправности на машина за изграждане на ленти, най-полезният въпрос не е просто „Колко трябва да увелича опъването?“, а „На кое място слоят първо губи плоската си форма?“
Гънка, която започва при развиването, изисква различна корекция от гънка, появяваща се само под притискащия валяк. Откриването на първата точка на деформация помага да се избегнат загуби на текстилен материал, повтарящи се настройки и дефекти, скрити между слоевете.
Разчетете гънката, преди да променяте настройките
Наблюдавайте пътя на материала от безопасно място, без да посягате зад предпазителите или да се приближавате до въртящи се части. Запишете дали дефектът започва преди подаващите валяци, в неподпрения участък, при първия контакт с повърхността за изграждане или по време на уплътняването.
Тези особености са насоки, а не доказателство. Няколко различни неизправности могат да доведат до еднакъв вид на дефекта, затова променяйте само по една променлива наведнъж и сравнявайте резултатите.
Неравномерно опъване: защо простото увеличаване на опъването на слоя често не помага
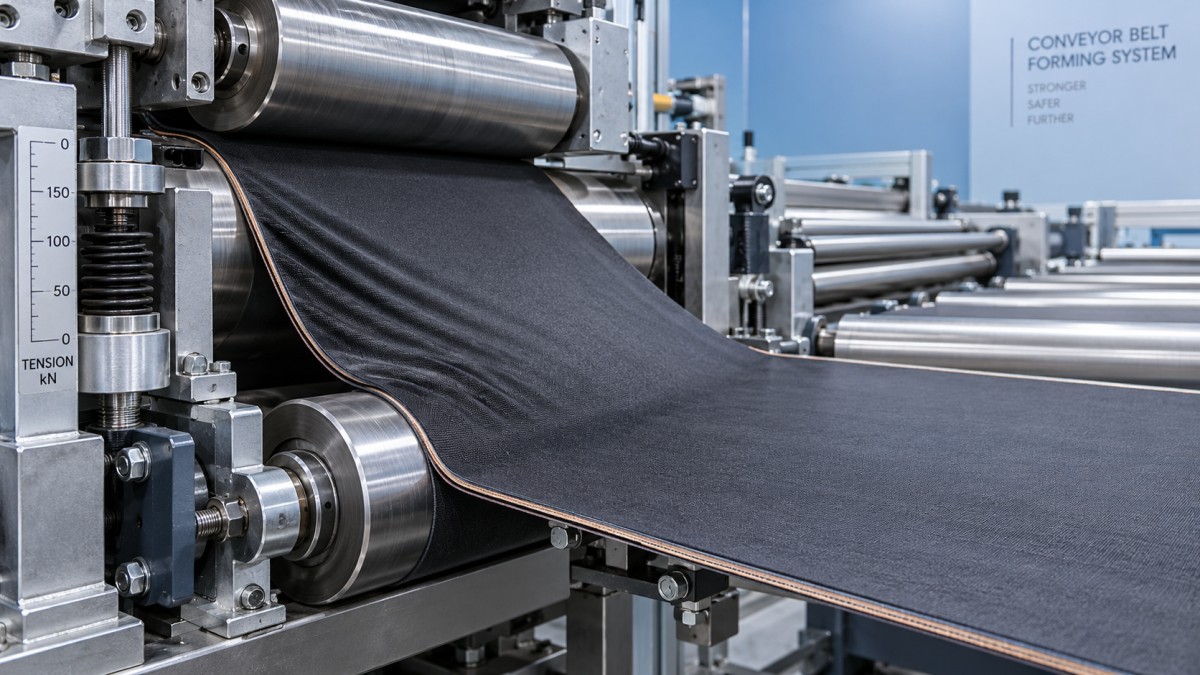
Текстилният материал се нуждае от достатъчно контролирано опъване, за да остане плосък, но не и от толкова голямо, че армировката му да се разтегне или деформира. Прекомерното опъване може да промени размерите на слоя или геометрията на текстилния материал; недостатъчното опъване позволява да се натрупа хлабина преди контакта. По-важното е, че средното опъване може да изглежда приемливо, докато едната страна остава значително по-хлабава от другата.
Често срещани причини са неправилно центрирана захранваща ролка, неравномерно навиване, движение на вала за развиване, заяждащи лагери или неравномерно спиране. Показанията от компенсатор или датчик за натоварване може също да прикриват дисбаланс по ширината, тъй като не показват непременно как е разпределено опъването по целия текстилен материал.
- Проверете дали захранващата ролка е правилно поставена и закрепена.
- Потърсете телескопично навиване, повредени ръбове или неравномерно въртене на ролката.
- Уверете се, че спирачката на развиващия механизъм се освобождава и задейства плавно.
- Проверете движението на компенсатора за колебания, заяждане или достигане на границата на хода му.
Използвайте одобрения диапазон на опъване за конструкцията на текстилния материал и зададената рецепта на машината. Няма универсална настройка, подходяща за всеки слой на конвейерна лента. Ако гънките изчезват едва след значително увеличаване на опъването, проучете подравняването и подаването, вместо да приемате по-високата настройка като постоянно решение.
Грешките в подравняването и подаването на валяците могат да изтеглят слоя настрани
Валяк, който не е успореден на следващия, може да създаде различни условия на движение по ширината на платното. Текстилният материал може да се отклонява, да се опъва по единия ръб и да се нагъва по другия. Замърсените или износени повърхности на валяците могат да създадат и неравномерно сцепление, поради което неизправността да изглежда като проблем с опъването.
Проверете целия път на материала, а не само валяка, който е най-близо до гънката. Отклонение, възникнало по-нагоре по линията, може да стане видимо едва когато слоят достигне повърхността за изграждане. Персоналът по поддръжката трябва да провери успоредността на валяците, състоянието на лагерите, надеждността на закрепването и съответното биене спрямо спецификациите на машината.
Обърнете внимание и на страничните водачи. Водачът трябва да контролира позицията, без постоянно да принуждава текстилния материал да се коригира настрани. Повтарящите се корекции на траекторията може да показват неправилно нанизване, изместен датчик или неизправност в подравняването нагоре по линията.
Сравнявайте действителното движение на материала, а не само показаните скорости
Ако подаващият механизъм доставя повече текстилен материал, отколкото поема повърхността за изграждане, излишъкът се събира на вълни. Ако поемането е прекалено агресивно, слоят може да се разтегне или да се плъзга неравномерно. Еднаквите зададени скорости не гарантират еднаква скорост на повърхностите: износване на валяците, приплъзване на притискащи валяци, проблеми с енкодерите и неправилни настройки за ефективния диаметър могат да доведат до разлики.
Гънки, съсредоточени при стартиране, често насочват към преходно поведение, а не към настройка за постоянна скорост. Прегледайте рампите за ускорение, компенсацията на инерцията при развиване и реакцията на спирачката съвместно с квалифициран персонал по управлението. Не заобикаляйте блокировките и не променяйте параметрите на задвижването извън одобрените процедури.
Когато слоят остава плосък до контакта си с повърхността за изграждане
Ако текстилният материал пристига плосък, но се набръчква по време на полагането, съсредоточете се върху условията на контакт, отвеждането на въздуха и уплътняването. Въздух може да се задържи, когато материалът докосне повърхността едновременно в няколко отделни зони, преди постепенно да бъде притиснат надолу. Резултатът може да прилича на гънка, макар че основният проблем е въздушен джоб между слоевете.
Проверете дали притискащият валяк контактува равномерно по цялата работна ширина. Неравномерно действие на цилиндрите, износване на валяка, неподходяща междина или прекомерно огъване могат да оставят някои зони неуплътнени, докато други се приплъзват. Безразборното увеличаване на натиска може да деформира слоя, вместо да отстрани причината.
Спазвайте зададената от производителя последователност за полагане и освобождаване на въздуха. Ако машината разполага с функция за уплътняване от центъра навън, проверете дали работи според проекта; не импровизирайте с ръчно заглаждане близо до движещи се притискащи валяци.
Лепкавостта на каучука също влияе върху начина, по който се полага слоят. Прекомерната или неравномерна лепкавост може да захване една част, преди съседният материал да се е подравнил. Ниската лепкавост може да позволи на слоя да се размести след полагането. Проверете състоянието на сместа, историята на съхранение, допустимата температура на обработка и чистотата на повърхностите. Не използвайте неодобрени разтворители, прахове или разделителни агенти, за да улесните подаването.
Възможно е самият материал да е деформиран още преди обработката
Не всяка повтаряща се гънка възниква в машината. Текстилният материал може да пристигне с изкривени нишки, отклонение от правия ъгъл, повредени ръбове, вариации в дебелината или гънки, причинени от съхранение и манипулиране. Каучуковите слоеве може също да се отделят неравномерно от подложката си.
Полезно е да се установи дали дефектът се повтаря при конкретна ролка или остава на същото място в машината при различни одобрени ролки. Проверете входящия материал съгласно процедурата за качество на предприятието и, когато е възможно, сравнете го с ролка с доказано приемливо качество. Записвайте партидата и ориентацията на материала, вместо да разчитате на паметта си.
Контролирана последователност за отстраняване на неизправности през следващата смяна
- Ограничете разпространението на дефекта. Идентифицирайте засегнатия материал и следвайте процедурата за качество при вземане на решение за него. Не приемайте, че последващото вулканизиране ще премахне гънката.
- Запишете условията. Отбележете номера на слоя, партидата на материала, скоростта, рецептата за опъване, позицията на гънката и дали тя се появява при постоянна работа или при промяна на скоростта.
- Преди физическа проверка изолирайте оборудването. Преди почистване, измерване или настройване на компоненти зад предпазители приложете процедурата за блокиране и обозначаване (lockout/tagout) и необходимите мерки за контрол на акумулираната енергия.
- Проверете основното механично състояние. Проверете нанизването, поставянето на ролката, чистотата и подравняването на валяците и дали движението на материала е свободно.
- Проведете одобрено изпитване. Използвайте одобрени работни условия, променяйте само по една настройка наведнъж и проверявайте резултата, преди да продължите производството.
Ако гънките се повтарят през равни интервали, сравнете разстоянието между тях с обиколките на въртящите се компоненти. Повтарящ се дефект може да помогне на персонала по поддръжката да открие замърсяване, повреда или ексцентричност, но причината трябва да бъде потвърдена.
Съобразете техническата поддръжка на оборудването с процеса
При постоянни неизправности предоставете на доставчика на оборудването безопасно заснети снимки, записи на рецептите, данни за материала и точното място, където започва деформацията. Опитът на JC INDUSTRY в областта на оборудването за каучуковата промишленост, монтажа, пускането в експлоатация и възстановяването на оборудване е добра основа за обсъждане на механичното състояние и проверките на системата за управление. За възстановена машина за изграждане на ленти поискайте записи за подравняването, проверка на управлението на опъването и изпитвания с представителен материал.
Предназначението на оборудването е важно и при оценяването на по-широка линия за обработка на каучук. JC INDUSTRY предлага иупотребявана машина за изпитване на толерантност — система с две позиции за изпитване на издръжливост и висока скорост на гуми за камиони и автобуси, със зададена максимална периферна скорост на барабана 200 km/h. Това е отделно оборудване за изпитване на гуми, а не машина за изграждане на конвейерни ленти или средство за отстраняване на гънки в слоевете.
Най-надеждната корекция започва от мястото, където слоят първо променя формата си. Установете тази точка, разграничете проблемите с материала от проблемите с машината и проверявайте всяка настройка. Стабилният процес трябва да поддържа слоя плосък, без да разчита на прекомерно опъване, прекомерен натиск или повтаряща се намеса на оператора.