









Envie-nos uma Mensagem
O que causa rugas nas camadas em uma máquina de construção de correias transportadoras?
As rugas na lona de uma máquina de montagem de correias transportadoras geralmente surgem quando o tecido entra na área de aplicação com tensão irregular, se desloca desalinhado ou chega à superfície de montagem mais rápido do que pode ser aplicado. Ar preso, aderência irregular da borracha e pressão de consolidação desigual podem causar sintomas semelhantes. Para operadores que estejam solucionando problemas em uma máquina de montagem de correias, a pergunta mais útil não é simplesmente “Quanta tensão devo acrescentar?”, mas “Em que ponto a lona começa a perder a planicidade?”
Uma ruga que começa no desenrolamento exige uma correção diferente daquela que aparece apenas sob o rolo de pressão. Identificar o primeiro ponto de deformação ajuda a evitar desperdício de tecido, ajustes repetidos e defeitos ocultos entre as camadas.
Analise a ruga antes de alterar as configurações
Observe o percurso do material a partir de uma posição segura, sem colocar as mãos dentro das proteções nem se aproximar de equipamentos em rotação. Registre se o defeito começa antes dos rolos de alimentação, no vão sem apoio, no primeiro contato com a superfície de montagem ou durante a consolidação.
Esses padrões são indícios, não provas. Várias falhas podem produzir a mesma aparência; por isso, altere uma variável de cada vez e compare o resultado.
Tensão irregular: por que simplesmente esticar mais a lona costuma não funcionar
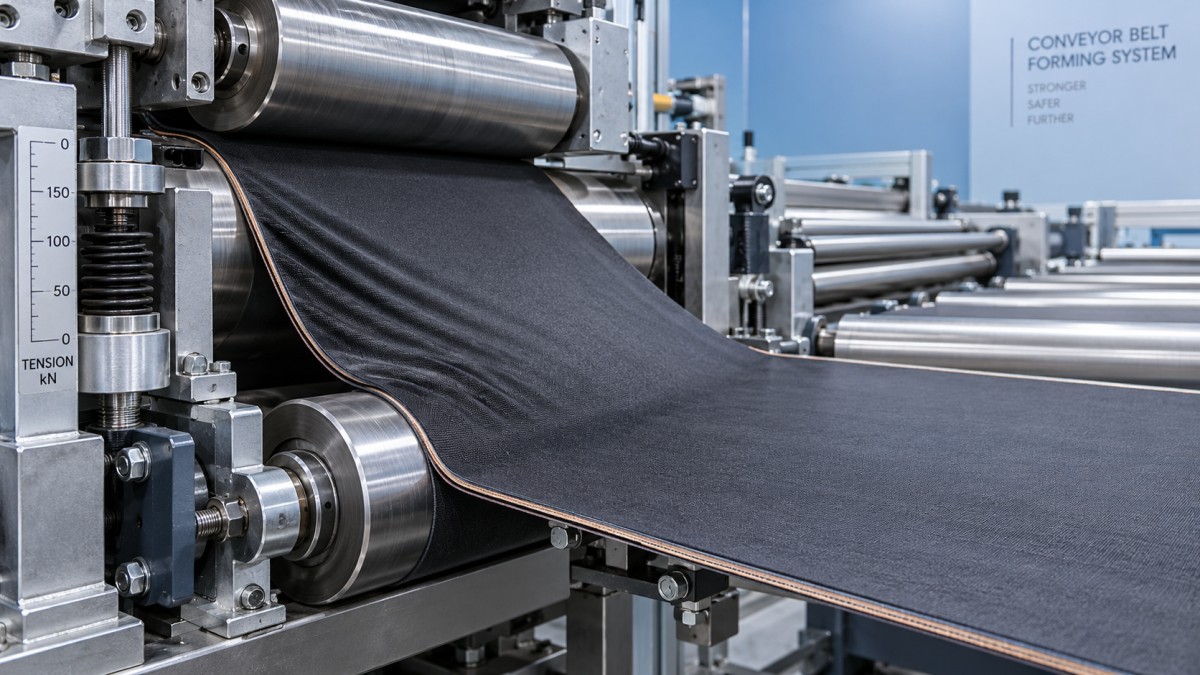
O tecido precisa de tensão controlada suficiente para permanecer plano, mas não tanta a ponto de esticar ou deformar seu reforço. Tensão excessiva pode alterar as dimensões da lona ou a geometria do tecido; tensão insuficiente permite que a folga se acumule antes do contato. Mais importante, a tensão média pode parecer adequada enquanto um dos lados permanece muito mais frouxo que o outro.
Entre as causas comuns estão um rolo de alimentação descentralizado, enrolamento irregular, movimento do eixo de desenrolamento, rolamentos presos ou frenagem desigual. A leitura de um dançarino ou de uma célula de carga também pode ocultar um desequilíbrio ao longo da largura, pois não necessariamente indica como a tensão se distribui pelo tecido.
- Verifique se o rolo de alimentação está corretamente posicionado e fixado.
- Procure enrolamento telescópico, bordas danificadas ou rotação irregular do rolo.
- Confirme se o freio do desenrolador libera e aplica a frenagem suavemente.
- Verifique se o movimento do dançarino apresenta oscilações, travamentos ou se atinge o limite de curso.
Use a faixa de tensão aprovada para a estrutura do tecido e a receita da máquina. Não existe uma configuração universal adequada para todas as lonas de correias transportadoras. Se as rugas desaparecerem apenas após um grande aumento de tensão, investigue o alinhamento e a alimentação em vez de aceitar a configuração mais alta como solução permanente.
Erros de alinhamento dos rolos e de alimentação podem puxar a lona para o lado
Um rolo que não esteja paralelo ao seguinte pode criar condições de deslocamento diferentes ao longo da largura do material. O tecido pode sair do alinhamento, ficar mais esticado em uma borda e formar dobras na outra. Superfícies de rolos sujas ou desgastadas podem gerar tração irregular, fazendo a falha parecer um problema de tensão.
Verifique todo o percurso do material, não apenas o rolo mais próximo da ruga. Um desalinhamento introduzido a montante pode ficar visível somente quando a lona encontra a superfície de montagem. A equipe de manutenção deve verificar o paralelismo dos rolos, as condições dos rolamentos, a fixação e a excentricidade pertinente, conforme as especificações da máquina.
As guias de borda também merecem atenção. Uma guia deve controlar a posição sem forçar o tecido a fazer correções laterais contínuas. Movimentos repetidos de direcionamento podem indicar passagem incorreta do material, sensor deslocado ou falha de alinhamento a montante.
Compare o movimento real do material, não apenas as velocidades exibidas
Se a alimentação fornecer mais tecido do que a superfície de montagem consegue absorver, o excesso se acumulará em ondas. Se a ação de recolhimento for excessivamente agressiva, a lona poderá esticar ou ser arrastada de forma irregular. A correspondência entre os valores definidos de velocidade não garante que as velocidades superficiais sejam iguais: desgaste dos rolos, escorregamento nos nip rolls, problemas no encoder e configurações incorretas do diâmetro efetivo podem gerar diferenças.
Rugas concentradas na partida costumam indicar comportamento transitório, e não uma configuração de velocidade constante. Analise as rampas de aceleração, a compensação da inércia do desenrolador e a resposta do freio com profissionais qualificados em sistemas de controle. Não ignore intertravamentos nem altere parâmetros do acionamento fora dos procedimentos autorizados.
Quando a lona permanece plana até tocar a superfície de montagem
Se o tecido chega plano, mas enruga durante a aplicação, concentre-se nas condições de contato, na saída do ar e na consolidação. O ar pode ficar preso quando o material toca em várias áreas separadas antes de ser pressionado progressivamente. O resultado pode parecer uma dobra, embora o problema subjacente seja uma bolsa entre as camadas.
Verifique se o rolo de pressão faz contato uniformemente em toda a largura de trabalho. A ação desigual dos cilindros, o desgaste do rolo, uma folga inadequada ou a deflexão excessiva podem deixar algumas áreas sem consolidação enquanto arrastam outras. Aumentar a pressão indiscriminadamente pode deformar a lona em vez de eliminar a causa.
Siga a sequência especificada para aplicação e liberação do ar pelo equipamento. Quando a máquina oferecer uma função de consolidação do centro para as bordas, confirme se ela opera conforme projetado; não tente alisar manualmente o material perto de nip rolls em movimento.
A aderência da borracha também influencia a forma como a lona se acomoda. Aderência excessiva ou irregular pode prender uma seção antes que o material adjacente esteja alinhado. Aderência baixa pode permitir que a lona se desloque após a aplicação. Verifique as condições do composto, o histórico de armazenamento, a temperatura de processamento permitida e a limpeza da superfície. Não aplique solventes, pós ou agentes desmoldantes não aprovados para facilitar a alimentação.
O próprio material pode apresentar deformações
Nem toda ruga recorrente tem origem na máquina. O tecido pode chegar com fios arqueados, enviesamento, bordas danificadas, variação de espessura ou vincos causados pelo armazenamento e manuseio. Lonas emborrachadas também podem se desprender irregularmente do revestimento.
Uma forma útil de distinguir as causas é verificar se o defeito acompanha um determinado rolo ou se permanece no mesmo ponto da máquina com diferentes rolos aprovados. Inspecione o material recebido conforme o procedimento de qualidade da fábrica e, quando viável, compare-o com um rolo conhecido como aceitável. Registre o lote e a orientação do material em vez de confiar na memória.
Sequência controlada de diagnóstico para o próximo turno
- Contenha o defeito. Identifique o material afetado e siga o procedimento de qualidade para decidir sua destinação. Não presuma que a vulcanização posterior eliminará uma dobra.
- Registre as condições. Anote o número da lona, o lote do material, a velocidade, a receita de tensão, a posição da ruga e se ela ocorre durante o funcionamento constante ou durante mudanças de velocidade.
- Isole o equipamento antes da inspeção física. Aplique o procedimento de bloqueio e etiquetagem (lockout/tagout) e os controles exigidos para energias armazenadas antes de limpar, medir ou ajustar componentes protegidos.
- Verifique as condições mecânicas básicas. Confira a passagem do material, o posicionamento do rolo, a limpeza e o alinhamento dos rolos, bem como se o percurso do material está desobstruído.
- Realize um teste autorizado. Use condições operacionais aprovadas, altere uma configuração de cada vez e inspecione o resultado antes de retomar a produção.
Se as rugas retornarem em intervalos regulares, compare o espaçamento com as circunferências dos componentes rotativos. Um defeito repetitivo pode ajudar a manutenção a localizar contaminação, danos ou excentricidade, embora o padrão ainda precise ser verificado.
Mantenha o suporte do equipamento adequado ao processo
Para falhas persistentes, forneça ao fornecedor do equipamento fotografias feitas com segurança, registros da receita, detalhes do material e o ponto exato em que a deformação começa. A experiência da JC INDUSTRY em máquinas para borracha, instalação, comissionamento e reforma de equipamentos oferece uma base pertinente para discutir as condições mecânicas e as verificações do sistema de controle. Para uma máquina de montagem reformada, solicite registros de alinhamento, verificação do controle de tensão e testes com material representativo.
A finalidade do equipamento é importante ao analisar uma linha mais ampla de processamento de borracha. A JC INDUSTRY também oferece amáquina usada de teste de tolerância para pneus de caminhões e ônibus, um sistema de teste de resistência e alta velocidade com duas posições, com velocidade máxima especificada da superfície do tambor de 200 km/h. Trata-se de um equipamento separado para testes de pneus — não de uma máquina de montagem de correias transportadoras nem de uma solução para rugas na lona.
A correção mais confiável começa no ponto em que a lona muda de forma pela primeira vez. Identifique esse ponto, diferencie problemas do material de problemas da máquina e verifique cada ajuste. Um processo estável deve manter a lona plana sem depender de tensão excessiva, pressão excessiva ou intervenções repetidas do operador.