









أرسل لنا رسالة
لماذا ينتج مكبس القولبة بالحقن زوائد عند خط الفصل؟
لماذا تُنتج مكبس قولبة الحقن زوائد بلاستيكية عند خط الفصل؟
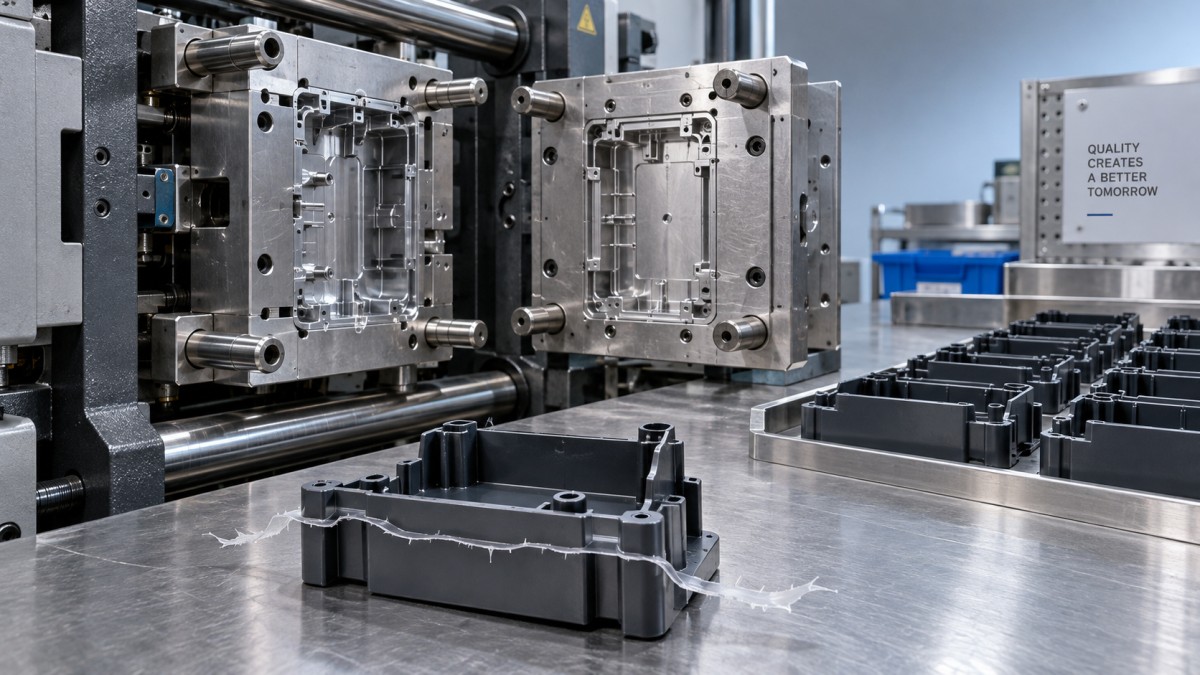
قد تعني الحافة الرقيقة من البلاستيك غير المرغوب فيه على طول خط فصل القالب الحاجة إلى تشذيب إضافي، ورفض القطع، وتوقفات مكلفة. عندما يُنتج مكبس قولبة الحقن زوائد عند خط الفصل، فقد يكون السبب قوة إغلاق غير كافية، أو ضغطًا مفرطًا داخل التجويف، أو تآكل أسطح القالب، أو سوء المحاذاة؛ وليس مجرد إعداد للآلة يحتاج إلى زيادة. إن تحديد مصدر المشكلة قبل إجراء التعديلات يحمي القالب وجودة الإنتاج معًا.
تتكون الزوائد عندما يدخل البوليمر المنصهر إلى فجوة يُفترض أن تظل مغلقة. إما أن تكون هناك فجوة موضعية في القالب أصلًا، أو أن الضغط يفتح فجوة أثناء الملء أو الضغط اللاحق. ويحدد هذا الفرق ما إذا كان الحل يتعلق بإعدادات العملية، أو نظام الإغلاق، أو ورشة الأدوات.
اقرأ نمط الزوائد قبل تغيير الإعدادات
احتفظ بآخر قطعة مقبولة وأول قطعة معيبة، مع تدوين رقم التجويف وظروف تشغيل الآلة. غالبًا ما يساعد موقع العيب وتوقيت ظهوره على تضييق نطاق البحث بسرعة أكبر من تكرار تغيير المعلمات.
- زوائد حول معظم المحيط: افحص ضغط التجويف، وقوة الإغلاق المتاحة، وما إذا كان القالب يُغلق بالكامل.
- زوائد عند زاوية واحدة أو في تجويف واحد: اشتبه في تلف أسطح الإحكام، أو عدم استواء الدعم، أو مشكلات المحاذاة، أو عدم توازن نمط الملء.
- ظهور الزوائد بعد الإحماء: تحقق من درجات الحرارة الفعلية للمصهور والقالب، والحركة الحرارية، وانحراف العملية.
- بدء ظهور الزوائد بعد تغيير القالب: راجع التثبيت، وضبط ارتفاع القالب، ونظافة اللوح، وإعداد نظام الإغلاق.
هذه مؤشرات تشخيصية وليست دليلًا قاطعًا. فعلى سبيل المثال، قد يدفع انسداد البوابة المشغلين إلى زيادة الضغط إلى أن يبدأ جزء ضعيف من خط الفصل بالتسرب.
هل يتعرض القالب لقوة تدفعه إلى الانفتاح؟
يعتمد حمل الفتح على ضغط التجويف المؤثر على المساحة المسقطة للأجزاء المقولبة والمجاري ذات الصلة، عند النظر إليها في اتجاه الإغلاق. ويمكن الاسترشاد مبدئيًا بالعلاقة الهندسية التالية:
قوة الإغلاق المطلوبة ≈ المساحة المسقطة × ضغط التجويف
استخدم وحدات متسقة وهامشًا هندسيًا مناسبًا. ولا يمكن اعتبار ضغط التجويف مكافئًا للضغط الهيدروليكي المعروض على الآلة. وفي حال عدم توفر حساسات للتجويف، ينبغي التحقق من تقديرات الضغط بالاستناد إلى المادة والهندسة والعملية المعتمدة.
لا تؤكد الحمولة الاسمية للمكبس أن القوة الفعلية المطبقة على القالب كافية. فبحسب تصميم الآلة، قد يؤثر الضبط غير الصحيح لآلية الركبة، أو الأعطال الهيدروليكية، أو عدم تساوي الحمل على قضبان الربط، أو انحراف اللوح، في الإغلاق. وينبغي لموظفي الصيانة التحقق من أداء الإغلاق الفعلي وفقًا لإجراءات الشركة المصنّعة.
لا ترفع الحمولة تلقائيًا إلى الحد الأقصى. فقد تؤدي القوة المفرطة إلى تسريع تآكل الأدوات وتشوه المكونات وتقليل كفاءة التهوية. وإذا أزالت زيادة بسيطة ومصرح بها الزوائد المنتشرة، فهذا يشير إلى عدم كفاية قوة الإغلاق مقارنة بحمل التجويف، لكنه لا يحدد سبب ارتفاع ذلك الحمل.
ميّز بين مشكلات الملء ومشكلات الضغط اللاحق
قد تتكون الزوائد أثناء الملء السريع أو بعد امتلاء التجويف إلى حد كبير. ويختلف التصحيح بحسب الحالة. ووفقًا لإجراء معتمد لتطوير العملية، يمكن لفني مؤهل مقارنة عينات الملء فقط، التي تُحضّر في ظروف مضبوطة، بقطع خضعت للضغط اللاحق المعتاد. ويساعد ذلك على تحديد المرحلة التي يبدأ فيها التسرب.
إذا ظهرت الزوائد أثناء الملء، فتحقق من سرعة الحقن قرب نهاية الملء، وموضع الانتقال من التحكم بالسرعة إلى التحكم بالضغط، والقيود التي تتطلب ضغطًا مفرطًا. وقد يؤدي تأخر الانتقال إلى ارتفاع مفاجئ في الضغط عند امتلاء التجويف. وقد يؤدي إبطاء شوط الحقن بأكمله إلى إخفاء العَرَض مع التسبب في تردد تدفق المصهور أو قصر اللقطة؛ لذا يكون تعديل ملف السرعة في موضع محدد أكثر فائدة عادةً.
إذا كان الملء خاليًا من العيوب لكن الضغط اللاحق يؤدي إلى ظهور الزوائد، فراجع ضغط التثبيت ونقطة الانتقال. كما أن زمن التثبيت مهم ما دامت البوابة مفتوحة. وقد يؤدي خفض الضغط اللاحق دون تمييز إلى ظهور علامات انكماش أو فراغات أو تفاوت في الأبعاد؛ لذا قيّم وزن القطعة وأبعادها الحرجة إلى جانب مظهر خط الفصل.
تحقق من درجات الحرارة الفعلية بدلًا من الاعتماد على القيم المحددة فقط. فالمادة الأكثر سخونة تتدفق عمومًا بسهولة أكبر إلى الفجوات الصغيرة، مع أن خفض درجة الحرارة قد يزيد ضغط الملء. كما قد يؤدي تغيير نوع الراتنج أو نسبة المادة المعاد طحنها أو ظروف التحضير إلى تغيير سلوك التدفق. أعد ظروف المادة ودرجة الحرارة المعتمدة قبل إجراء تعويضات أخرى.
متى يحتاج خط الفصل نفسه إلى المعالجة
تشير الزوائد المستمرة في الموقع نفسه تمامًا إلى ضرورة إجراء فحص ميكانيكي، خصوصًا عندما تظل الإعدادات مستقرة. وتكتسب أسطح التلامس الفولاذية المشغولة أهمية لا تقل عن أهمية عناصر التحكم في المكبس؛ إذ لا يمكن معالجة سطح إغلاق تالف بصورة موثوقة عبر البرامج.
بعد عزل الآلة وتثبيت القالب وفقًا لإجراءات السلامة في الموقع، ينبغي للموظفين المؤهلين التحقق من وجود بوليمر عالق، أو تلف في أسطح خط الفصل، أو تآكل مكونات التوجيه، أو تحرك الإدخالات، أو عدم كفاية الدعم. ويمكن لأساليب فحص التلامس المعتمدة أن تكشف عن عدم استواء الجلوس الذي يصعب رؤيته مباشرةً.
تتطلب فتحات التهوية عناية خاصة. فقد تتحول فتحة مقطوعة بعمق زائد إلى مسار للزوائد، بينما قد تحبس الفتحات المسدودة الغاز، وتعقّد الملء، وتشجع على زيادة الضغط. يجب أن تتناسب أبعاد فتحات التهوية مع البوليمر وتصميم الأداة. لا تعمّق الفتحات أو تجلخ أسطح الإحكام كإصلاح مرتجل في منطقة الإنتاج.
اجعل التصحيح قابلًا للتكرار
سجّل ظروف التشغيل الأساسية قبل الاختبار: دفعة المادة، ودرجات الحرارة الفعلية، وزمن الملء، وموضع الانتقال، والوسادة، وإعدادات الضغط، وإعداد الإغلاق، والتجاويف المتأثرة. غيّر متغيرًا واحدًا في كل مرة ضمن الحدود المعتمدة. اترك العملية حتى تستقر، ثم تحقق مما هو أبعد من اختفاء الحافة. يجب أن تظل الأوزان والأبعاد والعيوب الأخرى ضمن الحدود المقبولة.
يساعد التحكم في الوصفات ومراقبة التشغيل على الحفاظ على ظروف التشغيل الأساسية عبر الورديات. وفي معدات إنتاج الإطارات المجاورة لهذه العملية، يستخدم خط قطع البطانة الداخلية من JC INDUSTRY وحدة تحكم PLC من سلسلة 1768 AB وشبكة ناقل Ethernet، مع ذاكرة للمعلمات ومراقبة التشغيل. أما القطع بالتحكم المؤازر ونطاق زاوية القطع من 85°–90°، فيخدمان عملية مختلفة، ولا يشكلان حلًا لزوائد القالب. ويتمثل الرابط ذي الصلة في التحكم المنضبط بالإعدادات وظروف التشغيل.
إذا استمر ظهور الزوائد في مكبس قولبة الحقن ضمن نطاق المعالجة المعتمد، فاطلب تقييمًا مشتركًا للآلة والأداة بدلًا من مواصلة زيادة قوة الإغلاق. تجمع JC INDUSTRY بين تصنيع الآلات والتركيب والتشغيل التجريبي والخدمات الاستشارية، بما في ذلك معدات المطاط والبلاستيك. كما يقوم مركزها لإعادة التدوير، الذي أُنشئ عام 2015، بتجديد الآلات المستعملة وتحديثها، مع ضمان معلن لمدة 24 شهرًا للمعدات الجديدة والمستعملة على حد سواء.
بالنسبة إلى أي مكبس مجدد، ينبغي أن يقترن الضمان بفحوص موثقة لأداء الإغلاق وحالة اللوح وقابلية تكرار أداء نظام التحكم. زوّد فريق الخدمة بخريطة لمواقع الزوائد، وعينات محفوظة، وسجلات العملية؛ فهذه التفاصيل تساعد على التمييز بين عيب في الأداة يمكن إصلاحه، أو عطل في الآلة، أو مكبس لا يلائم متطلبات تشغيل القالب.