









Отправить нам сообщение
Почему термопластавтомат образует облой по линии разъема?
Почему на линии разъёма литьевой формы появляется облой?
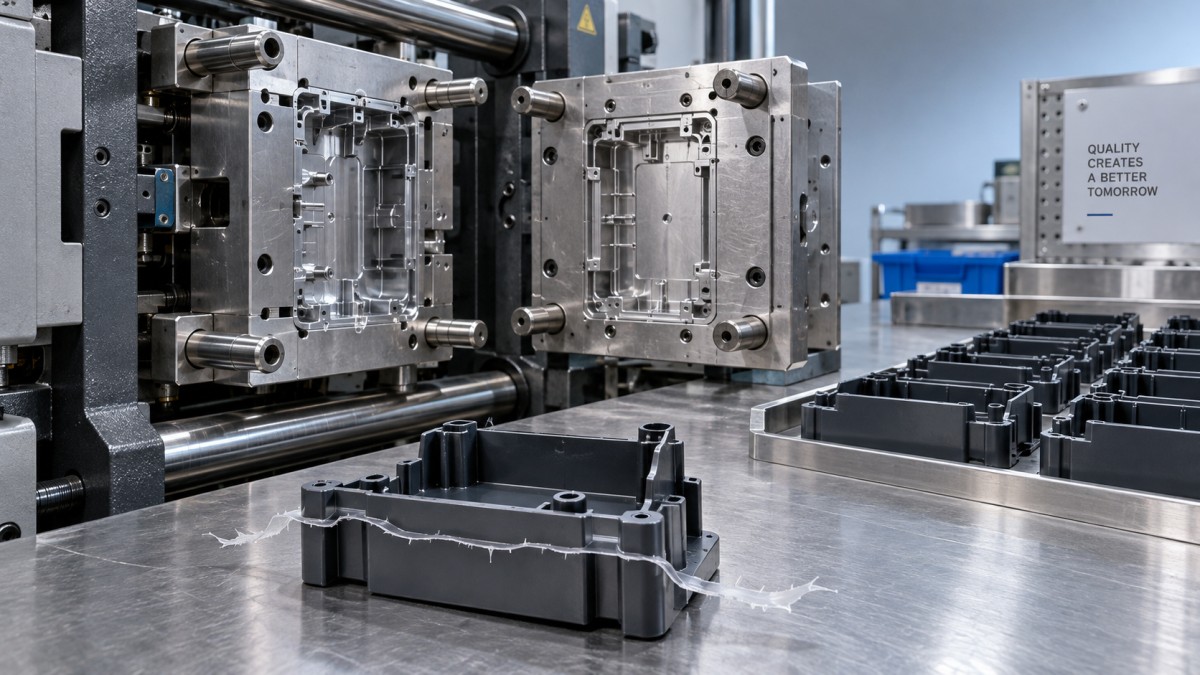
Тонкий выступ из лишнего пластика вдоль линии разъёма формы может потребовать дополнительной обрезки, привести к браку деталей и дорогостоящим простоям. Если на литьевой машине для термопластов на линии разъёма появляется облой, причиной могут быть недостаточное усилие смыкания, чрезмерное давление в полости формы, износ поверхностей формы или неправильная центровка, а не просто настройка машины, которую нужно увеличить. Выявление источника проблемы до изменения настроек помогает защитить форму и сохранить качество продукции.
Облой образуется, когда расплавленный полимер попадает в зазор, который должен оставаться закрытым. Либо в форме уже есть локальный зазор, либо давление раскрывает форму во время заполнения или выдержки под давлением. Это различие определяет, нужно ли устранять проблему настройками процесса, системой смыкания или в инструментальном цехе.
Прежде чем менять настройки, изучите характер облоя
Сохраните последнюю годную деталь и первую деталь с дефектом, отметив номер полости и параметры машины. По месту и времени появления дефекта часто можно быстрее сузить круг проверок, чем при многократном изменении параметров.
- Облой по большей части периметра: проверьте давление в полости формы, доступное усилие смыкания и полное закрытие формы.
- Облой в одном углу или одной полости: возможны повреждение уплотнительных поверхностей, неравномерная опора, проблемы с центровкой или несбалансированное заполнение.
- Облой появляется после прогрева: проверьте фактическую температуру расплава и формы, тепловые смещения и отклонения процесса.
- Облой появился после смены формы: проверьте установку, регулировку высоты формы, чистоту плит и настройку системы смыкания.
Это диагностические признаки, а не доказательство. Например, ограничение потока в литнике может побудить операторов повысить давление, пока слабый участок линии разъёма не начнёт пропускать расплав.
Не раскрывается ли форма под давлением?
Раскрывающая нагрузка зависит от давления в полости формы, действующего на проекционную площадь отформованных деталей и соответствующих литников, если смотреть в направлении смыкания. В качестве начальной инженерной оценки можно использовать формулу:
Требуемое усилие смыкания ≈ проекционная площадь × давление в полости формы
Используйте согласованные единицы измерения и подходящий инженерный запас. Давление в полости формы не равнозначно гидравлическому давлению, отображаемому на машине. Если датчики давления в полости формы отсутствуют, оценки давления необходимо проверять с учётом материала, геометрии и отработанного процесса.
Номинальное усилие смыкания машины не подтверждает, что форма фактически получает это усилие. В зависимости от конструкции машины на закрытие формы могут влиять неправильная регулировка коленно-рычажного механизма, неисправности гидравлики, неравномерная нагрузка на колонны или прогиб плит. Технический персонал должен проверять фактические характеристики системы смыкания в соответствии с процедурами производителя.
Не увеличивайте усилие смыкания автоматически до максимума. Чрезмерное усилие может ускорить износ инструмента, деформировать компоненты и ухудшить вентиляцию. Если небольшое разрешённое увеличение устраняет распространённый облой, это указывает на недостаточное усилие смыкания относительно нагрузки в полости формы, но не устанавливает причину чрезмерной нагрузки.
Отделите проблемы заполнения от проблем выдержки под давлением
Облой может появиться во время быстрого заполнения или после того, как полость формы почти полностью заполнена. В этих случаях требуются разные меры. В рамках утверждённой процедуры разработки процесса квалифицированный специалист может сравнить образцы, полученные только при заполнении, с деталями, изготовленными в обычном режиме с выдержкой под давлением. Это помогает определить этап, на котором начинается утечка расплава.
Если облой появляется уже во время заполнения, проверьте скорость впрыска в конце заполнения, положение переключения с регулирования скорости на регулирование давления и наличие препятствий, из-за которых требуется чрезмерное давление. Слишком позднее переключение может вызвать скачок давления при заполнении полости. Замедление всего цикла впрыска может скрыть симптом, но привести к замедлению потока или недоливу; целенаправленная корректировка профиля скорости обычно даёт больше диагностической информации.
Если заполнение проходит без дефектов, но облой появляется во время выдержки под давлением, проверьте давление выдержки и точку переключения. Важно также время выдержки, пока литник остаётся открытым. Бессистемное снижение давления выдержки может привести к утяжинам, пустотам или отклонениям размеров, поэтому наряду с внешним видом линии разъёма проверяйте массу детали и критические размеры.
Проверяйте фактическую температуру, а не только заданные значения. Более горячий материал обычно легче проникает в небольшие зазоры, хотя снижение температуры может повысить давление заполнения. На текучесть также могут повлиять смена марки смолы, доли вторичного сырья или условий подготовки материала. Прежде чем компенсировать изменения другими настройками, восстановите проверенные условия для материала и температуры.
Когда требуется проверить саму линию разъёма
Если облой постоянно появляется в одном и том же месте, следует провести механическую проверку, особенно если настройки остаются стабильными. Сопрягаемые поверхности стальных частей формы не менее важны, чем органы управления машины: программными средствами нельзя надёжно устранить дефект повреждённой запирающей поверхности.
После отключения машины и закрепления формы в соответствии с требованиями безопасности предприятия квалифицированный персонал должен проверить, нет ли в форме застрявшего полимера, повреждённых площадок линии разъёма, изношенных направляющих элементов, смещения вставок или недостаточной опоры. Утверждённые методы проверки контакта помогают выявить неравномерное прилегание, которое трудно заметить при визуальном осмотре.
Особого внимания требуют вентиляционные каналы. Слишком глубокий канал может стать путём утечки расплава, а засорённый канал — задерживать газ, осложнять заполнение и провоцировать повышение давления. Размеры каналов должны соответствовать полимеру и конструкции инструмента. Не углубляйте каналы и не шлифуйте уплотнительные поверхности, пытаясь импровизированно устранить дефект прямо на производстве.
Обеспечьте воспроизводимость корректировки
Перед испытаниями зафиксируйте исходные данные: партию материала, фактические температуры, время заполнения, положение переключения, подушку расплава, настройки давления, усилие смыкания и полости, затронутые дефектом. Изменяйте за один раз только один параметр, соблюдая утверждённые ограничения. Дайте процессу стабилизироваться, а затем проверьте не только исчезновение облоя. Масса, размеры и другие показатели качества также должны оставаться в допустимых пределах.
Контроль рецептур и мониторинг работы помогают сохранять исходные параметры при смене смены. В оборудовании для смежных процессов производства шин в линии резки внутреннего герметизирующего слоя JC INDUSTRY используется ПЛК серии 1768 AB и сеть Ethernet bus, предусмотрены память параметров и мониторинг работы. Сервоприводная резка и диапазон угла резки 85°–90° предназначены для другого процесса и не являются средством устранения облоя в форме. Связь здесь заключается в дисциплинированном контроле настроек и условий эксплуатации.
Если на литьевой машине для термопластов облой сохраняется в пределах проверенного технологического окна, запросите совместную оценку машины и инструмента, а не продолжайте увеличивать усилие смыкания. JC INDUSTRY занимается производством оборудования, его монтажом, вводом в эксплуатацию и консультационным сопровождением, в том числе для оборудования резиновой и пластмассовой промышленности. Созданный в 2015 году центр переработки оборудования также восстанавливает и модернизирует бывшее в употреблении оборудование; заявленная гарантия на новое и подержанное оборудование составляет 24 месяца.
Для любой восстановленной машины гарантийные обязательства должны сопровождаться документально подтверждёнными проверками работы системы смыкания, состояния плит и воспроизводимости управления. Передайте сервисной команде схему расположения облоя, сохранённые образцы и записи параметров процесса: эти данные помогут отличить устранимый дефект инструмента от неисправности машины или несоответствия пресса требованиям эксплуатации конкретной формы.