









Envíanos un mensaje
¿Por qué una prensa de moldeo por inyección produce rebaba en la línea de unión?
¿Por qué una prensa de moldeo por inyección produce rebaba en la línea de partición?
Una fina rebaba de plástico no deseada a lo largo de la línea de partición del molde puede implicar más recorte, piezas rechazadas y costosos tiempos de inactividad. Cuando una prensa de moldeo por inyección produce rebaba en la línea de partición, la causa puede ser una fuerza de cierre insuficiente, una presión excesiva en la cavidad, superficies del molde desgastadas o una alineación deficiente, y no simplemente un ajuste de la máquina que haya que aumentar. Encontrar el origen antes de realizar ajustes protege tanto el molde como la calidad de producción.
La rebaba se forma cuando el polímero fundido entra en una separación que debería permanecer cerrada. O bien el molde ya presenta una separación localizada, o bien la presión la abre durante el llenado o la compactación. Esta distinción determina si la solución corresponde a los parámetros del proceso, al sistema de cierre o al taller de moldes.
Examine el patrón de rebaba antes de cambiar los ajustes
Conserve la última pieza aceptable y la primera pieza defectuosa, anotando el número de cavidad y las condiciones de la máquina. La ubicación y el momento en que aparece el defecto suelen acotar la investigación más rápido que los cambios repetidos de parámetros.
- Rebaba en gran parte del perímetro: investigue la presión de la cavidad, la fuerza de cierre disponible y si el molde cierra por completo.
- Rebaba en una esquina o una cavidad: sospeche de superficies de sellado dañadas, apoyo desigual, problemas de alineación o un patrón de llenado desequilibrado.
- Rebaba que aparece después del calentamiento: compruebe las temperaturas reales del material fundido y del molde, el movimiento térmico y las desviaciones del proceso.
- Rebaba que comienza después de cambiar el molde: revise el montaje, el ajuste de la altura del molde, la limpieza de los platos y la configuración del sistema de cierre.
Estas son pistas para el diagnóstico, no pruebas concluyentes. Por ejemplo, una entrada restringida puede llevar a los operadores a aumentar la presión hasta que una zona débil de la línea de partición empiece a tener fugas.
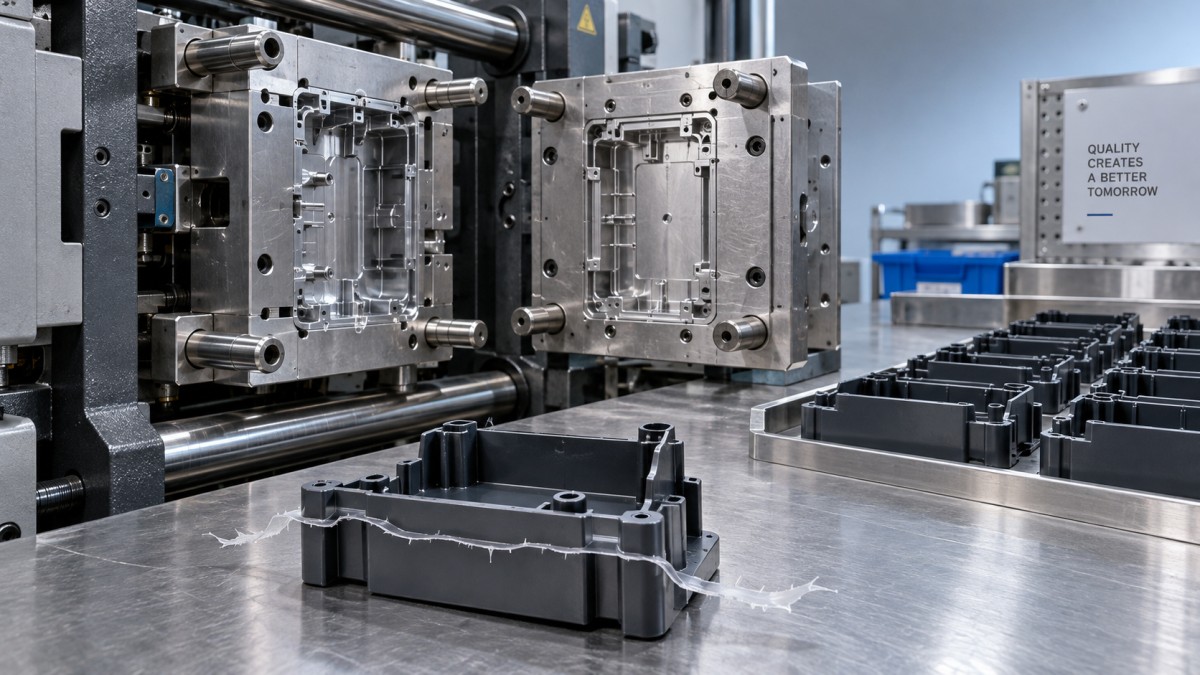
¿Se está forzando la apertura del molde?
La carga de apertura depende de la presión de la cavidad que actúa sobre el área proyectada de las piezas moldeadas y de los canales pertinentes, vista en la dirección de cierre. Un punto de partida útil desde el punto de vista de ingeniería es:
Fuerza de cierre necesaria ≈ área proyectada × presión de la cavidad
Utilice unidades coherentes y un margen de ingeniería adecuado. La presión de la cavidad no es intercambiable con la presión hidráulica que muestra la máquina. Cuando no se dispone de sensores en la cavidad, las estimaciones de presión deben validarse con respecto al material, la geometría y el proceso establecido.
El tonelaje nominal de la prensa no confirma la fuerza que realmente se aplica al molde. Según el diseño de la máquina, un ajuste incorrecto del mecanismo de rodillera, fallos hidráulicos, una carga desigual en las barras de unión o la deflexión de los platos pueden afectar al cierre. El personal de mantenimiento debe verificar el rendimiento real del sistema de cierre siguiendo los procedimientos del fabricante.
No aumente automáticamente el tonelaje al máximo. Una fuerza excesiva puede acelerar el desgaste del molde, deformar componentes y reducir la eficacia de la ventilación. Si un pequeño aumento autorizado elimina la rebaba generalizada, esto apunta a una fuerza de cierre insuficiente en relación con la carga de la cavidad, pero no explica por qué esa carga se volvió excesiva.
Distinga los problemas de llenado de los de compactación
La rebaba puede formarse durante el llenado rápido o después de que la cavidad esté prácticamente llena. La corrección es distinta en cada caso. Siguiendo un procedimiento aprobado de desarrollo del proceso, un técnico cualificado puede comparar muestras controladas de solo llenado con piezas compactadas normalmente. Esto ayuda a identificar en qué etapa comienza la fuga.
Si ya aparece rebaba durante el llenado, investigue la velocidad de inyección hacia el final del llenado, la posición de transferencia de velocidad a presión y las restricciones que exigen una presión excesiva. Una transferencia demasiado tardía puede causar un pico de presión cuando la cavidad se llena. Reducir la velocidad de toda la carrera de inyección puede ocultar el síntoma, pero provocar vacilaciones o piezas cortas; un ajuste específico del perfil de velocidad suele aportar más información.
Si el llenado no produce rebaba, pero esta aparece durante la compactación, revise la presión de mantenimiento y el punto de transferencia. El tiempo de mantenimiento también importa mientras la entrada permanezca abierta. Reducir la compactación de forma indiscriminada puede producir marcas de hundimiento, huecos o variaciones dimensionales, por lo que debe evaluar el peso de la pieza y las dimensiones críticas, además del aspecto de la línea de partición.
Compruebe las temperaturas reales, en lugar de confiar únicamente en los valores de consigna. Por lo general, un material más caliente fluye con mayor facilidad hacia las separaciones pequeñas, aunque reducir la temperatura puede aumentar la presión de llenado. Un cambio en el grado de resina, la proporción de material triturado o las condiciones de preparación también puede modificar el comportamiento de flujo. Restablezca las condiciones validadas del material y la temperatura antes de compensar en otros parámetros.
Cuándo requiere atención la propia línea de partición
La rebaba persistente exactamente en el mismo lugar apunta a la necesidad de una inspección mecánica, sobre todo si los ajustes permanecen estables. Las interfaces de acero mecanizadas son tan importantes como los controles de la prensa: un cierre dañado no se puede corregir de forma fiable mediante software.
Con la máquina aislada y el molde asegurado de acuerdo con los procedimientos de seguridad del centro, personal cualificado debe comprobar si hay polímero atrapado, zonas de cierre dañadas en la línea de partición, componentes guía desgastados, desplazamiento de insertos y apoyo insuficiente. Los métodos aprobados de comprobación de contacto pueden revelar un asiento desigual difícil de detectar a simple vista.
Los respiraderos requieren especial atención. Un respiradero demasiado profundo puede convertirse en una vía de salida para la rebaba; los respiraderos obstruidos pueden atrapar gases, dificultar el llenado y favorecer el aumento de presión. Las dimensiones de los respiraderos deben adaptarse al polímero y al diseño de la herramienta. No profundice los respiraderos ni rectifique las superficies de sellado como reparación improvisada en la planta de producción.
Asegure que la corrección sea repetible
Registre las condiciones iniciales antes de realizar pruebas: lote de material, temperaturas reales, tiempo de llenado, posición de transferencia, colchón, ajustes de presión, ajuste de cierre y cavidades afectadas. Cambie una sola variable cada vez y respete los límites aprobados. Deje que el proceso se estabilice y compruebe algo más que la desaparición de la rebaba. El peso, las dimensiones y los demás defectos deben seguir siendo aceptables.
El control de recetas y la supervisión de la operación ayudan a mantener esas condiciones iniciales entre turnos. En equipos adyacentes para la producción de neumáticos, la línea de corte de revestimiento interior de JC INDUSTRY utiliza un PLC de la serie 1768 AB y una red de bus Ethernet, con memoria de parámetros y supervisión de la operación. Su corte controlado por servomotor y el rango de ángulo de corte de 85°–90° corresponden a otro proceso; no son una solución para la rebaba en el molde. La conexión pertinente es el control disciplinado de los ajustes y las condiciones de operación.
Si una prensa de moldeo por inyección sigue produciendo rebaba dentro de su ventana de procesamiento validada, solicite una evaluación conjunta de la máquina y el molde en lugar de seguir aumentando la fuerza de cierre. JC INDUSTRY combina la fabricación de maquinaria con la instalación, la puesta en marcha y los servicios de asesoría, incluidos los equipos para caucho y plásticos. Su centro de reciclaje, establecido en 2015, también reacondiciona y moderniza maquinaria usada, con una garantía declarada de 24 meses para equipos nuevos y usados.
En cualquier prensa reacondicionada, la cobertura de la garantía debe ir acompañada de comprobaciones documentadas del rendimiento del sistema de cierre, el estado de los platos y la repetibilidad de los controles. Proporcione al equipo de servicio un mapa de las ubicaciones de la rebaba, muestras conservadas y registros del proceso: estos detalles ayudan a distinguir un defecto reparable del molde de un fallo de la máquina o de una prensa inadecuada para los requisitos operativos del molde.