









Gửi tin nhắn cho chúng tôi
Tại sao máy ép phun tạo ba via ở đường phân khuôn?
Một gờ nhựa mỏng không mong muốn dọc theo đường phân khuôn có thể khiến phải cắt bỏ thêm, loại bỏ sản phẩm và chịu thời gian ngừng máy tốn kém. Khi máy ép phun tạo ba via tại đường phân khuôn, nguyên nhân có thể là lực kẹp không đủ, áp suất lòng khuôn quá cao, bề mặt khuôn bị mòn hoặc khuôn căn chỉnh không chính xác—chứ không đơn giản là do cần tăng một thông số máy. Xác định nguyên nhân trước khi điều chỉnh sẽ giúp bảo vệ cả khuôn lẫn chất lượng sản xuất.
Ba via hình thành khi polymer nóng chảy lọt vào một khe hở vốn phải được đóng kín. Khuôn có thể đã có khe hở cục bộ, hoặc áp suất làm hở khuôn trong quá trình điền đầy hay giữ áp. Việc phân biệt hai trường hợp này quyết định biện pháp khắc phục thuộc về cài đặt quy trình, hệ thống kẹp hay bộ phận chế tạo khuôn.
Kiểm tra dạng ba via trước khi thay đổi cài đặt
Giữ lại sản phẩm cuối cùng đạt yêu cầu và sản phẩm đầu tiên bị lỗi, đồng thời ghi lại số lòng khuôn và điều kiện máy. Vị trí và thời điểm xuất hiện lỗi thường giúp thu hẹp phạm vi kiểm tra nhanh hơn so với việc liên tục thay đổi thông số.
- Ba via xuất hiện quanh phần lớn chu vi: kiểm tra áp suất lòng khuôn, lực kẹp hiện có và việc khuôn có đóng hoàn toàn hay không.
- Ba via ở một góc hoặc một lòng khuôn: nghi ngờ bề mặt làm kín bị hư hỏng, gối đỡ không đồng đều, vấn đề căn chỉnh hoặc dòng điền đầy không cân bằng.
- Ba via xuất hiện sau khi máy nóng lên: kiểm tra nhiệt độ thực tế của nhựa nóng chảy và khuôn, biến dạng nhiệt cũng như sự sai lệch của quy trình.
- Ba via bắt đầu xuất hiện sau khi thay khuôn: kiểm tra việc lắp khuôn, điều chỉnh chiều cao khuôn, độ sạch của bàn máy và thiết lập hệ thống kẹp.
Đây là các manh mối chẩn đoán, không phải bằng chứng xác định nguyên nhân. Ví dụ, cuống phun bị hạn chế có thể khiến người vận hành tăng áp suất cho đến khi một đoạn yếu trên đường phân khuôn bắt đầu rò nhựa.
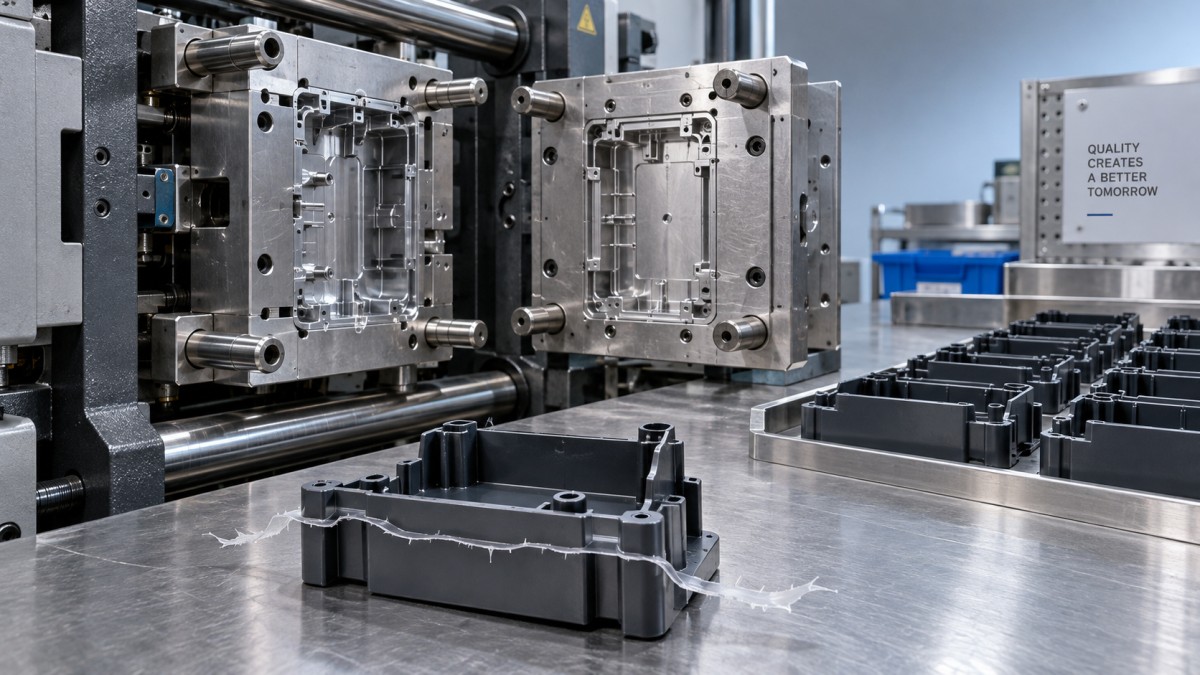
Khuôn có đang bị lực ép làm mở ra không?
Tải trọng làm mở khuôn phụ thuộc vào áp suất trong lòng khuôn tác động lên diện tích chiếu của các chi tiết được đúc và hệ thống kênh dẫn liên quan, xét theo hướng kẹp khuôn. Có thể dùng công thức sau làm điểm khởi đầu trong tính toán kỹ thuật:
Lực kẹp yêu cầu ≈ diện tích chiếu × áp suất lòng khuôn
Sử dụng các đơn vị nhất quán và hệ số dự phòng kỹ thuật phù hợp. Áp suất lòng khuôn không tương đương với áp suất thủy lực hiển thị trên máy. Khi không có cảm biến áp suất lòng khuôn, cần xác nhận các giá trị ước tính dựa trên vật liệu, hình dạng và quy trình đã được thiết lập.
Tấn trọng định mức của máy ép không xác nhận lực thực tế tác động lên khuôn. Tùy theo thiết kế máy, việc điều chỉnh cơ cấu khuỷu không chính xác, sự cố thủy lực, tải trọng thanh giằng không đồng đều hoặc độ võng của bàn máy đều có thể ảnh hưởng đến việc đóng khuôn. Nhân viên bảo trì nên kiểm tra hiệu suất kẹp thực tế theo quy trình của nhà sản xuất.
Không tự động tăng lực kẹp lên mức tối đa. Lực quá lớn có thể đẩy nhanh tình trạng mài mòn khuôn, làm biến dạng các bộ phận và giảm hiệu quả thoát khí. Nếu tăng nhẹ lực kẹp theo quy trình được phê duyệt giúp loại bỏ ba via xuất hiện trên diện rộng, điều đó cho thấy lực đóng khuôn không đủ so với tải trọng trong lòng khuôn—nhưng chưa xác định được nguyên nhân khiến tải trọng đó quá cao.
Phân biệt vấn đề điền đầy với vấn đề giữ áp
Ba via có thể hình thành trong quá trình điền đầy nhanh hoặc sau khi lòng khuôn đã gần đầy. Cách khắc phục sẽ khác nhau. Theo quy trình phát triển quy trình đã được phê duyệt, kỹ thuật viên đủ năng lực có thể so sánh mẫu chỉ điền đầy được kiểm soát với sản phẩm được giữ áp theo quy trình thông thường. Việc này giúp xác định giai đoạn bắt đầu xảy ra rò nhựa.
Nếu ba via đã xuất hiện trong quá trình điền đầy, hãy kiểm tra tốc độ phun gần cuối giai đoạn điền đầy, vị trí chuyển đổi từ điều khiển tốc độ sang điều khiển áp suất và các điểm nghẽn khiến áp suất tăng quá cao. Chuyển đổi quá muộn có thể tạo ra đột biến áp suất khi lòng khuôn gần đầy. Giảm tốc độ toàn bộ hành trình phun có thể che giấu triệu chứng nhưng đồng thời gây ra hiện tượng dòng chảy ngập ngừng hoặc sản phẩm thiếu nhựa; điều chỉnh có mục tiêu biên dạng tốc độ thường cung cấp thông tin hữu ích hơn.
Nếu quá trình điền đầy diễn ra bình thường nhưng ba via xuất hiện khi giữ áp, hãy kiểm tra áp suất giữ và điểm chuyển đổi. Thời gian giữ áp cũng quan trọng khi cuống phun vẫn còn mở. Giảm áp suất giữ một cách thiếu cân nhắc có thể gây vết lõm, lỗ rỗng hoặc sai lệch kích thước, vì vậy cần đánh giá khối lượng sản phẩm và các kích thước quan trọng cùng với tình trạng đường phân khuôn.
Kiểm tra nhiệt độ thực tế thay vì chỉ dựa vào giá trị cài đặt. Vật liệu nóng hơn thường chảy dễ dàng hơn vào các khe nhỏ, mặc dù giảm nhiệt độ có thể làm tăng áp suất điền đầy. Cấp nhựa, tỷ lệ nhựa tái nghiền hoặc điều kiện chuẩn bị thay đổi cũng có thể làm thay đổi đặc tính chảy. Hãy khôi phục điều kiện vật liệu và nhiệt độ đã được xác nhận trước khi điều chỉnh các yếu tố khác để bù trừ.
Khi đường phân khuôn cần được kiểm tra
Ba via liên tục xuất hiện đúng tại cùng một vị trí là dấu hiệu cần kiểm tra cơ khí, đặc biệt khi các cài đặt vẫn ổn định. Các bề mặt thép được gia công cũng quan trọng không kém các bộ điều khiển của máy ép: không thể khắc phục đáng tin cậy bề mặt ngắt khuôn bị hư hỏng bằng phần mềm.
Sau khi cách ly máy và cố định khuôn theo quy trình an toàn tại cơ sở, nhân viên đủ năng lực nên kiểm tra nhựa mắc kẹt, mặt phân khuôn bị hư hỏng, các bộ phận dẫn hướng bị mòn, lõi khuôn bị dịch chuyển và tình trạng đỡ khuôn không đủ. Các phương pháp kiểm tra tiếp xúc đã được phê duyệt có thể phát hiện tình trạng tiếp xúc không đồng đều khó quan sát trực tiếp.
Cần đặc biệt chú ý đến các rãnh thoát khí. Rãnh thoát khí quá sâu có thể trở thành đường dẫn gây ba via; rãnh bị tắc có thể giữ khí, gây khó khăn cho quá trình điền đầy và khiến áp suất bị tăng lên. Kích thước rãnh thoát khí phải phù hợp với polymer và thiết kế khuôn. Không tự ý làm sâu rãnh thoát khí hoặc mài bề mặt làm kín để sửa chữa tạm thời ngay tại khu vực sản xuất.
Đảm bảo biện pháp khắc phục có thể lặp lại
Ghi lại trạng thái ban đầu trước khi thử nghiệm: lô vật liệu, nhiệt độ thực tế, thời gian điền đầy, vị trí chuyển đổi, lượng đệm, cài đặt áp suất, cài đặt lực kẹp và các lòng khuôn bị ảnh hưởng. Mỗi lần chỉ thay đổi một thông số trong giới hạn được phê duyệt. Chờ quy trình ổn định, sau đó kiểm tra không chỉ việc gờ nhựa đã biến mất hay chưa mà còn cả khối lượng, kích thước và các lỗi khác để đảm bảo chúng vẫn đạt yêu cầu.
Việc kiểm soát công thức và giám sát vận hành giúp duy trì trạng thái ban đầu đó giữa các ca làm việc. Trong các thiết bị sản xuất lốp liền kề, Dây chuyền cắt lớp lót trong của JC INDUSTRY sử dụng PLC dòng 1768 AB và mạng bus Ethernet, cùng chức năng lưu thông số và giám sát vận hành. Hệ thống cắt điều khiển bằng servo và phạm vi góc cắt 85°–90° phục vụ một quy trình khác; đây không phải là giải pháp xử lý ba via khuôn. Điểm liên quan là việc kiểm soát chặt chẽ các cài đặt và điều kiện vận hành.
Nếu máy ép phun vẫn tạo ba via trong phạm vi quy trình đã được xác nhận, hãy yêu cầu đánh giá đồng thời máy và khuôn thay vì tiếp tục tăng lực kẹp. JC INDUSTRY kết hợp sản xuất máy móc với dịch vụ lắp đặt, chạy thử và tư vấn, bao gồm thiết bị cao su và nhựa. Trung tâm tái chế của công ty, được thành lập năm 2015, cũng tân trang và nâng cấp máy móc đã qua sử dụng, với chế độ bảo hành được công bố là 24 tháng cho cả thiết bị mới và đã qua sử dụng.
Đối với bất kỳ máy ép tân trang nào, phạm vi bảo hành nên đi kèm với hồ sơ kiểm tra hiệu suất kẹp, tình trạng bàn máy và độ ổn định khi lặp lại các cài đặt điều khiển. Hãy cung cấp cho đội ngũ dịch vụ sơ đồ vị trí xuất hiện ba via, các mẫu đã lưu và hồ sơ quy trình: những thông tin này giúp phân biệt lỗi khuôn có thể sửa chữa với sự cố máy hoặc tình trạng máy ép không phù hợp với yêu cầu vận hành của khuôn.