









ส่งข้อความถึงเรา
เหตุใดเครื่องฉีดขึ้นรูปจึงเกิดครีบพลาสติกที่แนวประกบแม่พิมพ์?
ทำไมเครื่องฉีดขึ้นรูปพลาสติกจึงเกิดครีบที่แนวประกบแม่พิมพ์?
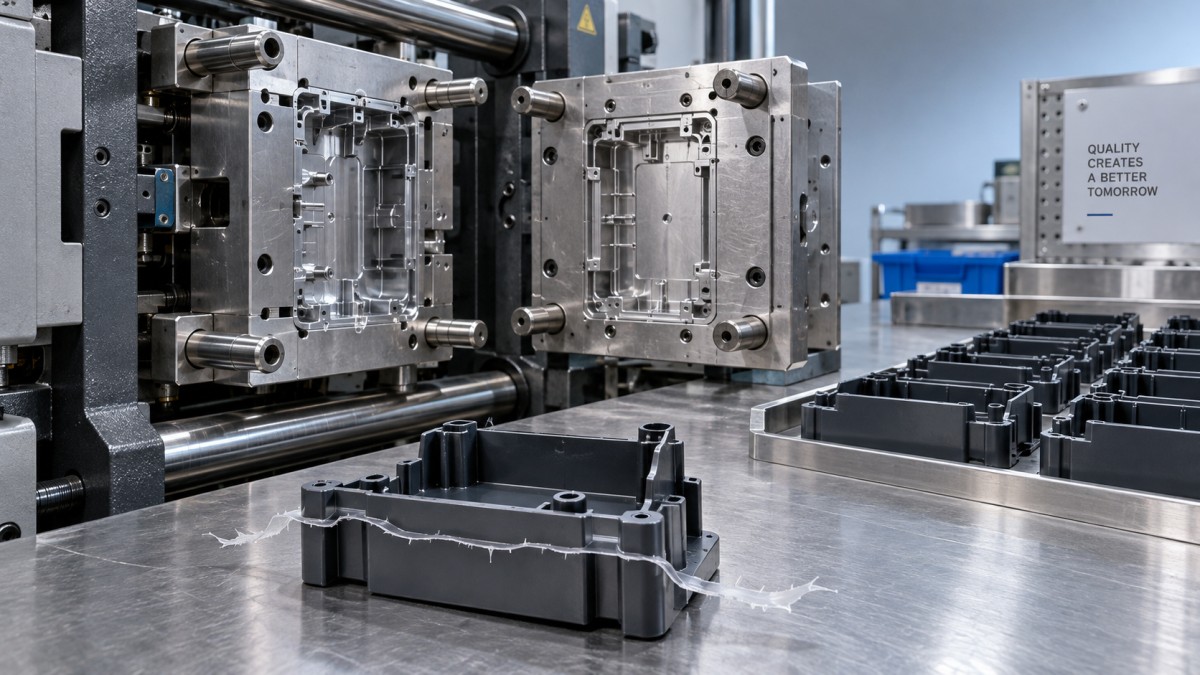
สันพลาสติกส่วนเกินบาง ๆ ตามแนวประกบแม่พิมพ์อาจทำให้ต้องตัดแต่งเพิ่มเติม ชิ้นงานถูกคัดทิ้ง และเกิดเวลาหยุดทำงานที่มีต้นทุนสูง เมื่อเครื่องฉีดขึ้นรูปพลาสติกเกิดครีบที่แนวแบ่งแม่พิมพ์ สาเหตุอาจมาจากแรงปิดแม่พิมพ์ไม่เพียงพอ แรงดันในโพรงแม่พิมพ์สูงเกินไป ผิวแม่พิมพ์สึกหรอ หรือการจัดแนวไม่ถูกต้อง ไม่ใช่เพียงการตั้งค่าเครื่องที่ต้องเพิ่มขึ้น การหาสาเหตุก่อนปรับตั้งช่วยปกป้องทั้งแม่พิมพ์และคุณภาพการผลิต
ครีบเกิดขึ้นเมื่อพอลิเมอร์หลอมเหลวไหลเข้าไปในช่องว่างที่ควรปิดสนิท อาจเป็นเพราะมีช่องว่างเฉพาะจุดในแม่พิมพ์อยู่แล้ว หรือแรงดันดันให้แม่พิมพ์เปิดออกระหว่างการฉีดเติมหรือการอัดย้ำ ความแตกต่างนี้เป็นตัวกำหนดว่าควรแก้ไขที่การตั้งค่ากระบวนการ ระบบปิดแม่พิมพ์ หรือแผนกซ่อมบำรุงแม่พิมพ์
ตรวจดูลักษณะของครีบก่อนเปลี่ยนการตั้งค่า
เก็บชิ้นงานที่ยังยอมรับได้ชิ้นสุดท้ายและชิ้นงานเสียชิ้นแรกไว้ พร้อมจดหมายเลขโพรงแม่พิมพ์และสภาวะการทำงานของเครื่อง ตำแหน่งและช่วงเวลาที่เกิดข้อบกพร่องมักช่วยจำกัดขอบเขตการตรวจสอบได้เร็วกว่าการเปลี่ยนพารามิเตอร์ซ้ำ ๆ
- มีครีบรอบแนวขอบเกือบทั้งหมด: ตรวจสอบแรงดันในโพรงแม่พิมพ์ แรงปิดแม่พิมพ์ที่มีอยู่ และการปิดแม่พิมพ์ได้สนิทหรือไม่
- มีครีบที่มุมใดมุมหนึ่งหรือโพรงแม่พิมพ์เดียว: ให้สงสัยว่าผิวซีลเสียหาย การรองรับไม่สม่ำเสมอ มีปัญหาการจัดแนว หรือรูปแบบการไหลเข้าไม่สมดุล
- ครีบเริ่มเกิดหลังเครื่องอุ่นขึ้น: ตรวจสอบอุณหภูมิจริงของเนื้อพลาสติกหลอมเหลวและแม่พิมพ์ การเปลี่ยนแปลงเนื่องจากความร้อน และการเบี่ยงเบนของกระบวนการ
- ครีบเริ่มเกิดหลังเปลี่ยนแม่พิมพ์: ตรวจสอบการติดตั้ง การปรับความสูงแม่พิมพ์ ความสะอาดของแผ่นยึดแม่พิมพ์ และการตั้งค่าระบบปิดแม่พิมพ์
สิ่งเหล่านี้เป็นเบาะแสเพื่อการวินิจฉัย ไม่ใช่ข้อพิสูจน์ ตัวอย่างเช่น ช่องทางไหลเข้าที่อุดตันอาจทำให้ผู้ปฏิบัติงานเพิ่มแรงดันจนกระทั่งบริเวณที่อ่อนแอของแนวแบ่งแม่พิมพ์เริ่มรั่ว
แม่พิมพ์ถูกแรงดันดันให้เปิดออกหรือไม่?
แรงที่พยายามเปิดแม่พิมพ์ขึ้นอยู่กับแรงดันในโพรงแม่พิมพ์ที่กระทำบนพื้นที่ฉายของชิ้นงานขึ้นรูปและทางวิ่งที่เกี่ยวข้อง เมื่อมองตามทิศทางการปิดแม่พิมพ์ จุดเริ่มต้นที่มีประโยชน์ทางวิศวกรรมคือ:
แรงปิดแม่พิมพ์ที่ต้องการ ≈ พื้นที่ฉาย × แรงดันในโพรงแม่พิมพ์
ใช้หน่วยให้สอดคล้องกันและเผื่อค่าความปลอดภัยทางวิศวกรรมอย่างเหมาะสม แรงดันในโพรงแม่พิมพ์ใช้แทนแรงดันไฮดรอลิกที่แสดงบนเครื่องไม่ได้ หากไม่มีเซ็นเซอร์วัดแรงดันในโพรงแม่พิมพ์ ค่าประมาณแรงดันต้องผ่านการตรวจสอบโดยพิจารณาจากวัสดุ รูปทรง และกระบวนการที่กำหนดไว้แล้ว
ค่าพิกัดแรงปิดของเครื่องไม่ได้ยืนยันว่าเครื่องส่งแรงไปยังแม่พิมพ์ได้จริงตามนั้น ทั้งนี้ขึ้นอยู่กับการออกแบบเครื่อง การปรับกลไกท็อกเกิลไม่ถูกต้อง ความขัดข้องของระบบไฮดรอลิก แรงที่กระทำต่อเสาไทบาร์ไม่สม่ำเสมอ หรือการโก่งตัวของแผ่นยึดแม่พิมพ์อาจส่งผลต่อการปิดได้ เจ้าหน้าที่ซ่อมบำรุงควรตรวจสอบสมรรถนะการปิดแม่พิมพ์จริงตามขั้นตอนของผู้ผลิต
อย่าเพิ่มแรงปิดแม่พิมพ์จนถึงค่าสูงสุดโดยอัตโนมัติ แรงที่มากเกินไปอาจเร่งการสึกหรอของแม่พิมพ์ ทำให้ชิ้นส่วนเสียรูป และลดประสิทธิภาพการระบายอากาศ หากการเพิ่มแรงเพียงเล็กน้อยโดยได้รับอนุญาตช่วยกำจัดครีบที่เกิดทั่วแนวแม่พิมพ์ได้ แสดงว่าแรงปิดไม่เพียงพอเมื่อเทียบกับแรงที่เกิดจากโพรงแม่พิมพ์ แต่ยังไม่ได้ระบุสาเหตุที่ทำให้แรงดังกล่าวสูงเกินไป
แยกปัญหาระหว่างการฉีดเติมกับการอัดย้ำ
ครีบอาจเกิดระหว่างการฉีดเติมอย่างรวดเร็ว หรือหลังจากโพรงแม่พิมพ์เต็มเกือบทั้งหมดแล้ว วิธีแก้ไขแตกต่างกัน ภายใต้ขั้นตอนการพัฒนากระบวนการที่ได้รับอนุมัติ ช่างเทคนิคที่มีคุณสมบัติเหมาะสมสามารถเปรียบเทียบชิ้นงานที่ฉีดเติมอย่างเดียวภายใต้การควบคุมกับชิ้นงานที่ผ่านการอัดย้ำตามปกติ วิธีนี้ช่วยระบุช่วงที่เริ่มเกิดการรั่วได้
หากมีครีบตั้งแต่ระหว่างการฉีดเติม ให้ตรวจสอบความเร็วการฉีดในช่วงท้ายของการเติม ตำแหน่งเปลี่ยนจากการควบคุมความเร็วเป็นการควบคุมแรงดัน และจุดอุดตันที่ทำให้ต้องใช้แรงดันสูงเกินไป การเปลี่ยนโหมดช้าเกินไปอาจทำให้แรงดันพุ่งสูงเมื่อโพรงแม่พิมพ์ใกล้เต็ม การลดความเร็วตลอดช่วงการฉีดอาจช่วยกลบอาการ แต่ทำให้เกิดการไหลสะดุดหรือฉีดไม่เต็มได้ การปรับโปรไฟล์ความเร็วเฉพาะจุดมักให้ข้อมูลที่เป็นประโยชน์กว่า
หากการฉีดเติมไม่มีปัญหา แต่เกิดครีบระหว่างการอัดย้ำ ให้ตรวจสอบแรงดันอัดย้ำและจุดเปลี่ยนโหมด เวลาคงแรงดันก็มีความสำคัญในช่วงที่ช่องทางไหลเข้ายังเปิดอยู่ การลดแรงดันอัดย้ำโดยไม่พิจารณาอาจทำให้เกิดรอยยุบ โพรงอากาศ หรือความแปรปรวนของขนาด จึงควรประเมินน้ำหนักชิ้นงานและขนาดที่สำคัญควบคู่กับลักษณะของแนวประกบ
ตรวจสอบอุณหภูมิจริง แทนการพึ่งพาเฉพาะค่าที่ตั้งไว้ โดยทั่วไปวัสดุที่ร้อนกว่าจะไหลเข้าช่องว่างเล็ก ๆ ได้ง่ายกว่า แต่การลดอุณหภูมิอาจทำให้แรงดันในการฉีดเพิ่มขึ้น เกรดเรซิน สัดส่วนวัสดุบดกลับ หรือสภาวะการเตรียมวัสดุที่เปลี่ยนไปก็อาจทำให้ลักษณะการไหลเปลี่ยนได้เช่นกัน ให้คืนสภาพวัสดุและอุณหภูมิตามเงื่อนไขกระบวนการที่ผ่านการตรวจสอบแล้ว ก่อนปรับชดเชยในส่วนอื่น
เมื่อจำเป็นต้องตรวจสอบแนวประกบแม่พิมพ์
หากครีบเกิดซ้ำอย่างต่อเนื่องในตำแหน่งเดิมทุกครั้ง ควรตรวจสอบทางกล โดยเฉพาะเมื่อการตั้งค่ายังคงที่ ผิวสัมผัสของแม่พิมพ์เหล็กมีความสำคัญไม่น้อยไปกว่าการควบคุมของเครื่องอัดขึ้นรูป หากส่วนปิดแม่พิมพ์เสียหาย ก็ไม่สามารถแก้ไขให้เชื่อถือได้ด้วยซอฟต์แวร์
เมื่อแยกเครื่องออกจากแหล่งพลังงานและยึดแม่พิมพ์ให้มั่นคงตามขั้นตอนความปลอดภัยของสถานที่ปฏิบัติงานแล้ว บุคลากรที่มีคุณสมบัติเหมาะสมควรตรวจหาพอลิเมอร์ที่ติดค้าง พื้นผิวแนวแบ่งแม่พิมพ์ที่เสียหาย ส่วนประกอบนำทางที่สึกหรอ การเคลื่อนตัวของอินเสิร์ต และการรองรับที่ไม่เพียงพอ วิธีตรวจสอบการสัมผัสที่ได้รับอนุมัติสามารถเผยให้เห็นการแนบสนิทที่ไม่สม่ำเสมอ ซึ่งสังเกตได้ยากโดยตรง
ช่องระบายอากาศต้องได้รับการดูแลเป็นพิเศษ ช่องระบายที่ลึกเกินไปอาจกลายเป็นทางให้ครีบเกิดขึ้นได้ ส่วนช่องระบายที่อุดตันอาจกักก๊าซ ทำให้การฉีดเติมซับซ้อน และกระตุ้นให้เพิ่มแรงดัน ขนาดช่องระบายต้องเหมาะกับพอลิเมอร์และการออกแบบแม่พิมพ์ อย่าขยายช่องระบายหรือเจียรผิวซีลเพื่อซ่อมแซมเฉพาะหน้าในพื้นที่การผลิต
ทำให้การแก้ไขทำซ้ำได้อย่างสม่ำเสมอ
บันทึกค่าพื้นฐานก่อนทดสอบ ได้แก่ ล็อตวัสดุ อุณหภูมิจริง เวลาเติม ตำแหน่งเปลี่ยนโหมด ปริมาณเนื้อพลาสติกคงเหลือ ค่าตั้งแรงดัน ค่าตั้งแรงปิดแม่พิมพ์ และโพรงแม่พิมพ์ที่ได้รับผลกระทบ เปลี่ยนตัวแปรครั้งละหนึ่งรายการภายในขีดจำกัดที่อนุมัติแล้ว รอให้กระบวนการคงที่ จากนั้นตรวจสอบมากกว่าแค่ดูว่าสันครีบหายไปหรือไม่ น้ำหนัก ขนาด และข้อบกพร่องอื่น ๆ ต้องยังอยู่ในเกณฑ์ยอมรับได้
การควบคุมสูตรการผลิตและการตรวจติดตามการทำงานช่วยรักษาค่าพื้นฐานนั้นให้คงที่ตลอดทุกกะ ในอุปกรณ์การผลิตยางรถยนต์ที่เกี่ยวข้อง เครื่องตัดชั้นในยางของ JC INDUSTRY ใช้ PLC ซีรีส์ 1768 AB และเครือข่ายบัส Ethernet พร้อมหน่วยความจำพารามิเตอร์และระบบตรวจติดตามการทำงาน การตัดที่ควบคุมด้วยเซอร์โวและช่วงมุมตัด 85°–90° ใช้กับกระบวนการอีกประเภทหนึ่ง ไม่ใช่วิธีแก้ปัญหาครีบจากแม่พิมพ์ จุดที่เกี่ยวข้องคือการควบคุมการตั้งค่าและสภาวะการทำงานอย่างเป็นระบบ
หากเครื่องฉีดขึ้นรูปพลาสติกยังเกิดครีบภายในช่วงการแปรรูปที่ผ่านการตรวจสอบแล้ว ให้ขอให้ตรวจประเมินเครื่องจักรและแม่พิมพ์ร่วมกัน แทนการเพิ่มแรงปิดแม่พิมพ์ต่อไป JC INDUSTRY ดำเนินธุรกิจทั้งการผลิตเครื่องจักร การติดตั้ง การทดสอบเดินเครื่อง และบริการให้คำปรึกษา รวมถึงอุปกรณ์สำหรับยางและพลาสติก ศูนย์รีไซเคิลของบริษัทซึ่งก่อตั้งขึ้นในปี 2015 ยังปรับปรุงและยกระดับเครื่องจักรใช้แล้ว โดยรับประกัน 24 เดือนสำหรับทั้งอุปกรณ์ใหม่และมือสอง
สำหรับเครื่องอัดขึ้นรูปที่ปรับปรุงสภาพแล้ว การรับประกันควรควบคู่ไปกับการตรวจสอบที่มีเอกสารบันทึกเกี่ยวกับสมรรถนะการปิดแม่พิมพ์ สภาพแผ่นยึดแม่พิมพ์ และความสม่ำเสมอของระบบควบคุม โปรดเตรียมแผนผังตำแหน่งที่เกิดครีบ ตัวอย่างชิ้นงานที่เก็บไว้ และบันทึกกระบวนการให้ทีมบริการ ข้อมูลเหล่านี้ช่วยแยกแยะได้ว่าปัญหาเกิดจากข้อบกพร่องของแม่พิมพ์ที่ซ่อมได้ ความขัดข้องของเครื่องจักร หรือเครื่องอัดขึ้นรูปที่ไม่เหมาะกับข้อกำหนดการทำงานของแม่พิมพ์