









Изпратете ни съобщение
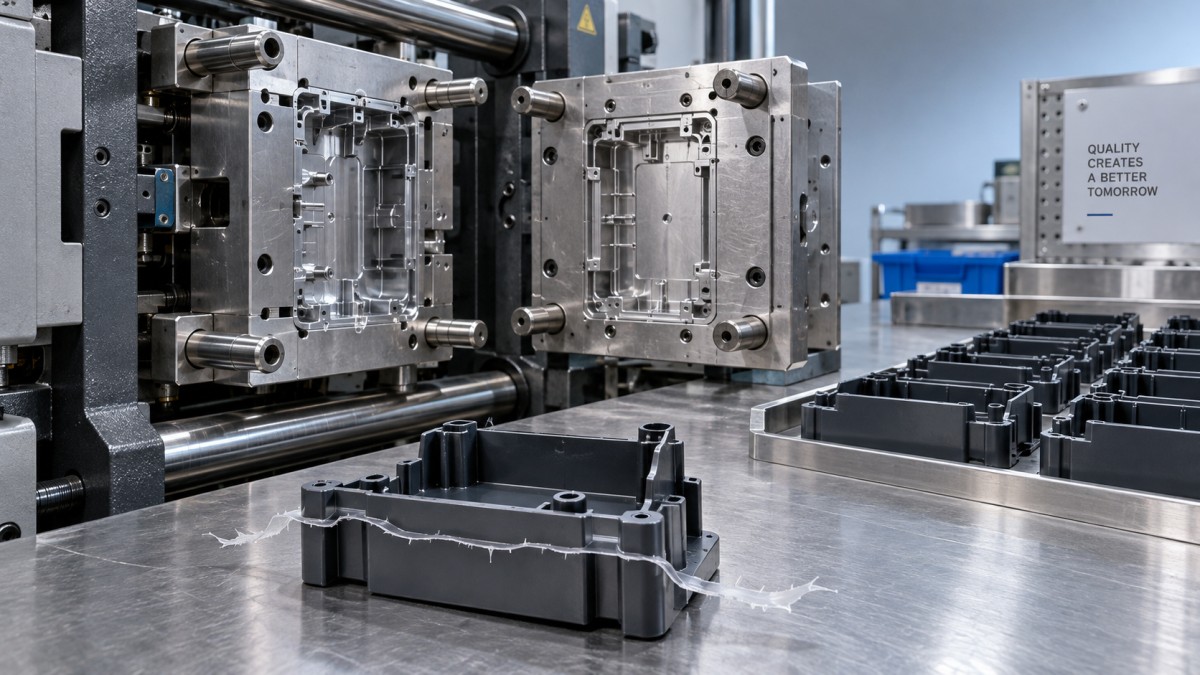
Защо при шприцмашината се образува муста́к по разделителната линия?
Защо при инжекционна преса за пластмаси се образува мустаци по разделителната линия?
Тънък ръб от излишна пластмаса по разделителната линия на матрицата може да означава допълнително обрязване, бракувани детайли и скъпоструващ престой. Когато при инжекционна преса за пластмаси се образуват мустаци по разделителната линия на детайла, причината може да е недостатъчна сила на затваряне, прекомерно налягане в кухината, износени повърхности на матрицата или неправилно подравняване — а не просто настройка на машината, която трябва да се увеличи. Установяването на причината, преди да се правят корекции, предпазва както матрицата, така и качеството на производството.
Мустаците се образуват, когато разтопеният полимер навлезе в пролука, която трябва да остане затворена. Или в матрицата вече има локална пролука, или налягането я отваря по време на пълненето или уплътняването. Разликата определя дали решението трябва да се търси в настройките на процеса, системата за затваряне или инструменталния цех.
Разчетете следите от мустаци, преди да променяте настройките
Запазете последния годен детайл и първия дефектен, като отбележите номера на кухината и условията на машината. Местоположението и моментът на появата на дефекта често стесняват обхвата на проверката по-бързо от многократните промени на параметрите.
- Мустаци по голяма част от периметъра: проверете налягането в кухината, наличната сила на затваряне и дали матрицата се затваря напълно.
- Мустаци в един ъгъл или една кухина: проверете за повредени уплътнителни повърхности, неравномерна опора, проблеми с подравняването или небалансирано пълнене.
- Мустаци, появяващи се след загряване: проверете действителните температури на стопилката и матрицата, топлинните деформации и отклоненията в процеса.
- Мустаци, появили се след смяна на матрицата: проверете монтажа, настройката на височината на матрицата, чистотата на плочите и настройките на затварящия механизъм.
Това са диагностични насоки, а не доказателства. Например ограничен литник може да накара операторите да увеличат налягането, докато слаб участък от разделителната линия започне да пропуска.
Отваря ли се матрицата под натиск?
Силата, която се опитва да отвори матрицата, зависи от налягането в кухината, действащо върху проектираната площ на формованите детайли и съответните леяци, разглеждани по посока на затваряне. Подходяща отправна точка за инженерна оценка е:
Необходима сила на затваряне ≈ проектирана площ × налягане в кухината
Използвайте съвместими мерни единици и подходящ инженерно обоснован запас. Налягането в кухината не е взаимозаменяемо с хидравличното налягане, показвано на машината. Когато няма датчици в кухината, оценките на налягането трябва да бъдат проверени спрямо материала, геометрията и установения процес.
Номиналният тонаж на пресата не потвърждава действително приложената към матрицата сила. В зависимост от конструкцията на машината неправилната настройка на коленния механизъм, хидравличните неизправности, неравномерното натоварване на колоните или деформацията на плочите могат да повлияят на затварянето. Персоналът по поддръжката трябва да провери действителните характеристики на затваряне съгласно процедурите на производителя.
Не увеличавайте автоматично тонажа до максимума. Прекомерната сила може да ускори износването на инструмента, да деформира компонентите и да намали ефективността на обезвъздушаването. Ако малко, разрешено увеличение премахне широко разпространените мустаци, това подсказва, че силата на затваряне е недостатъчна спрямо натоварването на кухината — но не установява защо това натоварване е станало прекомерно.
Разграничете проблемите при пълнене от проблемите при уплътняване
Мустаци могат да се появят по време на бързото пълнене или след като кухината е почти изцяло запълнена. Корекцията е различна. Съгласно одобрена процедура за разработване на процеса квалифициран техник може да сравни контролирани проби само с пълнене с нормално уплътнени детайли. Така се установява етапът, на който започва изтичането.
Ако мустаците се появяват още по време на пълненето, проверете скоростта на впръскване към края на пълненето, позицията на превключване от управление по скорост към управление по налягане и ограниченията, които налагат прекомерно налягане. Прекалено късното превключване може да предизвика скок на налягането, когато кухината се запълни. Забавянето на целия ход на впръскване може да прикрие симптома, но да доведе до забавяне на потока или недопълване; целенасочената корекция на профила на скоростта обикновено дава повече информация.
Ако пълненето протича чисто, но при уплътняването се появяват мустаци, проверете налягането на задържане и точката на превключване. Времето на задържане също е важно, докато литникът остава отворен. Безразборното намаляване на уплътняването може да доведе до хлътвания, кухини или отклонения в размерите, затова оценявайте теглото на детайла и критичните размери заедно с вида на разделителната линия.
Проверявайте действителните температури, а не разчитайте само на зададените стойности. По-горещият материал обикновено тече по-лесно в малки пролуки, макар че понижаването на температурата може да увеличи налягането при пълнене. Промените в класа на смолата, дела на регранулата или условията на подготовка също могат да повлияят на течливостта. Възстановете валидираните условия за материала и температурата, преди да компенсирате по друг начин.
Кога самата разделителна линия изисква внимание
Постоянните мустаци на едно и също място насочват към необходимост от механична проверка, особено когато настройките остават стабилни. Обработените стоманени съединителни повърхности са също толкова важни, колкото и управлението на пресата: повредена уплътнителна повърхност не може надеждно да се коригира чрез софтуер.
При изолирана машина и закрепена матрица, съгласно процедурите за безопасност на обекта, квалифицираният персонал трябва да провери за задържан полимер, повредени участъци по разделителната линия, износени направляващи компоненти, разместване на вложки и недостатъчна опора. Одобрени методи за проверка на контакта могат да покажат неравномерно прилепване, което е трудно да се установи с пряк оглед.
Вентилационните канали изискват особено внимание. Ако каналът е твърде дълбок, през него могат да се образуват мустаци; запушените канали могат да задържат газ, да затруднят пълненето и да насърчат увеличаването на налягането. Размерите на каналите трябва да съответстват на полимера и конструкцията на инструмента. Не задълбочавайте каналите и не шлифовайте уплътнителните повърхности като импровизиран ремонт на производствената площадка.
Осигурете повторяемост на корекцията
Преди изпитването запишете изходните данни: партидата материал, действителните температури, времето за пълнене, позицията на превключване, възглавницата, настройките на налягането, настройката на затваряне и засегнатите кухини. Променяйте по една променлива наведнъж в рамките на одобрените граници. Изчакайте процесът да се стабилизира и проверете не само дали мустаците са изчезнали. Теглото, размерите и другите характеристики трябва да останат приемливи.
Контролът на рецептите и наблюдението на работата помагат за запазване на тези изходни условия при смяна на смените. В съседна област на оборудването за производство на гуми, линията за рязане на вътрешен слой на JC INDUSTRY използва PLC от серия 1768 AB и мрежа с Ethernet шина, с памет за параметрите и наблюдение на работата. Нейното сервоуправляемо рязане и диапазон на ъгъла на рязане 85°–90° са предназначени за различен процес; това оборудване не е решение за мустаци по матрицата. Общото е стриктният контрол на настройките и работните условия.
Когато при инжекционната преса за пластмаси продължават да се образуват мустаци в рамките на валидирания технологичен прозорец, поискайте съвместна оценка на машината и инструмента, вместо да продължавате да увеличавате силата на затваряне. JC INDUSTRY съчетава производството на машини с монтаж, пускане в експлоатация и консултации, включително за оборудване за каучук и пластмаси. Центърът ѝ за рециклиране, създаден през 2015 г., също ремонтира и модернизира употребявани машини, като за новото и употребяваното оборудване е посочена 24-месечна гаранция.
При всяка ремонтирана преса гаранционното покритие трябва да бъде съпроводено с документирани проверки на характеристиките на затваряне, състоянието на плочите и повторяемостта на управлението. Предоставете на сервизния екип карта на местата с мустаци, запазени проби и записи на процеса: тази информация помага да се разграничи поправим дефект на инструмента от повреда на машината или преса, неподходяща за работните изисквания на матрицата.