









Wyślij nam wiadomość
Dlaczego prasa wtryskowa powoduje wypływkę na linii podziału formy?
Dlaczego na linii podziału formy wtryskarka wytwarza wypływkę?
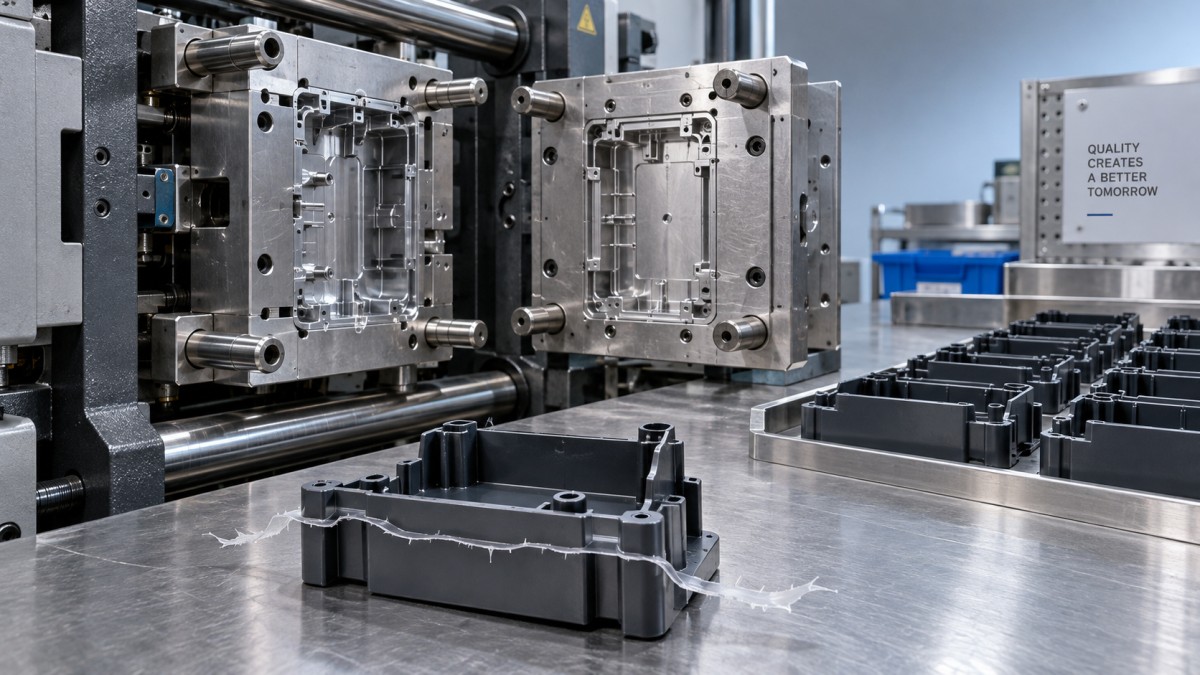
Cienki grzbiet niepożądanego tworzywa wzdłuż linii podziału formy może oznaczać konieczność dodatkowego przycinania, odrzucenia detali i kosztowne przestoje. Gdy wtryskarka wytwarza wypływkę na linii podziału, przyczyną może być niewystarczająca siła zwarcia, nadmierne ciśnienie w gnieździe formującym, zużyte powierzchnie formy lub nieprawidłowe ustawienie — a nie tylko ustawienie maszyny, które trzeba zwiększyć. Ustalenie źródła problemu przed wprowadzeniem korekt chroni zarówno formę, jak i jakość produkcji.
Wypływka powstaje, gdy stopiony polimer przedostaje się do szczeliny, która powinna pozostać zamknięta. Albo w formie występuje już lokalna szczelina, albo ciśnienie powoduje jej otwarcie podczas wypełniania lub docisku. To rozróżnienie wskazuje, czy rozwiązania należy szukać w ustawieniach procesu, układzie zwarcia czy narzędziowni.
Przed zmianą ustawień przeanalizuj wzór wypływki
Zachowaj ostatni prawidłowy detal i pierwszy wadliwy detal, notując numer gniazda oraz warunki pracy maszyny. Miejsce występowania i moment pojawienia się wady często pozwalają szybciej zawęzić zakres poszukiwań niż wielokrotne zmiany parametrów.
- Wypływka na znacznej części obwodu: sprawdź ciśnienie w gnieździe formującym, dostępną siłę zwarcia oraz to, czy forma zamyka się całkowicie.
- Wypływka w jednym narożniku lub jednym gnieździe: podejrzewaj uszkodzone powierzchnie uszczelniające, nierównomierne podparcie, problemy z ustawieniem lub niezrównoważony układ wypełniania.
- Wypływka pojawiająca się po rozgrzaniu: sprawdź rzeczywiste temperatury tworzywa i formy, rozszerzalność cieplną oraz zmiany parametrów procesu.
- Wypływka pojawiająca się po wymianie formy: sprawdź mocowanie, regulację wysokości formy, czystość płyt mocujących oraz ustawienia układu zwarcia.
Są to wskazówki diagnostyczne, a nie dowody. Na przykład ograniczony przepływ przez przewężkę może skłonić operatorów do zwiększenia ciśnienia aż do chwili, gdy słabszy fragment linii podziału zacznie przepuszczać tworzywo.
Czy forma jest wypychana do otwarcia?
Obciążenie otwierające zależy od ciśnienia w gnieździe formującym działającego na rzutowaną powierzchnię formowanych detali i odpowiednich kanałów wlewowych, widzianą w kierunku zwarcia. Przydatnym punktem wyjścia do obliczeń inżynierskich jest:
Wymagana siła zwarcia ≈ rzutowana powierzchnia × ciśnienie w gnieździe formującym
Stosuj spójne jednostki i odpowiedni margines inżynierski. Ciśnienie w gnieździe formującym nie jest tym samym co ciśnienie hydrauliczne wyświetlane na maszynie. Jeśli nie są dostępne czujniki ciśnienia w gnieździe, szacunki ciśnienia należy zweryfikować z uwzględnieniem materiału, geometrii i sprawdzonego procesu.
Nominalny tonaż wtryskarki nie potwierdza, jaka siła jest faktycznie przekazywana na formę. Zależnie od konstrukcji maszyny na zamykanie mogą wpływać nieprawidłowa regulacja mechanizmu kolanowego, usterki hydrauliczne, nierównomierne obciążenie kolumn lub ugięcie płyt mocujących. Personel serwisowy powinien sprawdzić rzeczywiste działanie układu zwarcia zgodnie z procedurami producenta.
Nie zwiększaj automatycznie tonażu do maksimum. Nadmierna siła może przyspieszać zużycie narzędzia, odkształcać komponenty i ograniczać skuteczne odpowietrzanie. Jeśli niewielkie, autoryzowane zwiększenie siły eliminuje rozległe wypływki, wskazuje to na niewystarczającą siłę zamykania w stosunku do obciążenia gniazda — ale nie wyjaśnia, dlaczego to obciążenie stało się nadmierne.
Rozróżnij problemy z wypełnianiem od problemów z dociskiem
Wypływka może powstawać podczas szybkiego wypełniania albo po niemal całkowitym wypełnieniu gniazda. W każdym przypadku konieczna jest inna korekta. Zgodnie z zatwierdzoną procedurą opracowywania procesu wykwalifikowany technik może porównać kontrolowane próbki z samym wypełnianiem z detalami po standardowym docisku. Pozwala to ustalić, na którym etapie zaczyna się wyciek.
Jeśli wypływka występuje już podczas wypełniania, sprawdź prędkość wtrysku pod koniec wypełniania, położenie przełączenia z regulacji prędkości na regulację ciśnienia oraz ograniczenia wymagające zastosowania nadmiernego ciśnienia. Zbyt późne przełączenie może spowodować skok ciśnienia, gdy gniazdo jest już pełne. Spowolnienie całego skoku wtrysku może ukryć objaw, ale jednocześnie wywołać wahanie przepływu lub niedolewy; bardziej miarodajne jest zwykle ukierunkowane dostosowanie profilu prędkości.
Jeśli wypełnianie przebiega prawidłowo, a wypływka pojawia się podczas docisku, sprawdź ciśnienie docisku i punkt przełączenia. Znaczenie ma również czas docisku, gdy przewężka pozostaje otwarta. Bezrefleksyjne zmniejszenie docisku może powodować zapadnięcia, pustki lub odchyłki wymiarowe, dlatego wygląd linii podziału oceniaj razem z masą detalu i wymiarami krytycznymi.
Sprawdź rzeczywiste temperatury, zamiast polegać wyłącznie na wartościach zadanych. Gorętszy materiał zazwyczaj łatwiej wpływa w małe szczeliny, choć obniżenie temperatury może zwiększyć ciśnienie wypełniania. Zmiana gatunku żywicy, udziału przemiału lub warunków przygotowania materiału również może zmienić jego płynność. Zanim wprowadzisz inne korekty, przywróć zatwierdzone warunki dotyczące materiału i temperatury.
Kiedy sama linia podziału wymaga interwencji
Utrzymująca się wypływka w dokładnie tym samym miejscu wskazuje na potrzebę kontroli mechanicznej, szczególnie gdy ustawienia pozostają stabilne. Obrabiane powierzchnie stalowe są równie istotne jak sterowanie wtryskarką: uszkodzonej powierzchni zamykającej nie da się niezawodnie skorygować za pomocą oprogramowania.
Po odłączeniu maszyny od zasilania i zabezpieczeniu formy zgodnie z procedurami bezpieczeństwa obowiązującymi w zakładzie wykwalifikowany personel powinien sprawdzić, czy nie ma uwięzionego tworzywa, uszkodzonych powierzchni styku wzdłuż linii podziału, zużytych elementów prowadzących, przesuniętych wkładek ani niewystarczającego podparcia. Zatwierdzone metody kontroli styku mogą ujawnić nierównomierne przyleganie, które trudno zauważyć bezpośrednio.
Odpowietrzniki wymagają szczególnej uwagi. Odpowietrznik wykonany zbyt głęboko może stać się drogą ucieczki tworzywa; zatkane odpowietrzniki mogą zatrzymywać gaz, utrudniać wypełnianie i skłaniać do zwiększania ciśnienia. Wymiary odpowietrzników muszą być dostosowane do polimeru i konstrukcji narzędzia. Nie pogłębiaj odpowietrzników ani nie szlifuj powierzchni uszczelniających jako doraźnej naprawy na hali produkcyjnej.
Zapewnij powtarzalność korekty
Przed testami zapisz parametry bazowe: partię materiału, rzeczywiste temperatury, czas wypełniania, położenie przełączenia, poduszkę wtryskową, ustawienia ciśnienia, ustawienie siły zwarcia i numery wadliwych gniazd. Zmieniaj jedną zmienną naraz, w zatwierdzonych granicach. Poczekaj, aż proces się ustabilizuje, a następnie sprawdź nie tylko, czy grzbiet zniknął. Masa, wymiary i pozostałe cechy detalu muszą nadal spełniać wymagania.
Kontrola receptur i monitorowanie pracy pomagają utrzymać te parametry bazowe na kolejnych zmianach. W sąsiednim obszarze urządzeń do produkcji opon linia do cięcia warstwy wewnętrznej firmy JC INDUSTRYInner liner cutting line wykorzystuje sterownik PLC serii 1768 AB i sieć magistrali Ethernet, a także pamięć parametrów i monitorowanie pracy. Sterowane serwomechanizmem cięcie i zakres kąta cięcia 85°–90° dotyczą innego procesu; nie stanowią rozwiązania problemu wypływek z formy. Istotne jest tu konsekwentne kontrolowanie ustawień i warunków pracy.
Jeśli wtryskarka nadal wytwarza wypływki w ramach zatwierdzonego okna przetwórczego, zleć wspólną ocenę maszyny i narzędzia, zamiast nadal zwiększać siłę zwarcia. JC INDUSTRY łączy produkcję maszyn z instalacją, uruchomieniem i doradztwem, w tym w zakresie urządzeń do przetwórstwa gumy i tworzyw sztucznych. Założone w 2015 roku centrum recyklingu również odnawia i modernizuje używane maszyny, zapewniając deklarowaną 24-miesięczną gwarancję zarówno na nowy, jak i używany sprzęt.
W przypadku każdej odnowionej wtryskarki zakres gwarancji powinien być uzupełniony udokumentowanymi kontrolami działania układu zwarcia, stanu płyt mocujących i powtarzalności sterowania. Przekaż zespołowi serwisowemu mapę miejsc występowania wypływek, zachowane próbki i zapisy procesu: te informacje pomagają odróżnić usterkę narzędzia możliwą do naprawienia od awarii maszyny lub wtryskarki nieodpowiedniej do wymagań eksploatacyjnych formy.