









Envie-nos uma Mensagem
Por que uma prensa de moldagem por injeção produz rebarbas na linha de partição?
Por que uma prensa de moldagem por injeção produz rebarbas na linha de partição?
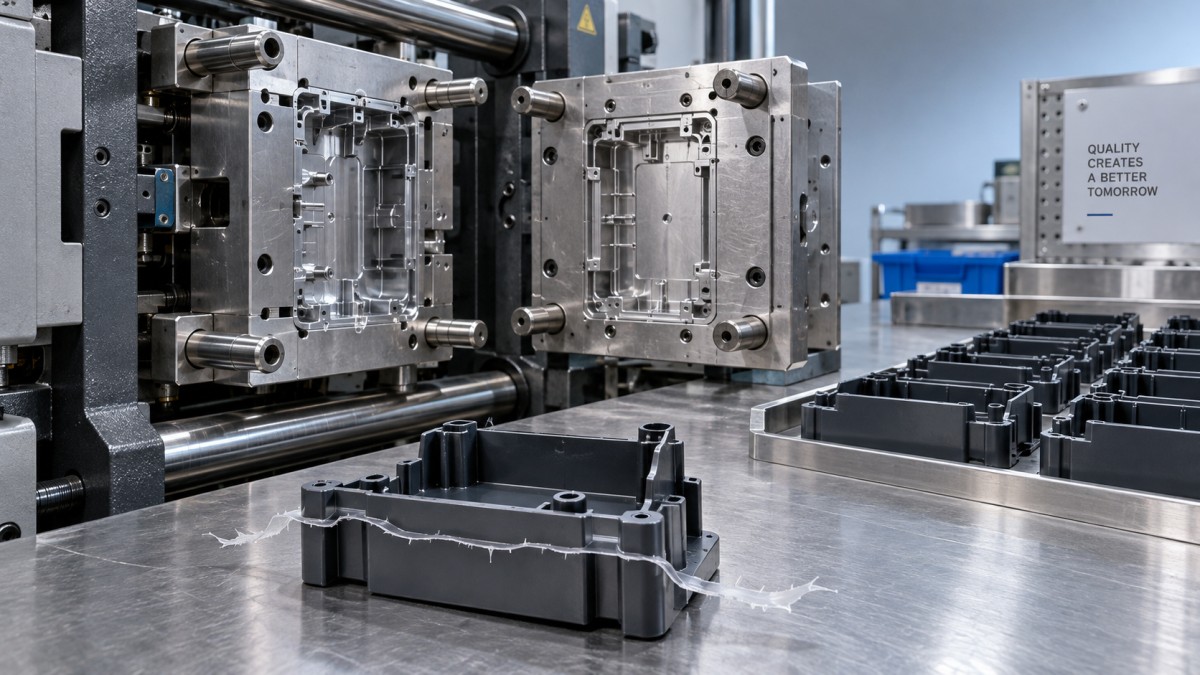
Uma fina saliência de plástico indesejada ao longo da linha de partição do molde pode resultar em retrabalho de rebarbação, peças rejeitadas e paradas dispendiosas. Quando uma prensa de moldagem por injeção produz rebarbas na linha de partição, a causa pode ser força de fechamento insuficiente, pressão excessiva na cavidade, superfícies do molde desgastadas ou desalinhamento — e não simplesmente um ajuste da máquina que precise ser aumentado. Identificar a origem antes de fazer ajustes protege tanto o molde quanto a qualidade da produção.
As rebarbas se formam quando o polímero fundido entra em uma folga que deveria permanecer fechada. Ou o molde já apresenta uma folga localizada, ou a pressão abre uma durante o enchimento ou a compactação. Essa distinção determina se a solução deve ser buscada nos parâmetros do processo, no sistema de fechamento ou na ferramentaria.
Analise o padrão das rebarbas antes de alterar os parâmetros
Guarde a última peça aceitável e a primeira peça defeituosa, anotando o número da cavidade e as condições da máquina. A localização e o momento em que o defeito aparece costumam direcionar a investigação mais rapidamente do que alterações repetidas nos parâmetros.
- Rebarbas em grande parte do perímetro: investigue a pressão na cavidade, a força de fechamento disponível e se o molde fecha completamente.
- Rebarbas em um canto ou em uma cavidade: suspeite de superfícies de vedação danificadas, apoio desigual, problemas de alinhamento ou padrão de enchimento desequilibrado.
- Rebarbas que aparecem após o aquecimento: verifique as temperaturas reais do material fundido e do molde, a movimentação térmica e a deriva do processo.
- Rebarbas que começam após a troca do molde: revise a montagem, o ajuste da altura do molde, a limpeza das placas e a configuração do sistema de fechamento.
Essas são pistas para o diagnóstico, não provas. Um canal de alimentação restrito, por exemplo, pode levar os operadores a aumentar a pressão até que uma seção fraca da linha de partição comece a permitir vazamentos.
O molde está sendo forçado a abrir?
A carga de abertura depende da pressão na cavidade atuando sobre a área projetada das peças moldadas e dos canais relevantes, considerada na direção de fechamento. Um ponto de partida útil para os cálculos de engenharia é:
Força de fechamento necessária ≈ área projetada × pressão na cavidade
Use unidades compatíveis e uma margem de segurança adequada. A pressão na cavidade não é intercambiável com a pressão hidráulica exibida na máquina. Quando não há sensores de pressão na cavidade, as estimativas de pressão precisam ser validadas em função do material, da geometria e do processo estabelecido.
A tonelagem nominal da prensa não confirma a força efetivamente aplicada ao molde. Dependendo do projeto da máquina, um ajuste incorreto do mecanismo de joelho, falhas hidráulicas, carga desigual nos tirantes ou deflexão das placas podem afetar o fechamento. A equipe de manutenção deve verificar o desempenho real do sistema de fechamento seguindo os procedimentos do fabricante.
Não aumente automaticamente a tonelagem até o máximo. Uma força excessiva pode acelerar o desgaste do molde, deformar componentes e reduzir a ventilação efetiva. Se um pequeno aumento autorizado eliminar rebarbas generalizadas, isso indica força de fechamento insuficiente em relação à carga na cavidade — mas não determina por que essa carga se tornou excessiva.
Diferencie problemas de enchimento de problemas de compactação
As rebarbas podem surgir durante o enchimento rápido ou quando a cavidade já está praticamente cheia. A correção é diferente em cada caso. Seguindo um procedimento aprovado de desenvolvimento do processo, um técnico qualificado pode comparar amostras produzidas apenas durante o enchimento com peças normalmente compactadas. Isso ajuda a identificar em que etapa o vazamento começa.
Se as rebarbas já estiverem presentes durante o enchimento, investigue a velocidade de injeção perto do final do enchimento, a posição de transferência do controle de velocidade para o controle de pressão e as restrições que exigem pressão excessiva. Fazer a transferência tarde demais pode criar um pico de pressão quando a cavidade fica cheia. Reduzir a velocidade de todo o curso de injeção pode ocultar o sintoma, mas provocar hesitação ou peças incompletas; um ajuste direcionado do perfil de velocidade costuma ser mais informativo.
Se o enchimento ocorrer sem problemas, mas a compactação gerar rebarbas, revise a pressão de recalque e o ponto de transferência. O tempo de recalque também é importante enquanto o canal de alimentação permanecer aberto. Reduzir a compactação indiscriminadamente pode causar marcas de afundamento, vazios ou variações dimensionais; por isso, avalie o peso da peça e as dimensões críticas juntamente com o aspecto da linha de partição.
Verifique as temperaturas reais, em vez de confiar apenas nos valores definidos. Em geral, um material mais quente escoa com mais facilidade para dentro de pequenas folgas, embora reduzir a temperatura possa aumentar a pressão de enchimento. Uma alteração na classe da resina, na proporção de material reprocessado ou nas condições de preparação também pode modificar o comportamento do fluxo. Restabeleça o material e as condições de temperatura validados antes de fazer compensações em outros parâmetros.
Quando a própria linha de partição exige atenção
A presença persistente de rebarbas exatamente no mesmo local indica a necessidade de uma inspeção mecânica, especialmente quando os parâmetros permanecem estáveis. As interfaces de aço usinadas são tão importantes quanto os controles da prensa: uma superfície de fechamento danificada não pode ser corrigida de forma confiável por meio de software.
Com a máquina isolada e o molde fixado de acordo com os procedimentos de segurança da instalação, profissionais qualificados devem verificar a presença de polímero preso, danos nas superfícies da linha de partição, componentes de guia desgastados, deslocamento de insertos e apoio inadequado. Métodos aprovados de verificação de contato podem revelar assentamentos desiguais difíceis de identificar por inspeção direta.
As saídas de ventilação exigem atenção especial. Uma saída usinada com profundidade excessiva pode se tornar um caminho para a formação de rebarbas; saídas obstruídas podem aprisionar gases, dificultar o enchimento e incentivar aumentos de pressão. As dimensões das saídas devem ser adequadas ao polímero e ao projeto do molde. Não aprofunde as saídas nem esmerilhe as superfícies de vedação como reparo improvisado no chão de fábrica.
Torne a correção reproduzível
Registre os valores de referência antes de testar: lote do material, temperaturas reais, tempo de enchimento, posição de transferência, almofada, ajustes de pressão, ajuste de fechamento e cavidades afetadas. Altere uma variável de cada vez, dentro dos limites aprovados. Aguarde a estabilização do processo e verifique mais do que o simples desaparecimento da saliência. O peso, as dimensões e os demais defeitos também devem permanecer dentro dos limites aceitáveis.
O controle de receitas e o monitoramento da operação ajudam a manter esses valores de referência entre os turnos. Em equipamentos relacionados à produção de pneus, a linha de corte do revestimento interno da JC INDUSTRY utiliza um CLP da série 1768 AB e uma rede de barramento Ethernet, com memória de parâmetros e monitoramento da operação. Seu corte controlado por servo e sua faixa de ângulo de corte de 85°–90° atendem a um processo diferente; não são uma solução para rebarbas no molde. A relação pertinente está no controle disciplinado dos ajustes e das condições de operação.
Quando uma prensa de moldagem por injeção continua produzindo rebarbas dentro de sua janela de processamento validada, solicite uma avaliação conjunta da máquina e do molde, em vez de continuar aumentando a força de fechamento. A JC INDUSTRY combina fabricação de máquinas com instalação, comissionamento e consultoria, incluindo equipamentos para borracha e plástico. Seu centro de reciclagem, criado em 2015, também reforma e moderniza máquinas usadas, com garantia declarada de 24 meses para equipamentos novos e usados.
Para qualquer prensa reformada, a cobertura da garantia deve ser acompanhada de verificações documentadas do desempenho do sistema de fechamento, das condições das placas e da repetibilidade dos controles. Forneça à equipe de assistência técnica um mapa da localização das rebarbas, amostras guardadas e registros do processo: esses detalhes ajudam a distinguir um defeito reparável no molde de uma falha da máquina ou de uma prensa inadequada aos requisitos operacionais do molde.