









Trimiteți-ne un mesaj
De ce produce o presă de injecție bavură la linia de separație?
De ce produce o presă de injecție bavuri la linia de separație?
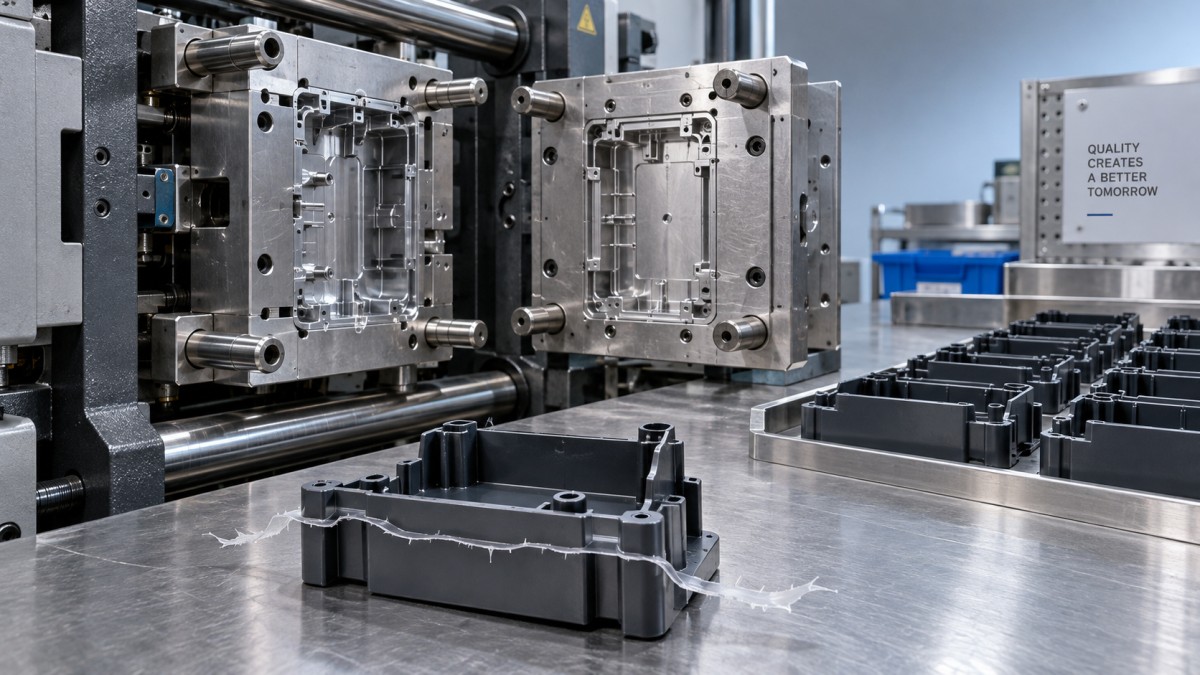
O muchie subțire de plastic nedorit de-a lungul liniei de separație a matriței poate însemna operații suplimentare de debavurare, piese respinse și opriri costisitoare. Când o presă de injecție produce bavuri la planul de separație, cauza poate fi o forță de închidere insuficientă, o presiune excesivă în cavitate, suprafețe uzate ale matriței sau o aliniere incorectă — nu neapărat o setare a mașinii care trebuie pur și simplu mărită. Identificarea sursei înainte de a face ajustări protejează atât matrița, cât și calitatea producției.
Bavurile se formează când polimerul topit pătrunde într-un spațiu care ar trebui să rămână închis. Fie există deja un spațiu local în matriță, fie presiunea deschide unul în timpul umplerii sau al compactării. Această distincție determină dacă soluția ține de setările procesului, de sistemul de închidere sau de atelierul de sculărie.
Analizați aspectul bavurii înainte de a modifica setările
Păstrați ultima piesă acceptabilă și prima piesă cu defect, notând numărul cavității și condițiile mașinii. Locul și momentul apariției defectului restrâng adesea investigația mai repede decât modificările repetate ale parametrilor.
- Bavuri pe o mare parte a perimetrului: verificați presiunea din cavitate, forța de închidere disponibilă și dacă matrița se închide complet.
- Bavuri într-un colț sau într-o singură cavitate: suspectați suprafețe de etanșare deteriorate, sprijin neuniform, probleme de aliniere sau un model de umplere neechilibrat.
- Bavuri care apar după încălzire: verificați temperaturile reale ale topiturii și matriței, dilatarea termică și deriva procesului.
- Bavuri care apar după schimbarea matriței: verificați montarea, reglarea înălțimii matriței, curățenia platourilor și configurarea sistemului de închidere.
Acestea sunt indicii de diagnosticare, nu dovezi. De exemplu, o poartă de injecție obturată poate determina operatorii să mărească presiunea până când o zonă slabă a planului de separație începe să prezinte scurgeri.
Este matrița împinsă să se deschidă?
Sarcina de deschidere depinde de presiunea din cavitate care acționează asupra ariei proiectate a pieselor turnate și a canalelor de alimentare relevante, privite în direcția de închidere. Un punct de plecare util din punct de vedere ingineresc este:
Forța de închidere necesară ≈ aria proiectată × presiunea din cavitate
Folosiți unități compatibile și o marjă inginerească adecvată. Presiunea din cavitate nu este echivalentă cu presiunea hidraulică afișată de mașină. Dacă nu sunt disponibili senzori de presiune în cavitate, estimările presiunii trebuie validate în funcție de material, geometrie și procesul stabilit.
Tonajul nominal al presei nu confirmă forța efectiv aplicată matriței. În funcție de proiectarea mașinii, reglarea incorectă a mecanismului cu genunchi, defecțiunile hidraulice, încărcarea neuniformă a coloanelor de ghidare sau deformarea platourilor pot afecta închiderea. Personalul de întreținere trebuie să verifice performanța reală de închidere folosind procedurile producătorului.
Nu măriți automat tonajul la maximum. O forță excesivă poate accelera uzura sculei, deforma componentele și reduce aerisirea efectivă. Dacă o creștere mică și autorizată elimină bavurile răspândite, aceasta sugerează că forța de închidere este insuficientă în raport cu sarcina din cavitate — dar nu stabilește de ce sarcina a devenit excesivă.
Deosebiți problemele de umplere de cele de compactare
Bavurile se pot forma în timpul umplerii rapide sau după ce cavitatea este aproape plină. Corecția diferă. În cadrul unei proceduri aprobate de dezvoltare a procesului, un tehnician calificat poate compara probe umplute fără compactare cu piese compactate în mod normal. Astfel se poate identifica etapa în care începe scurgerea.
Dacă bavurile apar deja în timpul umplerii, verificați viteza de injecție spre finalul umplerii, poziția de comutare de la controlul vitezei la cel al presiunii și restricțiile care impun o presiune excesivă. Comutarea prea târzie poate provoca un vârf de presiune pe măsură ce cavitatea se umple. Încetinirea întregii curse de injecție poate ascunde simptomul, dar poate cauza ezitări sau umpleri incomplete; de regulă, ajustarea țintită a profilului de viteză oferă mai multe informații.
Dacă umplerea se desfășoară fără probleme, dar compactarea provoacă bavuri, verificați presiunea de menținere și punctul de comutare. Contează și timpul de menținere, cât timp poarta rămâne deschisă. Reducerea nediferențiată a compactării poate produce adâncituri, goluri sau variații dimensionale, așadar evaluați greutatea piesei și dimensiunile critice, precum și aspectul liniei de separație.
Verificați temperaturile reale, nu vă bazați doar pe valorile setate. În general, materialul mai fierbinte curge mai ușor în spații mici, deși scăderea temperaturii poate mări presiunea de umplere. Schimbarea clasei de rășină, a proporției de material regranulat sau a condițiilor de pregătire poate modifica, de asemenea, comportamentul la curgere. Restabiliți condițiile validate ale materialului și temperaturii înainte de a compensa în altă parte.
Când linia de separație în sine necesită atenție
Bavurile persistente în exact același loc indică necesitatea unei inspecții mecanice, în special dacă setările rămân stabile. Suprafețele prelucrate ale matriței sunt la fel de importante ca sistemele de comandă ale presei: o suprafață de închidere deteriorată nu poate fi corectată în mod fiabil prin software.
Cu mașina izolată și matrița asigurată conform procedurilor de siguranță ale amplasamentului, personalul calificat trebuie să verifice dacă există polimer prins, zone deteriorate pe linia de separație, componente de ghidare uzate, deplasarea inserțiilor și sprijin insuficient. Metodele aprobate de verificare a contactului pot evidenția o așezare neuniformă, greu de observat direct.
Aerisirile necesită o atenție deosebită. O aerisire prelucrată prea adânc poate deveni o cale de apariție a bavurii; aerisirile obturate pot reține gazul, îngreuna umplerea și încuraja creșterea presiunii. Dimensiunile aerisirilor trebuie să corespundă polimerului și proiectării sculei. Nu adânciți aerisirile și nu șlefuiți suprafețele de etanșare ca reparație improvizată pe linia de producție.
Asigurați repetabilitatea corecției
Înregistrați valorile de referință înainte de testare: lotul de material, temperaturile reale, timpul de umplere, poziția de comutare, perna de material, setările de presiune, setarea forței de închidere și cavitățile afectate. Modificați câte o singură variabilă, în limitele aprobate. Lăsați procesul să se stabilizeze, apoi verificați mai mult decât dispariția muchiei. Greutatea, dimensiunile și celelalte defecte trebuie să rămână în limite acceptabile.
Controlul rețetelor și monitorizarea funcționării ajută la păstrarea acestor valori de referință între schimburi. În echipamentele conexe pentru producția de anvelope, linia de tăiere a stratului interior de la JC INDUSTRY utilizează un PLC din seria 1768 AB și o rețea magistrală Ethernet, cu memorarea parametrilor și monitorizarea funcționării. Tăierea controlată prin servomotor și intervalul unghiului de tăiere de 85°–90° sunt destinate unui alt proces; nu reprezintă o soluție pentru bavurile din matriță. Legătura relevantă este controlul riguros al setărilor și al condițiilor de funcționare.
Dacă presa de injecție continuă să producă bavuri în limitele validate ale procesării, solicitați o evaluare comună a mașinii și a sculei, în loc să continuați să măriți forța de închidere. JC INDUSTRY combină fabricarea de utilaje cu instalarea, punerea în funcțiune și serviciile de consultanță, inclusiv pentru echipamente din industria cauciucului și a materialelor plastice. Centrul său de reciclare, înființat în 2015, recondiționează și modernizează, de asemenea, utilaje second-hand, oferind o garanție declarată de 24 de luni atât pentru echipamentele noi, cât și pentru cele second-hand.
Pentru orice presă recondiționată, garanția trebuie să fie însoțită de verificări documentate ale performanței de închidere, stării platourilor și repetabilității sistemului de comandă. Puneți la dispoziția echipei de service o hartă a locurilor în care apar bavurile, probe păstrate și înregistrările procesului: aceste detalii ajută la deosebirea unui defect al sculei care poate fi reparat de o defecțiune a mașinii sau de o presă nepotrivită cerințelor de funcționare ale matriței.